Progettazione e verifica di una soluzione di dissipazione del calore tramite piastra di raffreddamento a liquido per moduli batteria da 340 Ah/serie 104
Spinto dagli obiettivi di "doppia emissione di carbonio", il settore dell'accumulo di energia sta vivendo un'epoca d'oro di sviluppo su larga scala. Le batterie agli ioni di litio, componenti fondamentali dei sistemi di accumulo energetico, hanno capacità di gestione termica che determinano direttamente la sicurezza, la durata del ciclo di vita e la densità energetica del sistema. Con l'evoluzione verso batterie ad alta capacità e maggiore integrazione, i moduli batteria da 340 Ah sono diventati la scelta applicativa principale. Sebbene la configurazione serie-parallelo della serie 104 aumenti significativamente la capacità di accumulo energetico, presenta anche sfide più complesse in termini di dissipazione del calore: se il calore Joule generato durante la carica e la scarica della batteria non può essere dissipato tempestivamente, si verifica un aumento del gradiente di temperatura interno del modulo e si innesca il rischio di instabilità termica. In questo contesto, il presente articolo propone una soluzione di dissipazione del calore basata su piastre di raffreddamento a liquido realizzate con profili in lega di alluminio 6063, che consente una gestione termica efficiente dei moduli batteria da 340 Ah/serie 104 attraverso una progettazione precisa dei canali di flusso e test prestazionali.
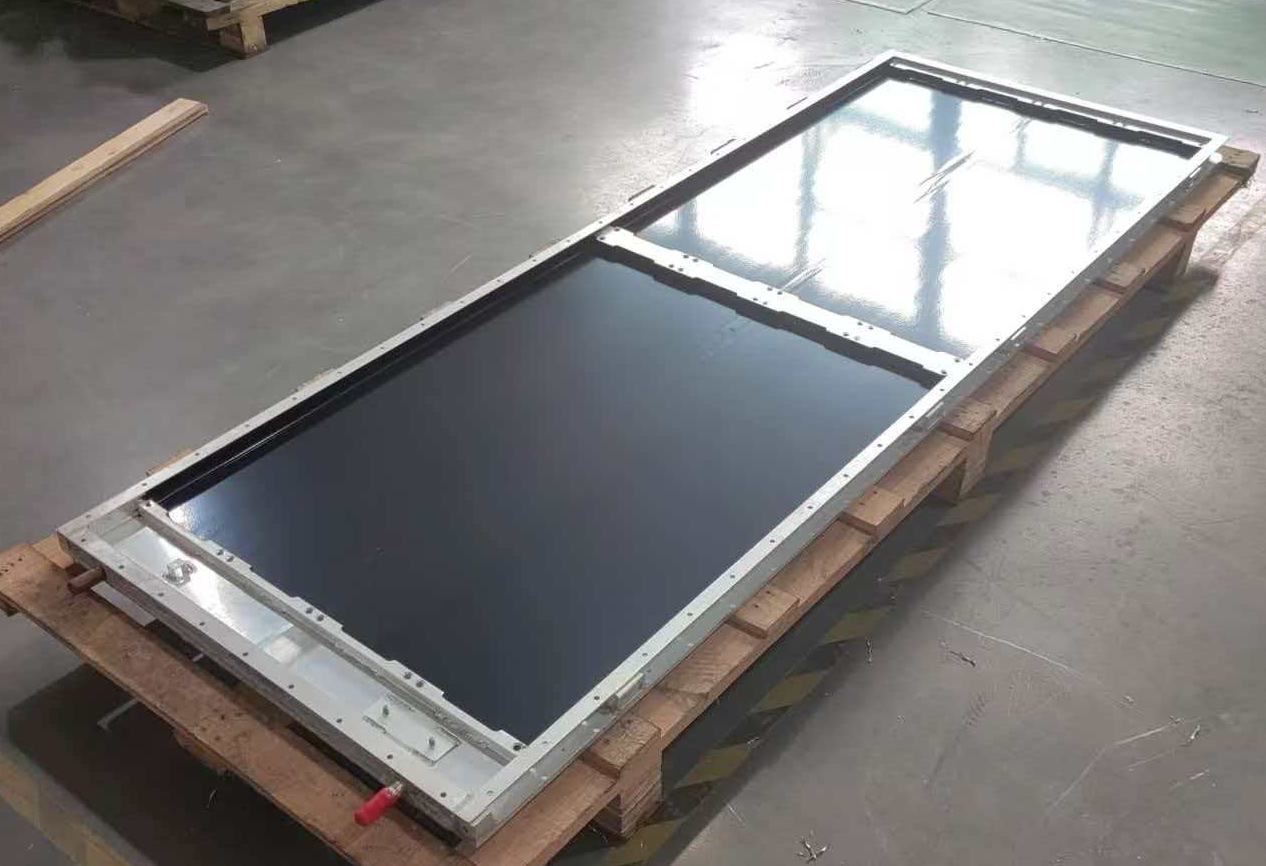
I. Parametri di progettazione del nucleo e selezione del materiale della piastra di raffreddamento a liquido
(1) Motivazione della scelta dei materiali
Il materiale della piastra di raffreddamento a liquido influisce direttamente sull'efficienza di dissipazione del calore e sulla stabilità strutturale. Questa soluzione adotta profili in lega di alluminio 6063 come materiale di base per la piastra di raffreddamento a liquido, che vanta tre vantaggi principali: in primo luogo, ha un eccellente coefficiente di conduttività termica fino a 201 W/(m·K), consentendo un rapido trasferimento di calore tra la batteria e il liquido di raffreddamento; in secondo luogo, presenta una buona formabilità, consentendo la fabbricazione di complessi canali di flusso interni tramite processi di estrusione per soddisfare esigenze di dissipazione del calore personalizzate; in terzo luogo, ha un'elevata resistenza alla corrosione e, se abbinata a liquidi di raffreddamento compatibili, può mantenere l'integrità strutturale durante il funzionamento a lungo termine dei sistemi di accumulo di energia, raggiungendo al contempo un equilibrio tra design leggero ed economicità, in linea con la tendenza del settore alla riduzione dei costi e al miglioramento dell'efficienza delle apparecchiature di accumulo di energia.
(2) Parametri strutturali e prestazionali chiave
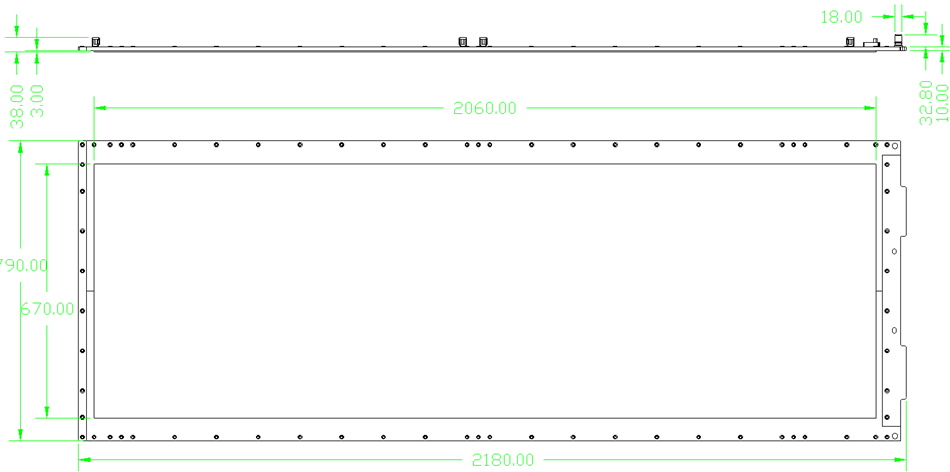
Adattati alle dimensioni e ai requisiti di dissipazione del calore dei moduli batteria della serie 340Ah/104, i parametri principali della piastra di raffreddamento a liquido progettata in questa soluzione sono i seguenti:
1. Dimensioni complessive: 2180 mm × 790 mm × 10 mm, che si adattano perfettamente alla superficie di contatto del modulo batteria, garantendo il contatto completo tra la piastra di raffreddamento a liquido e le celle della batteria per ridurre al minimo la resistenza termica del contatto;
2. Portata del refrigerante: impostata a 15 l/min, verificata tramite simulazione ed esperimenti per garantire uno scambio termico sufficiente tra il refrigerante e la parete interna della piastra di raffreddamento a liquido, evitando al contempo un maggiore consumo di energia della pompa e il rumore del canale di flusso causato da portate eccessivamente elevate;
3. Progettazione di ingresso e uscita: adotta specifiche di interfaccia con un diametro esterno di 18 mm, compatibile con le tubazioni di raffreddamento dei sistemi di accumulo di energia, facilitando l'installazione in loco e il collegamento delle tubazioni, soddisfacendo al contempo i requisiti per l'erogazione di refrigerante a flusso elevato;
4. Struttura del canale di flusso: vengono adottati canali di flusso integrali stampati per estrusione, la cui disposizione segue il principio di "distribuzione uniforme e dissipazione prossimale del calore". La direzione del canale di flusso e le dimensioni della sezione trasversale sono ottimizzate tramite simulazione, garantendo una distribuzione uniforme della temperatura sulla superficie della piastra di raffreddamento a liquido con una differenza di temperatura massima controllata entro ±2℃.
II. Principio di dissipazione del calore e analisi dell'adattabilità della piastra di raffreddamento a liquido
Durante il processo di carica e scarica del modulo batteria da 340 Ah/serie 104, ogni cella genera calore, che viene trasferito alla superficie della piastra di raffreddamento a liquido attraverso l'involucro della batteria. Il refrigerante all'interno della piastra di raffreddamento a liquido scorre costantemente a una portata di 15 l/min, azionato dalla pompa, e subisce uno scambio termico per convezione forzata con la parete interna della piastra di raffreddamento a liquido mentre scorre attraverso i canali, asportando il calore e trasferendolo all'unità di raffreddamento del sistema di accumulo di energia, realizzando così la dissipazione ciclica del calore.
In termini di adattabilità, i vantaggi di questa soluzione si riflettono in due dimensioni: in primo luogo, l'adattabilità strutturale, lo spessore di 10 mm della piastra di raffreddamento a liquido con profilo in lega di alluminio 6063 bilancia la resistenza strutturale e l'efficienza di dissipazione del calore, e le dimensioni di 2180 mm × 790 mm possono coprire completamente l'area di disposizione del modulo batteria della serie 104, garantendo una dissipazione del calore uniforme per ciascuna serie di batterie; in secondo luogo, l'adattabilità delle prestazioni, il design con portata di 15 l/min può adattarsi con precisione alla potenza di generazione del calore della batteria da 340 Ah. I calcoli mostrano che, a questa portata, la potenza di dissipazione del calore della piastra di raffreddamento a liquido può soddisfare i requisiti di dissipazione del calore del modulo con velocità di carica e scarica di 1 °C, controllando efficacemente la temperatura di esercizio della batteria entro l'intervallo ottimale di 25 °C-35 °C.
III. Test di affidabilità e verifica delle prestazioni
Per garantire la stabilità della piastra di raffreddamento a liquido durante il funzionamento a lungo termine dei sistemi di accumulo di energia, questa soluzione ha condotto test di affidabilità multidimensionali ed esperimenti di verifica delle prestazioni.
(1) Test delle prestazioni di dissipazione del calore
In un ambiente di laboratorio a temperatura costante, la piastra di raffreddamento a liquido è stata assemblata con il modulo batteria da 340 Ah/serie 104 per simulare le condizioni di un ciclo di carica e scarica a 1 °C. I risultati dei test mostrano che durante la carica e la scarica continua, la temperatura massima del modulo batteria era di 34.87 °C, la temperatura minima era di 32.58 °C e la differenza di temperatura massima era di soli 1.7 °C, ben al di sotto del limite standard di settore di 5 °C. Nel frattempo, la differenza di temperatura tra l'ingresso e l'uscita del refrigerante si è mantenuta stabilmente a 2 °C, indicando che l'efficienza di scambio termico della piastra di raffreddamento a liquido rientrava in un intervallo stabile, in grado di dissipare efficacemente il calore generato dalla batteria.

(2) Test di affidabilità
1. Test di resistenza alla pressione: la piastra di raffreddamento a liquido è stata sottoposta a un test di resistenza alla pressione a 1.5 volte la pressione di esercizio per un tempo di mantenimento continuo di 30 minuti, senza che si siano osservate perdite o deformazioni, verificando le prestazioni di tenuta e la resistenza strutturale della struttura del canale di flusso;
2. Test del ciclo termico: simulando l'ambiente operativo effettivo del sistema di accumulo di energia, sono stati condotti test del ciclo termico tra -40°C e 85°C. Dopo 1000 cicli cumulativi, la conduttività termica della piastra di raffreddamento a liquido non ha mostrato alcuna attenuazione significativa e non sono state rilevate crepe o corrosione sulla superficie dei profili;
3. Test di funzionamento a lungo termine: la piastra di raffreddamento a liquido è stata installata in un sistema di accumulo di energia per test di funzionamento continuo. Dopo oltre 5000 ore di funzionamento cumulativo, l'efficienza di dissipazione del calore della piastra di raffreddamento a liquido è rimasta stabile, senza guasti come ostruzioni del canale di flusso o perdite di interfaccia.
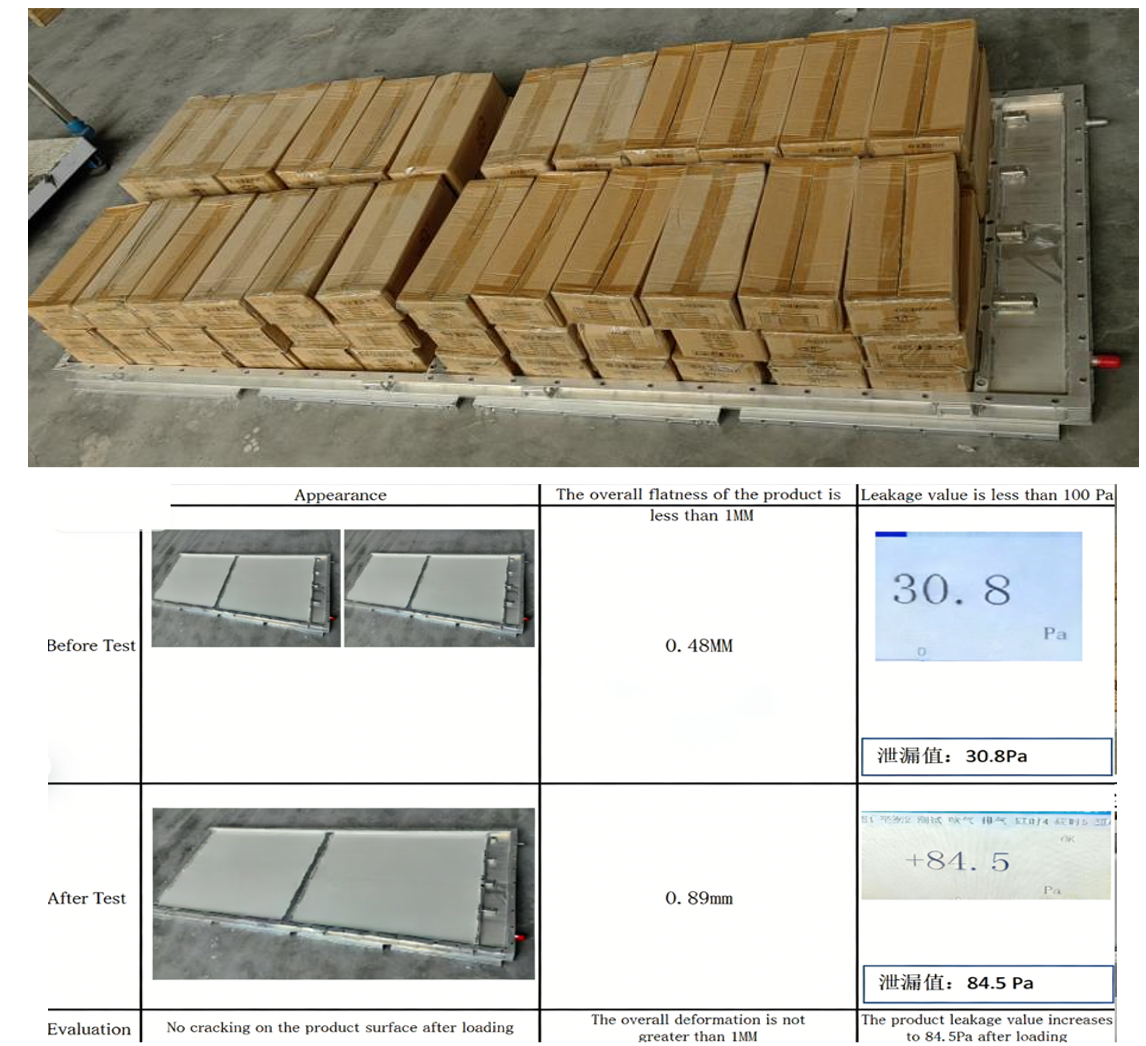
4, Prova di carico
Il modulo di simulazione del prodotto viene sottoposto a un carico di 350 kg e mantenuto in posizione statica per 3 giorni. Successivamente, vengono confrontati i dati di planarità e il tasso di perdite ermetiche, e viene ispezionata la superficie per individuare eventuali crepe.
Condizioni del test di tenuta:
Pressione 350 kPa,
Tempo di gonfiaggio 40 s,
Tempo di mantenimento della pressione 120 s,
Tempo di rilevamento 60 s,
Tasso di perdita < 100 Pa
IV. Valore delle applicazioni industriali e prospettive di sviluppo
Questa soluzione di dissipazione del calore con piastra di raffreddamento a liquido, basata su profili in lega di alluminio 6063 e progettata su misura per moduli batteria da 340 Ah/serie 104, non solo risolve le problematiche di dissipazione del calore delle batterie ad alta capacità , ma si allinea anche al trend del settore dell'accumulo di energia di "elevata sicurezza, elevata integrazione e basso costo". A livello applicativo, la piastra di raffreddamento a liquido consente di adattare in modo flessibile la configurazione dei canali di flusso, le dimensioni complessive e le specifiche di interfaccia in base alle dimensioni del modulo batteria e ai requisiti di dissipazione del calore dei diversi clienti, offrendo soluzioni personalizzate.
Con l'espansione delle applicazioni del settore dell'accumulo di energia su scala di rete e su scala industriale-commerciale, la capacità e il livello di integrazione dei moduli batteria continueranno ad aumentare, rendendo sempre più importante l'importanza dei sistemi di gestione termica. In futuro, ottimizzeremo ulteriormente l'algoritmo di simulazione del canale di flusso della piastra di raffreddamento a liquido, esploreremo gli schemi di abbinamento di nuovi rivestimenti termoconduttivi e refrigeranti ad alta efficienza, miglioreremo costantemente l'efficienza e l'affidabilità della dissipazione del calore e forniremo un solido supporto tecnico per la gestione termica per lo sviluppo di alta qualità del settore dell'accumulo di energia.
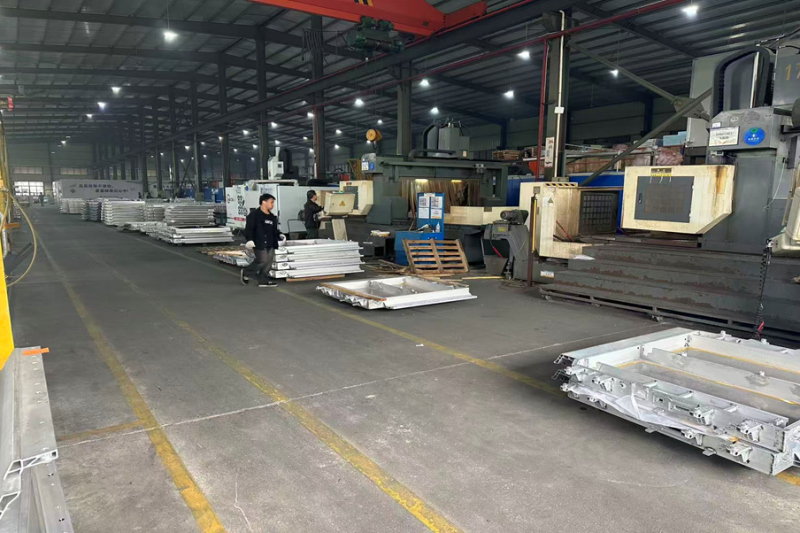
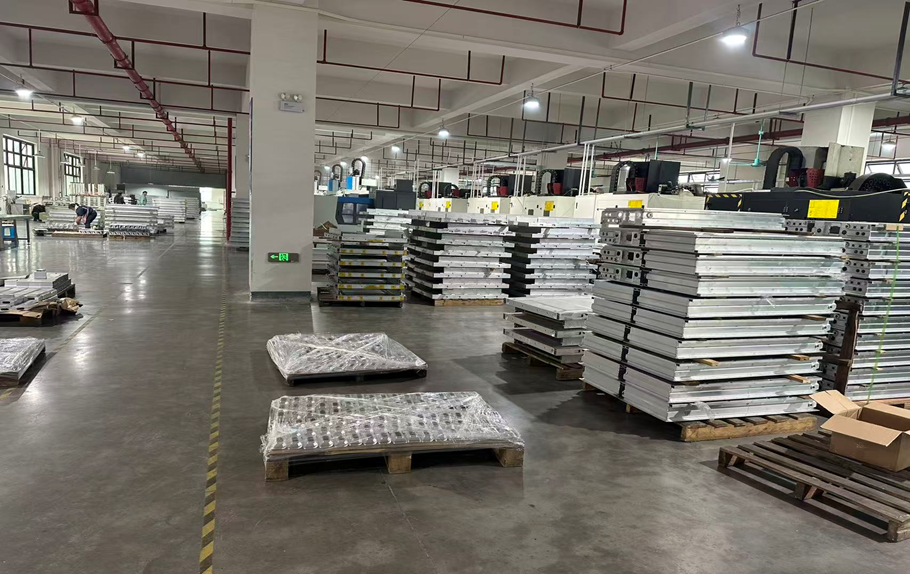
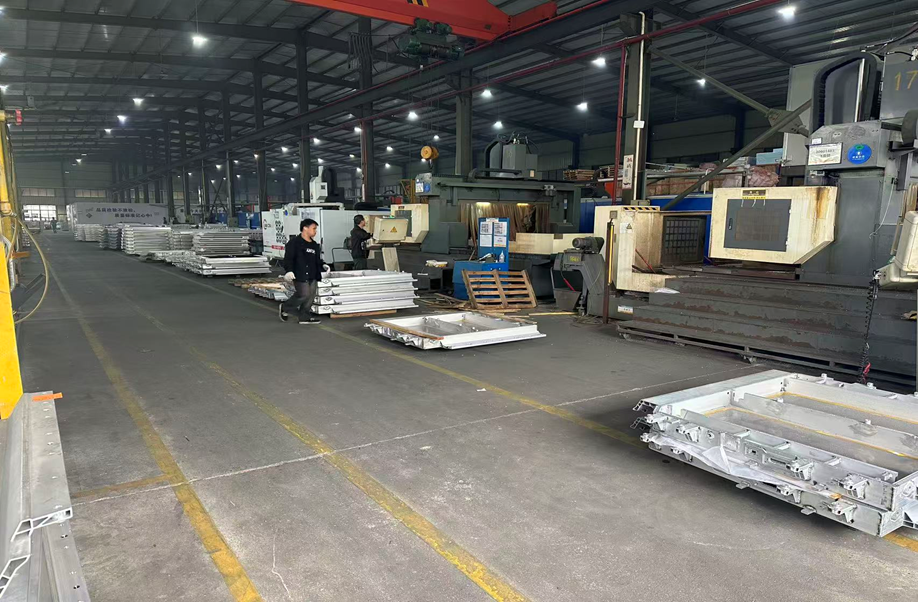
Capacità produttiva della fabbrica Kenfa di queste piastre fredde:
Un laboratorio di 50,000 metri quadrati con una capacità produttiva mensile di 10,000 unità.
PARAMETRI TECNICI PRINCIPALI
1, Materiale: Al 6063-T6, limite di snervamento ≥170 Mpa, resistenza alla trazione ≥215 Mpa;
2, Requisiti per il rivestimento a spruzzo:
Per la superficie superiore della piastra fredda (ugelli dell'acqua e aree visibili dei fissaggi filettati): spruzzare resina epossidica (senza materiali a base di silicone come olio di silicone o colorante RAL9005), spessore del rivestimento ≥250 μm; tensione di tenuta dell'isolamento: 2500 VDC per 60 s, resistenza di isolamento ≥500 MΩ; 4380 VDC per 60 s, corrente di dispersione ≤1 mA. Per le altre superfici: spruzzatura di plastica complessiva con nero RAL9005 (finitura opaca), spessore del rivestimento 40-100 μm. Forza di adesione: testata secondo GB/T9286, raggiungendo il grado 0-1.
3. Tolleranza dimensionale: seguire il disegno 3D; portata 14 L/min,
deviazione dell'uniformità del flusso per ogni flusso <15%.
4. Requisiti di prestazione: differenza di temperatura sulla superficie superiore
del nucleo ≤40 °C (temperatura massima <40 °C), caduta di pressione <2 kPa.
5, Tolleranza di forma e posizione: conforme a GB/T 1184-1996 (Grado K);
riferimento profilo GB/T 25239-2010.
6. Grado di protezione IP e tenuta all'aria (armadio) Dopo l'assemblaggio, l'armadio deve soddisfare il grado di protezione IPX7. Gonfiare a 10 kPa, mantenere la pressione per 60 s, testare per 60 s, tasso di perdita ≤100 Pa·m³/min.
7, Tenuta del canale di flusso della piastra fredda L'ispezione della tenuta all'aria al 100% è
richiesto per il canale di flusso della piastra fredda. Criteri di ispezione del campionamento:
pressione 0.3 MPa, mantenimento per 60 s, test per 60 s, tasso di perdita <2×10⁻⁶ Pa·m³/s;
o prova di tenuta a pressione differenziale: pressione dell'aria 0.3 MPa, mantenere per 60 s, prova per 60 s, tasso di perdita ≤60 Pa.
8. Coppia di serraggio Coppia di rottura dei dispositivi di fissaggio filettati (M5, M6, M10)
≥9.7 N·m, 17 N·m, 66 N·m rispettivamente.
9, Specifiche del controdado
Sono adottati dadi di bloccaggio con testa a esagono incassato, il materiale è acciaio al carbonio con
placcatura zinco-nichel, grado di resistenza 8.8. I dadi devono superare una nebbia salina
test: nessuna ruggine bianca dopo 144 ore, nessuna ruggine rossa dopo 720 ore.
10. Precisione e processo di saldatura. Per garantire la precisione dei componenti, se necessario, devono essere utilizzate maschere di saldatura per garantire l'accuratezza dell'assemblaggio. La saldatura a frizione e stirwelding viene adottata per la giunzione della piastra inferiore e la saldatura della testa anteriore/posteriore; la saldatura complessiva deve essere solida e priva di difetti e le aree di saldatura parziali devono essere rettificate in piano dopo la saldatura.
11, Resistenza della saldatura. Resistenza della saldatura a frizione e agitazione ≥75% della resistenza del metallo base (GB/T 34630.4); Resistenza della saldatura ad arco ≥65% della resistenza del metallo base (GB/T 19869.2).
12, Pulizia interna della piastra fredda. Massa totale di corpi estranei ≤30 mg; particelle dure (ad esempio sabbia) con diametro ≤1 mm, nessuna particella metallica;
particelle morbide con diametro ≤2×1 mm; pulizia ad ultrasuoni per ≥18 min (filtro a 200 maglie), risciacquo per 3 min.
13, Requisiti di aspetto: la superficie deve essere liscia, senza sbavature, sbavature, schizzi di saldatura, porosità, mancanza di fusione, graffi evidenti, ecc., con rugosità superficiale Ra3.2; non è consentito alcun residuo di alluminio nei fori filettati; schizzi di metallo o altri contaminanti sulle saldature e sulle parti adiacenti devono essere rimossi con metodi meccanici e puliti con solvente organico.
15 Requisiti di imballaggio. Il prodotto deve essere imballato saldamente con misure anti-umidità e anti-corrosione.
16. Durata utile. La durata utile del prodotto deve essere superiore a 5-8 anni.
Per qualsiasi consulenza tecnica o personalizzazione di campioni, non esitate a contattarci via email. Gestiremo la vostra richiesta tempestivamente e faremo tutto il possibile per assistervi, anche se avete bisogno di un singolo campione.
la nostra email: king@kenfatech.com