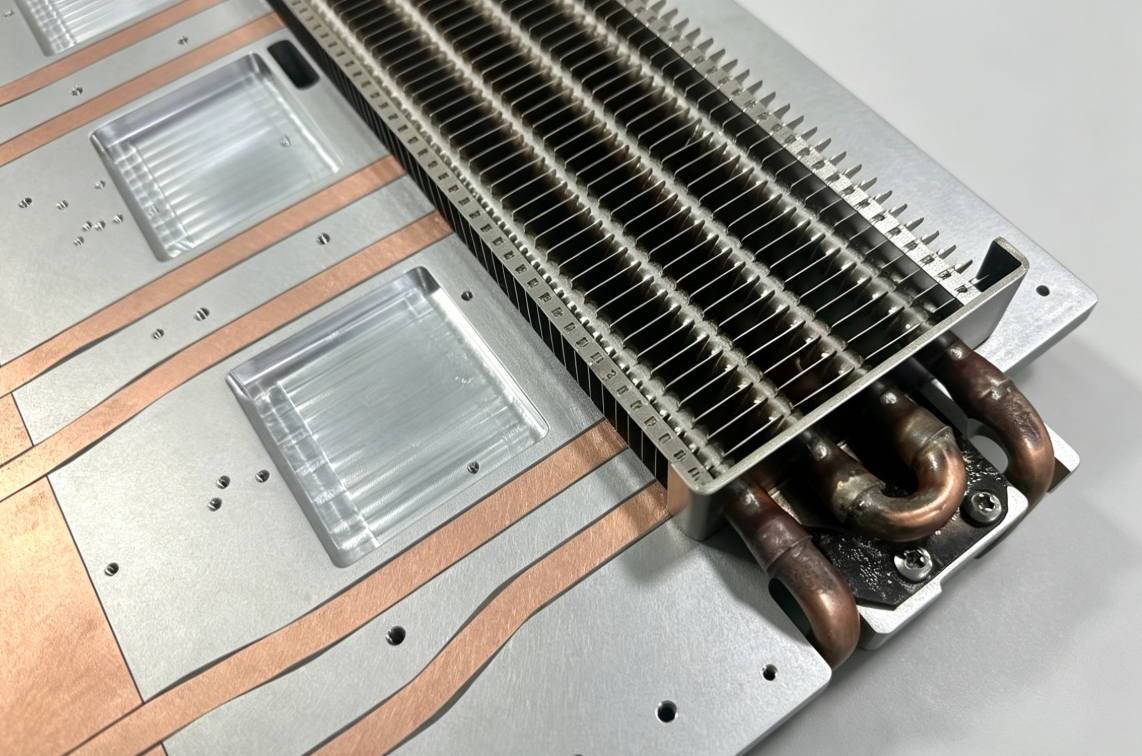
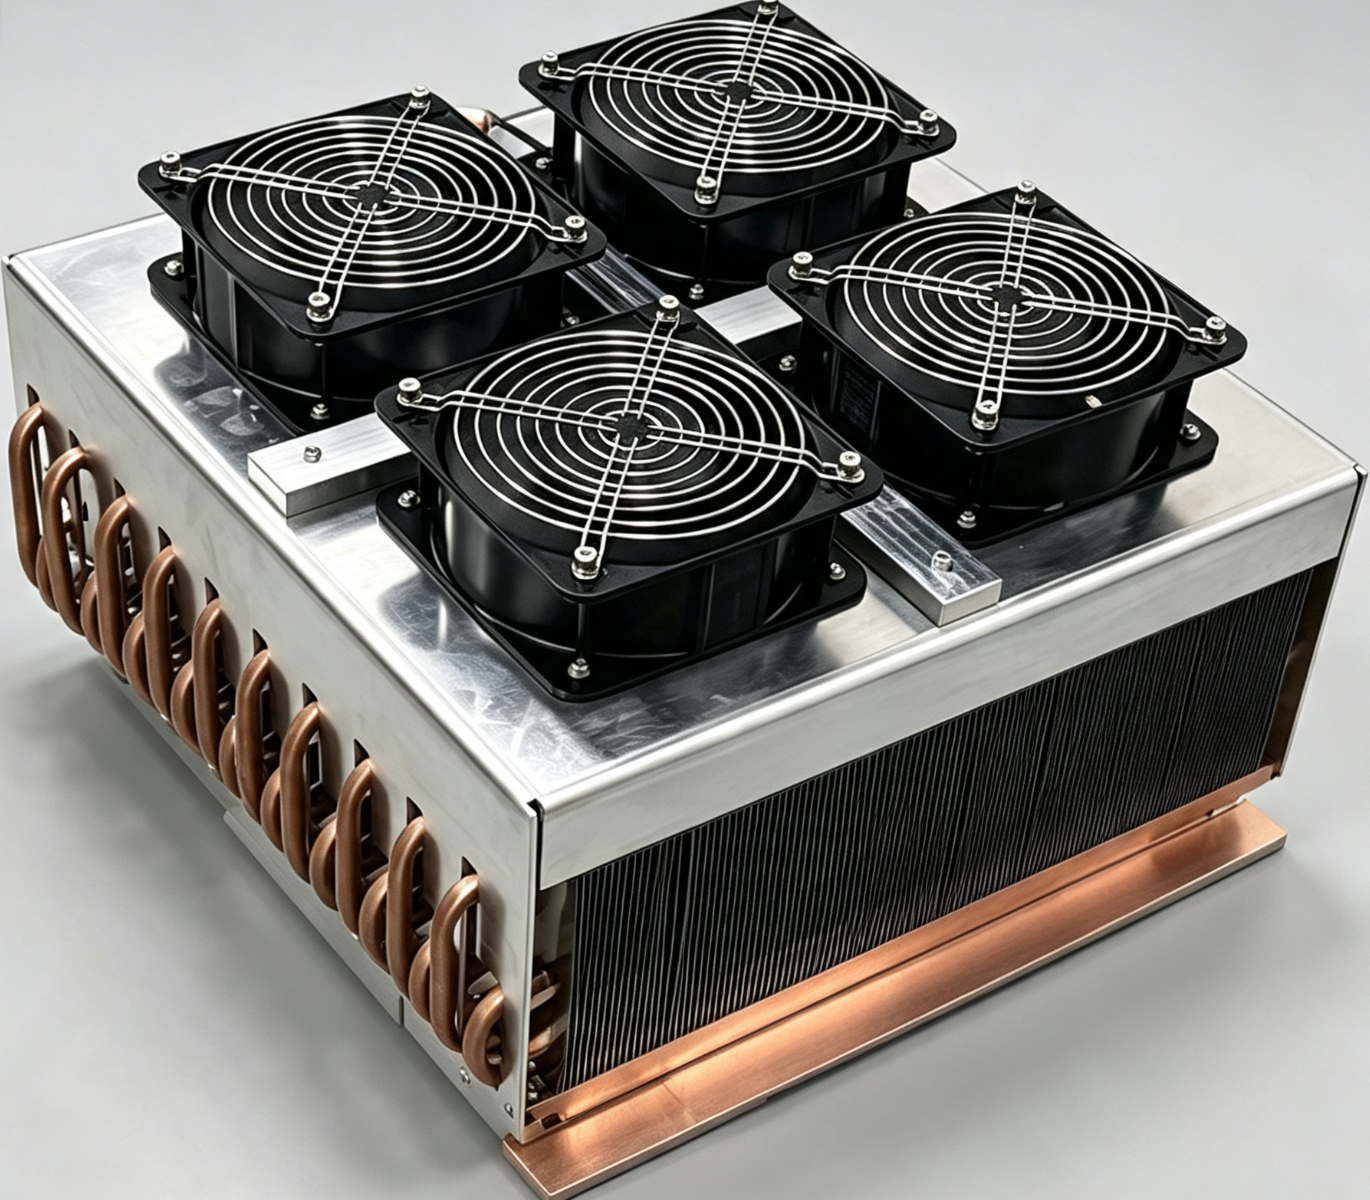
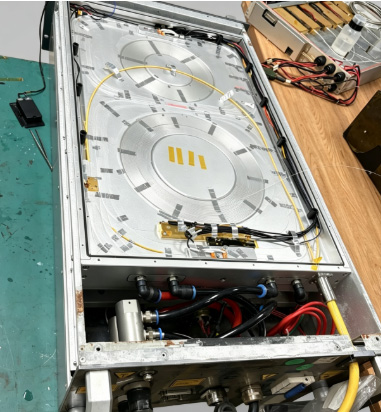
I nostri ingegneri conducono un confronto approfondito tra piastre di raffreddamento con tubi di rame incorporati, piastre di raffreddamento brasate sottovuoto e piastre di raffreddamento in rame saldate mediante attrito. Analizziamo le differenze in termini di resistenza termica, uniformità della temperatura, caduta di pressione, affidabilità e costi, considerando molteplici parametri e fornendo ai progettisti di sistemi di raffreddamento a liquido riferimenti ottimali per la scelta della soluzione di raffreddamento a liquido più adatta alle loro esigenze.
Parole chiave principali:
Piastra di raffreddamento a liquido, raffreddamento incorporato in tubi di rame, raffreddamento brasato sottovuoto, resistenza termica, caduta di pressione del canale, piastra di raffreddamento per processo di saldatura per attrito-agitazione, gestione termica elettronica.
Parole chiave a coda lunga:
raffreddamento ad alto flusso termico, raffreddamento a temperatura uniforme, raffreddamento a liquido industriale, soluzione termica per server, dissipazione del calore dei dispositivi di potenza
1. introduzione
Con la continua evoluzione delle apparecchiature elettroniche ad alta potenza, inclusi server per il calcolo AI, laser industriali e convertitori di energia rinnovabile, la densità del flusso termico delle principali fonti di calore è aumentata vertiginosamente, passando dai tradizionali 25-80 W/cm² a 150-250 W/cm². Le piastre di raffreddamento a liquido hanno completamente sostituito il raffreddamento ad aria, diventando la principale soluzione di gestione termica per le apparecchiature ad alto carico.
Nel settore del raffreddamento a liquido industriale, le piastre di raffreddamento con tubi in rame incorporati e le piastre di raffreddamento a microcanali brasate sottovuoto (in alluminio o rame) rappresentano i due processi di produzione principali più consolidati e scalabili. La maggior parte delle risorse pubbliche esistenti si limita a elencare superficialmente le differenze parametriche, senza fornire un'analisi approfondita delle differenze fondamentali nei meccanismi di trasferimento del calore e nei limiti delle condizioni operative applicabili tra i due tipi di piastre di raffreddamento.
Basandosi sull'esperienza pratica di produzione e sulla verifica tramite simulazione agli elementi finiti, questo articolo offre un'analisi comparativa completa e originale su sei dimensioni: processi di produzione strutturale, percorsi di trasferimento del calore, prestazioni termiche del nucleo, caratteristiche del fluido, affidabilità a lungo termine e costi di produzione di massa. Affronta il problema cruciale della selezione dello schema ingegneristico: quale processo offre la migliore efficienza di dissipazione del calore e il miglior rapporto costi-prestazioni complessivo in diverse configurazioni della fonte di calore e condizioni operative.
2. Differenze fondamentali nella struttura e nel meccanismo di trasferimento del calore
La differenza di prestazioni tra i due tipi di piastre di raffreddamento non deriva da differenze superficiali dei materiali, bensì da disparità fondamentali nei processi di formatura e nei percorsi di trasferimento del calore. Questo capitolo analizza in dettaglio i meccanismi principali che determinano la loro massima capacità di dissipazione del calore.
2.1 Piastra di raffreddamento incorporata in tubo di rame:
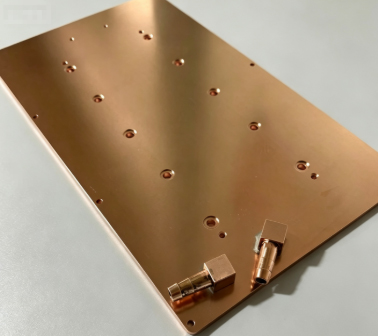
Struttura composita con doppio mezzo termoconduttivo. La piastra di raffreddamento con tubo di rame incorporato adotta una struttura di assemblaggio composita composta da un substrato di alluminio 6061 e tubi di rame senza ossigeno senza saldatura, ottenuti tramite un processo di formatura non metallurgico. Il flusso di lavoro comprende la scanalatura CNC su piastre di alluminio, la piegatura e la sagomatura dei tubi di rame, l'espansione idraulica dei tubi per un accoppiamento preciso e il riempimento degli spazi vuoti con un mezzo ad alta conducibilità termica per la polimerizzazione.
Il suo percorso di trasferimento del calore presenta le tipiche caratteristiche a strati: sorgente di calore → tampone di interfaccia termica → diffusione laterale del calore del substrato di alluminio → strato di riempimento interfacciale → parete del tubo di rame → liquido di raffreddamento.
Questa struttura offre prestazioni ambivalenti. Da un lato, i tubi in rame privo di ossigeno presentano una conduttività termica assiale di 385 W/(m·K), più del doppio di quella dell'alluminio. Possono condurre e disperdere rapidamente i punti caldi localizzati, limitando l'aumento di temperatura in determinate aree. Dall'altro lato, la struttura assemblata genera inevitabilmente una resistenza termica di contatto all'interfaccia. Quando il refrigerante scorre all'interno della parete liscia del tubo, si forma uno strato limite laminare tra il refrigerante e la parete di rame. Una maggiore velocità di flusso crea uno strato laminare più spesso che ostacola fortemente la penetrazione del calore, degradando drasticamente le prestazioni di conduzione termica. Di conseguenza, la resistenza termica di contatto all'interfaccia e la formazione dello strato laminare rappresentano i principali colli di bottiglia che limitano l'efficienza complessiva dello scambio termico.
2.2 Piastra fredda brasata sottovuoto: struttura integrata a microcanali metallurgici
Le piastre di raffreddamento brasate sottovuoto sono strutture monolitiche omogenee realizzate interamente in alluminio o rame puro, fabbricate tramite brasatura sottovuoto su tutta la piastra. Il processo di produzione prevede la pre-lavorazione di microcanali e alette di turbolenza su piastre di alluminio superiore e inferiore, che vengono poi saldate ad alta temperatura sottovuoto con una lamina di brasatura alluminio-silicio. La piastra di base e i canali di flusso sono uniti metallurgicamente senza spazi di assemblaggio. Un'altra opzione è il processo di saldatura per attrito (FSW) per le piastre di rame: si esegue prima una lavorazione CNC per realizzare microcanali scanalati con pareti interne non lisce. Questa configurazione consente un flusso turbolento del refrigerante all'interno per una dissipazione del calore altamente efficiente. Il suo percorso di trasferimento del calore è estremamente breve ed efficiente: sorgente di calore → parete sottile della piastra di alluminio → liquido di raffreddamento. Senza interfacce multistrato, la resistenza termica totale è costituita solo dalla resistenza termica della parete solida e dalla resistenza termica per convezione del liquido, con conseguente minima perdita di calore per conduzione. Il suo principale vantaggio risiede nell'elevatissima densità di superficie di scambio termico. I microcanali e le alette integrati generano un flusso turbolento, espandendo drasticamente l'area di contatto solido-liquido. Ciò consente un notevole trasferimento di calore al fluido refrigerante e una sua rapida dissipazione.
3. Confronto quantitativo delle prestazioni termiche del nucleo (condizioni operative standard)
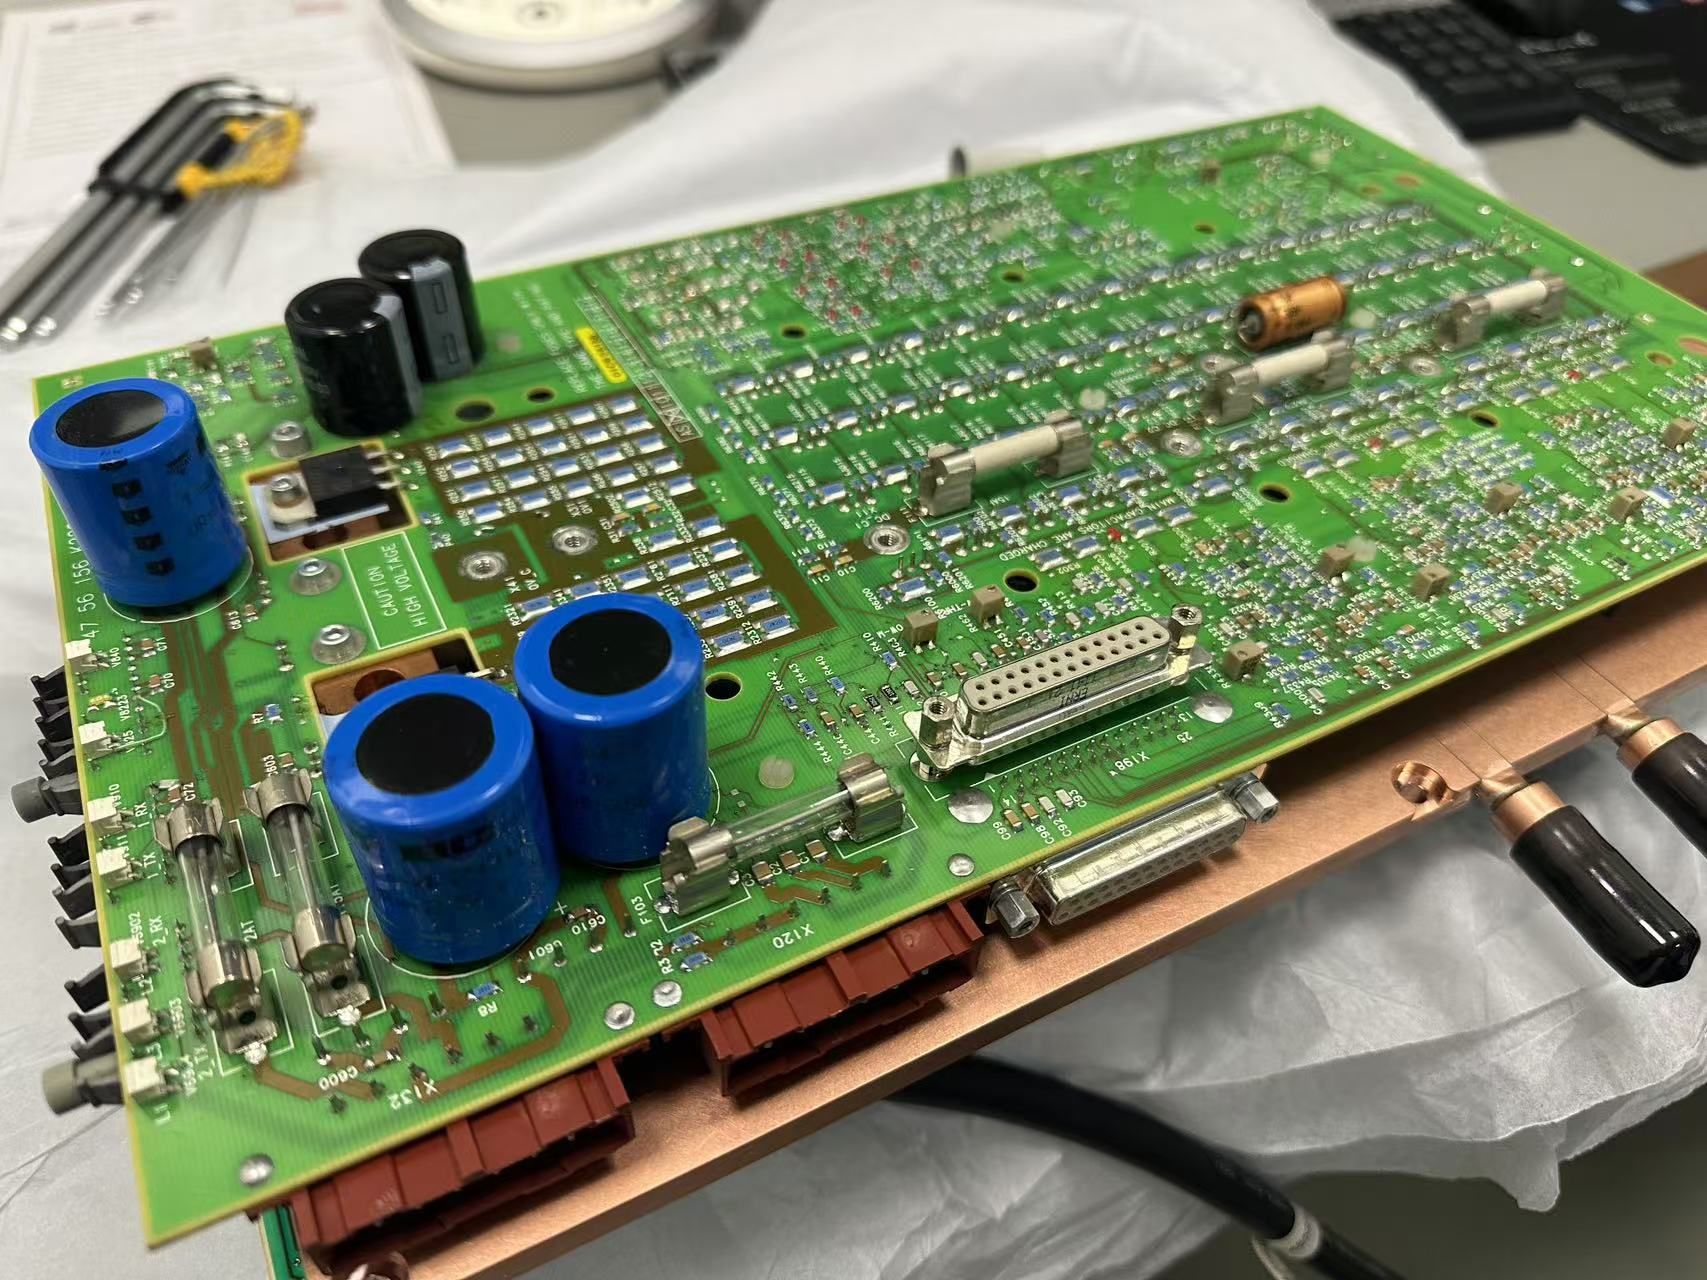
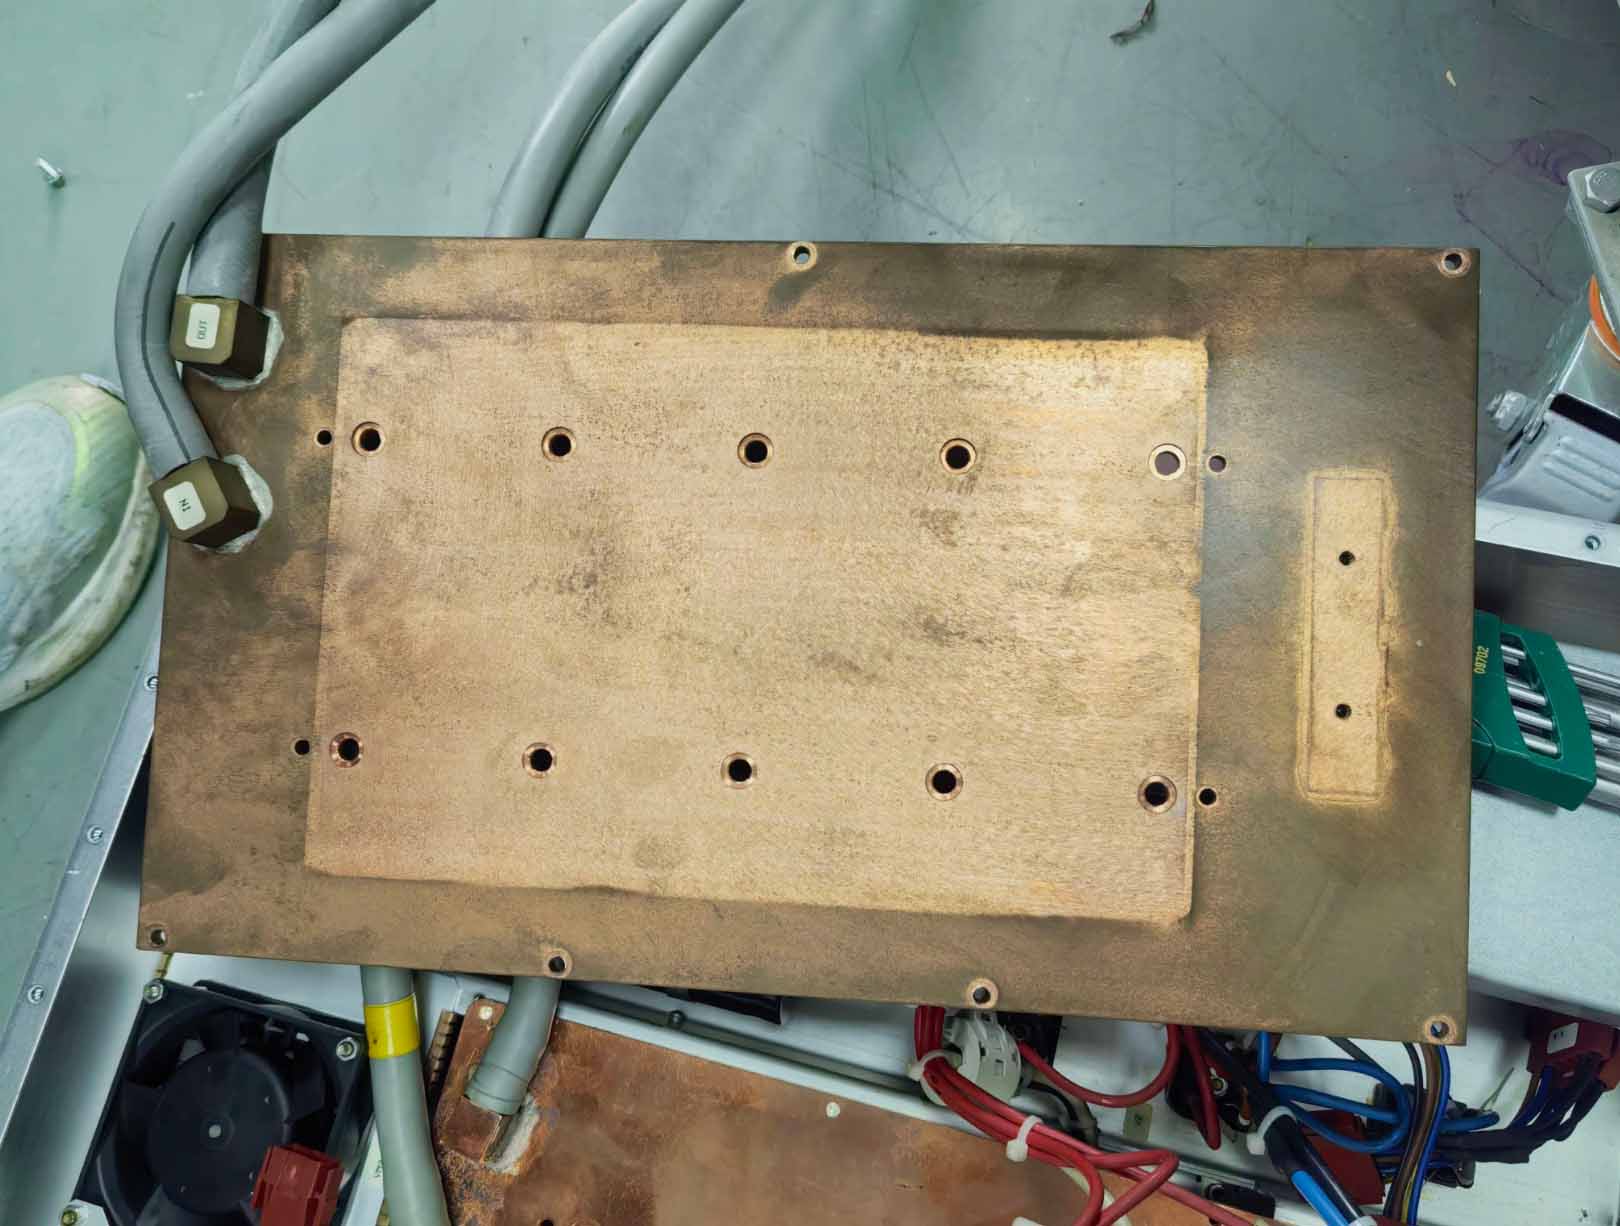
Il confronto viene effettuato sulla base di una piastra di raffreddamento a liquido per un dispositivo RF Siemens , con dimensioni della piastra di 382 × 222 × 8 mm, temperatura dell'acqua in ingresso di 25 °C, portata di circolazione di 4 L/min e temperatura ambiente di 25 °C. Basandosi sui dati di test del cliente e sui risultati delle simulazioni, questo capitolo quantifica il divario prestazionale tra i due tipi di piastre di raffreddamento.
3.1 Resistenza termica totale e capacità di soppressione dei punti caldi
La resistenza termica rappresenta il parametro principale per valutare l'efficienza di dissipazione del calore delle piastre di raffreddamento; minore è la resistenza termica, maggiore è la capacità di trasferimento del calore. Le piastre di raffreddamento con tubi di rame incorporati presentano una resistenza termica totale compresa tra 0.035 e 0.06 °C/W, di cui la resistenza termica di contatto interfacciale rappresenta il 40%-60% del valore totale. Un'espansione del tubo più stretta garantisce una minore resistenza termica, mentre l'invecchiamento del materiale di riempimento provoca un netto aumento della resistenza termica. Il suo principale vantaggio risiede nella soppressione dei punti caldi. In condizioni di elevato flusso termico locale di 50-70 W/cm², il calore concentrato viene rapidamente dissipato dalla superiore conduttività termica del rame, tuttavia la sua temperatura di picco locale è di 8.2-12.3 °C superiore rispetto alle piastre di raffreddamento brasate sottovuoto. Ciò aumenterà la temperatura dei chip RF e li costringerà a operare a frequenze ridotte.
Per le piastre di raffreddamento brasate sottovuoto, la resistenza termica totale si mantiene stabilmente tra 0.012 e 0.018 °C/W, senza spazi interfacciali e con perdite di trasferimento di calore minime. Con un carico termico superficiale uniforme di 150-200 W/cm², si ottiene una maggiore efficienza di scambio termico complessiva, con una temperatura superficiale media inferiore di 9.5-12.4 °C rispetto alle piastre di raffreddamento con tubi di rame incorporati. I chip RF mantengono temperature stabili senza limitazione di frequenza.
3.2 Uniformità della temperatura superficiale
L'uniformità della temperatura è un indicatore di valutazione critico per apparecchiature di alta precisione come le GPU dei server AI e i radar a schiera di fase. La conduzione del calore delle piastre di raffreddamento con tubi di rame integrati si basa interamente sulla configurazione dei tubi stessi. Le aree tra i tubi presentano lunghi percorsi di trasferimento del calore, equivalenti a una struttura in serie per sorgenti di calore multi-chip. La tipica differenza di temperatura superficiale complessiva varia da 5 a 8 °C, adatta a condizioni operative senza rigorosi requisiti di uniformità della temperatura su tutta la superficie. Le piastre di raffreddamento brasate sottovuoto adottano un design a microcanali densi su tutta la superficie. Ogni area della piastra può scambiare calore direttamente con il refrigerante tramite canali di flusso paralleli, mantenendo la differenza di temperatura complessiva stabilmente entro ≤2 °C, soddisfacendo pienamente gli standard di uniformità della temperatura di alta precisione di livello industriale e automobilistico.
3.3 Caduta di pressione nel canale e consumo energetico della pompa di sistema
Le prestazioni termiche non possono essere valutate separatamente dal consumo energetico del sistema, poiché la caduta di pressione nei canali determina direttamente il carico di potenza delle pompe di circolazione e il consumo energetico totale dei sistemi di raffreddamento a liquido. Le piastre di raffreddamento con tubi di rame integrati adottano canali di flusso rotondi e lisci senza giunture con bassa resistenza all'attrito del fluido. A una portata standard, la caduta di pressione varia solo da 20 a 35 kPa, con conseguenti bassi carichi per le pompe, il che le rende ideali per dispositivi mobili e piccole unità di raffreddamento a bassa potenza. Tuttavia, una curvatura eccessiva può causare una deformazione locale per estrusione dei tubi di rame e un aumento drastico della caduta di pressione.
I microcanali e le strutture di turbolenza a alette zigrinate delle piastre di raffreddamento brasate migliorano lo scambio termico, ma aumentano drasticamente la resistenza al fluido. In condizioni operative identiche, la caduta di pressione raggiunge i 60-120 kPa, richiedendo pompe di circolazione ad alta pressione e alta portata e comportando un consumo energetico del sistema notevolmente superiore a lungo termine. Ciononostante, la sua efficienza complessiva supera quella delle piastre di raffreddamento con tubi di rame incorporati. Grazie alle temperature di esercizio più basse, possiamo ridurre la potenza della pompa e la velocità di flusso, pur soddisfacendo le esigenze di scambio termico dell'intero sistema.
4. Analisi dell'affidabilità a lungo termine e dell'adattabilità del processo
I dati sulla dissipazione del calore a breve termine possono verificare solo le prestazioni istantanee. L'affidabilità a lungo termine e la scalabilità della produzione di massa sono i fattori chiave che determinano il valore ingegneristico pratico delle piastre di raffreddamento.
4.1 Resistenza alla pressione, prestazioni di tenuta e resistenza all'invecchiamento
I canali di flusso delle piastre di raffreddamento con tubi di rame incorporati sono privi di saldature. Per minimizzare la resistenza termica, vengono utilizzati tubi di rame con uno spessore di parete originale di 1.2 mm. Dopo l'accoppiamento a pressione, uno strato di 0.5 mm viene rimosso tramite lavorazione CNC, lasciando uno spessore effettivo della parete del tubo di soli 0.7 mm. Il tubo di rame in sé non presenta alcun rischio di perdite di liquido, tuttavia l'interfaccia di incollaggio tra i tubi di rame e il substrato di alluminio rappresenta il punto debole, con una resistenza alla pressione standard di 1.0-1.6 MPa. Dopo ripetuti cicli di shock termico, il fluido di riempimento tende a sviluppare microdelaminazioni, che causano un aumento della resistenza termica interfacciale di anno in anno e portano a un graduale degrado delle prestazioni di dissipazione del calore.
Le piastre di raffreddamento brasate sottovuoto presentano una struttura integrata metallurgicamente legata, priva di intercapedini interne, che garantisce una resistenza alla pressione di 2.5-3 MPa. Sono in grado di sopportare pulsazioni ad alta pressione e vibrazioni intense, senza che si siano verificate perdite dopo 100,000 cicli di prova. La saldatura per attrito (FSW), in particolare, fonde i materiali in un componente monolitico unificato attraverso la plastificazione ad alta temperatura, eliminando completamente i rischi di perdite.
4.2 Ciclo di produzione e analisi dei costi di produzione di massa
Il processo di inglobamento di tubi di rame richiede un investimento minimo in attrezzature e presenta flussi di lavoro di lavorazione semplici. Non si basa su costosi forni di brasatura sottovuoto, offrendo cicli di lavorazione brevi per singola unità e bassi costi di prototipazione per piccoli lotti. Vanta notevoli vantaggi in termini di costi per piastre di raffreddamento non standard di grandi dimensioni, con prezzi inferiori del 25%-35% rispetto alle controparti brasate. Questo processo rappresenta la soluzione ottimale per prototipi di ricerca e sviluppo e progetti personalizzati in piccoli lotti, ed è anche un'opzione economicamente vantaggiosa per chip a bassa potenza. È possibile consultare il nostro documento sulla selezione e la progettazione dei canali di flusso delle piastre di raffreddamento in base a diversi carichi di potenza.
Il processo di brasatura sottovuoto si basa su forni a vuoto ad alta temperatura per la produzione in lotti, caratterizzati da lunghi cicli del forno e un elevato consumo energetico, che fa lievitare i costi unitari per gli ordini di piccole quantità. Tuttavia, i costi unitari si riducono drasticamente nella produzione di massa su larga scala. Questo processo consente la fabbricazione di piastre ultrasottili di 6-8 mm di spessore, rendendolo insostituibile per apparecchiature leggere e applicazioni con spazio limitato. Attualmente, le piastre di raffreddamento per GPU destinate all'hardware AI e le piastre di raffreddamento per moduli ottici vengono prodotte con questo processo. La saldatura per attrito (Friction Stir Welding, FSW) rappresenta una soluzione alternativa con un investimento iniziale inferiore in attrezzature; inoltre, elimina la fase di pulizia del canale di flusso durante l'ispezione, riducendo ulteriormente i costi. Al contrario, la brasatura sottovuoto lascia residui di brasatura che richiedono un'ulteriore procedura di pulizia ad alta pressione.
5. Limiti di applicazione e criteri di selezione ingegneristica
Nessuno dei due processi presenta vantaggi o svantaggi assoluti. La scelta dipende principalmente dalle caratteristiche della fonte di calore, dagli ambienti operativi e dagli attributi di produzione in serie del progetto. Questo capitolo definisce i limiti di applicabilità precisi per entrambi i tipi di piastre di raffreddamento. Per ulteriori informazioni sulla scelta del canale di flusso e sugli schemi di progettazione delle piastre di raffreddamento per chip con diversi livelli di potenza, si prega di consultare il nostro precedente articolo.
5.1 Scenari in cui sono preferibili le piastre di raffreddamento incorporate in tubi di rame
• Sorgenti di calore ad alto flusso termico puntiformi: laser a fibra industriali, moduli IGBT singoli ad alta potenza, apparecchiature di trasmissione medicali (densità di flusso termico ≥15 W/cm²);
• Progetti personalizzati in piccole serie e progetti di grandi dimensioni con piastre di raffreddamento non standard, con budget di ingegneria limitati;
• Sistemi di raffreddamento a liquido con potenza limitata della pompa di circolazione che richiedono bassa resistenza al flusso e basso consumo energetico in esercizio;
• Sistemi che utilizzano refrigeranti convenzionali per un impiego a lungo termine, privilegiando la stabilità a tenuta stagna senza requisiti stringenti per l'uniformità della temperatura superficiale.
5.2 Scenari in cui sono preferibili le piastre fredde brasate sottovuoto
• Scenari con sorgenti di calore planari uniformi: cluster GPU per server AI, moduli ottici, piastre di raffreddamento per batterie di accumulo di energia, moduli elettronici integrati multi-chip;
• Applicazioni che richiedono un controllo della temperatura ad alta precisione con una differenza di temperatura superficiale ≤2 ℃, adatte a condizioni operative ad alta affidabilità in ambito automobilistico e militare;
• Apparecchiature con spazio di installazione limitato che richiedono strutture a piastra fredda ultrasottili e leggere;
• Progetti di produzione di massa standardizzati, operanti a lungo termine in ambienti difficili, caratterizzati da alta pressione e vibrazioni.
Puoi consultare altri nostri articoli del blog e documenti tecnici, come ad esempio
Che cos'è un dissipatore di calore?
Che cosa sono le piastre fredde liquide?
Come scegliere il canale di flusso, gli schemi di progettazione delle piastre di raffreddamento e altro ancora.