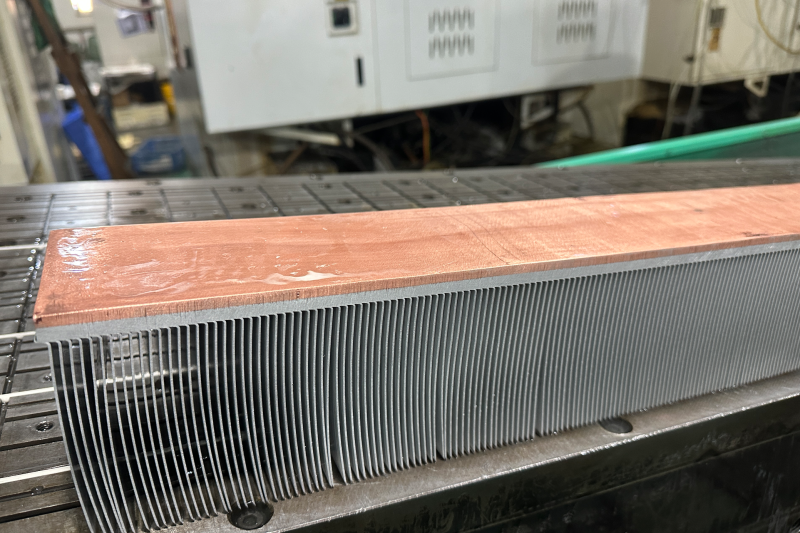
Legame rame-alluminio tramite dissipatore di calore per saldatura esplosiva: principi, processi di produzione, applicazioni e considerazioni chiave
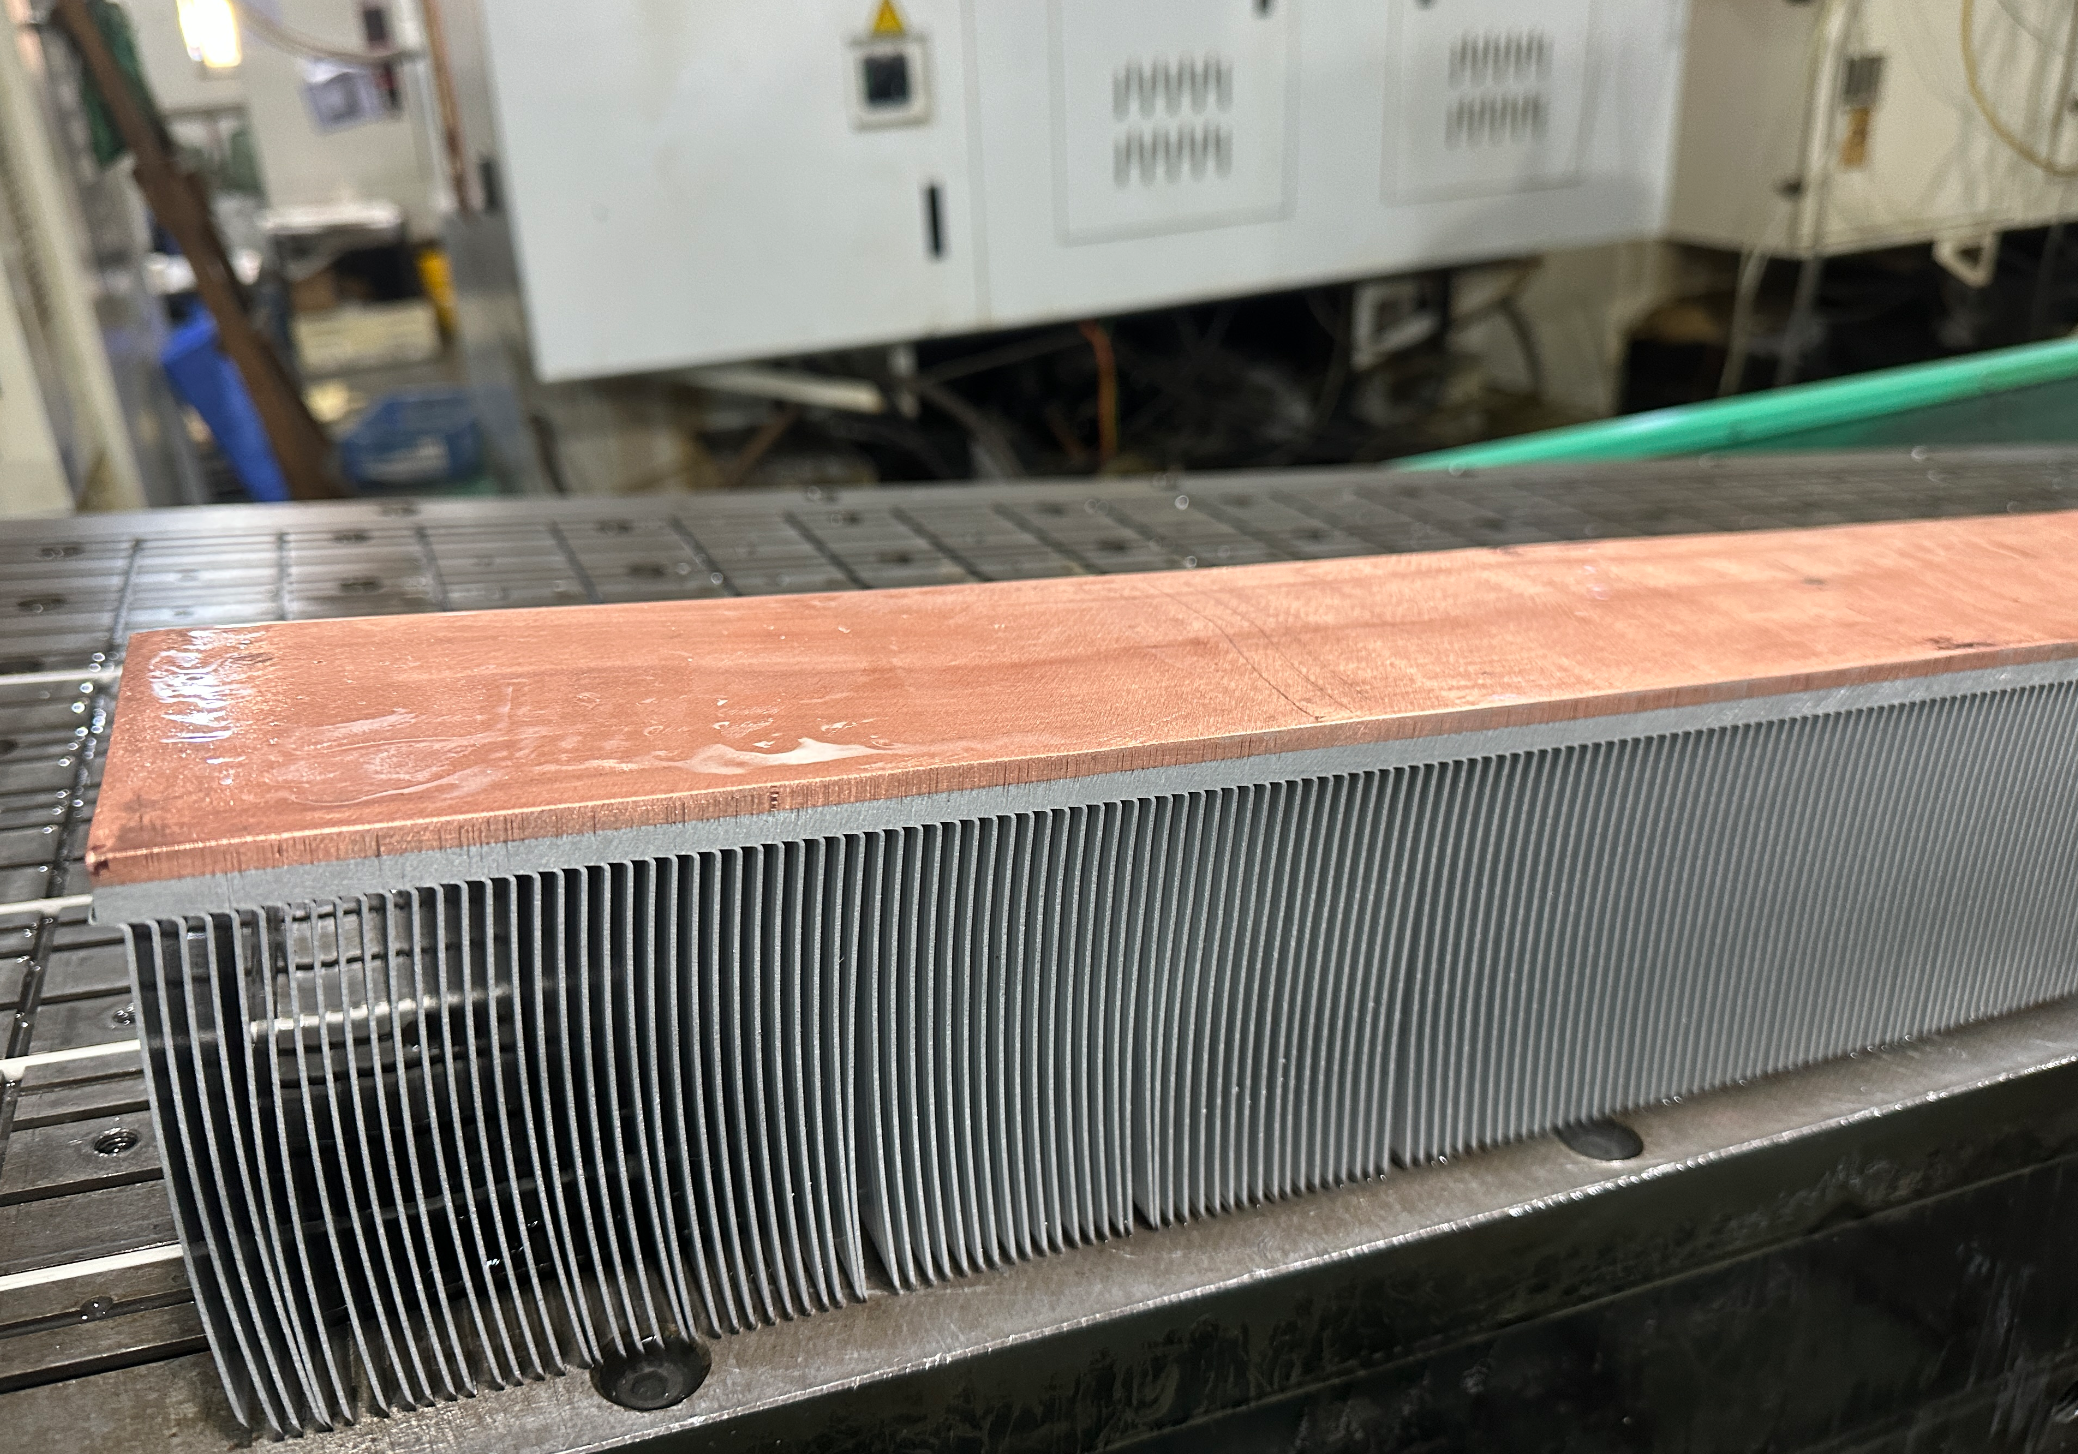
In settori quali la gestione termica elettronica , gli IGBT, i sistemi di alimentazione a energia rinnovabile e il trasporto ferroviario, i materiali compositi rame-alluminio si sono affermati come alternative ideali ai componenti in rame puro, sfruttando l'eccellente conduttività elettrica e termica del rame unitamente ai vantaggi dell'alluminio in termini di leggerezza e basso costo. La saldatura esplosiva, una tecnologia di saldatura allo stato solido, consente un legame metallurgico ad alta resistenza tra metalli dissimili come rame e alluminio, producendo prodotti finiti con prestazioni di gran lunga superiori a quelle ottenute con processi tradizionali come la brasatura e la giunzione meccanica. Questo articolo analizza in modo esaustivo la tecnologia di saldatura esplosiva rame-alluminio dal punto di vista dei principi fondamentali, delle procedure di produzione, della risoluzione dei problemi, degli scenari applicativi, nonché dei vantaggi e dei limiti.
1. Principi fondamentali della saldatura esplosiva rame-alluminio
L'essenza della saldatura esplosiva rame-alluminio risiede nell'utilizzo dell'energia istantanea generata dalla detonazione esplosiva per ottenere un legame metallurgico tra metalli diversi. Classificato come una forma di saldatura a freddo, il processo non comporta una fusione significativa dei metalli.
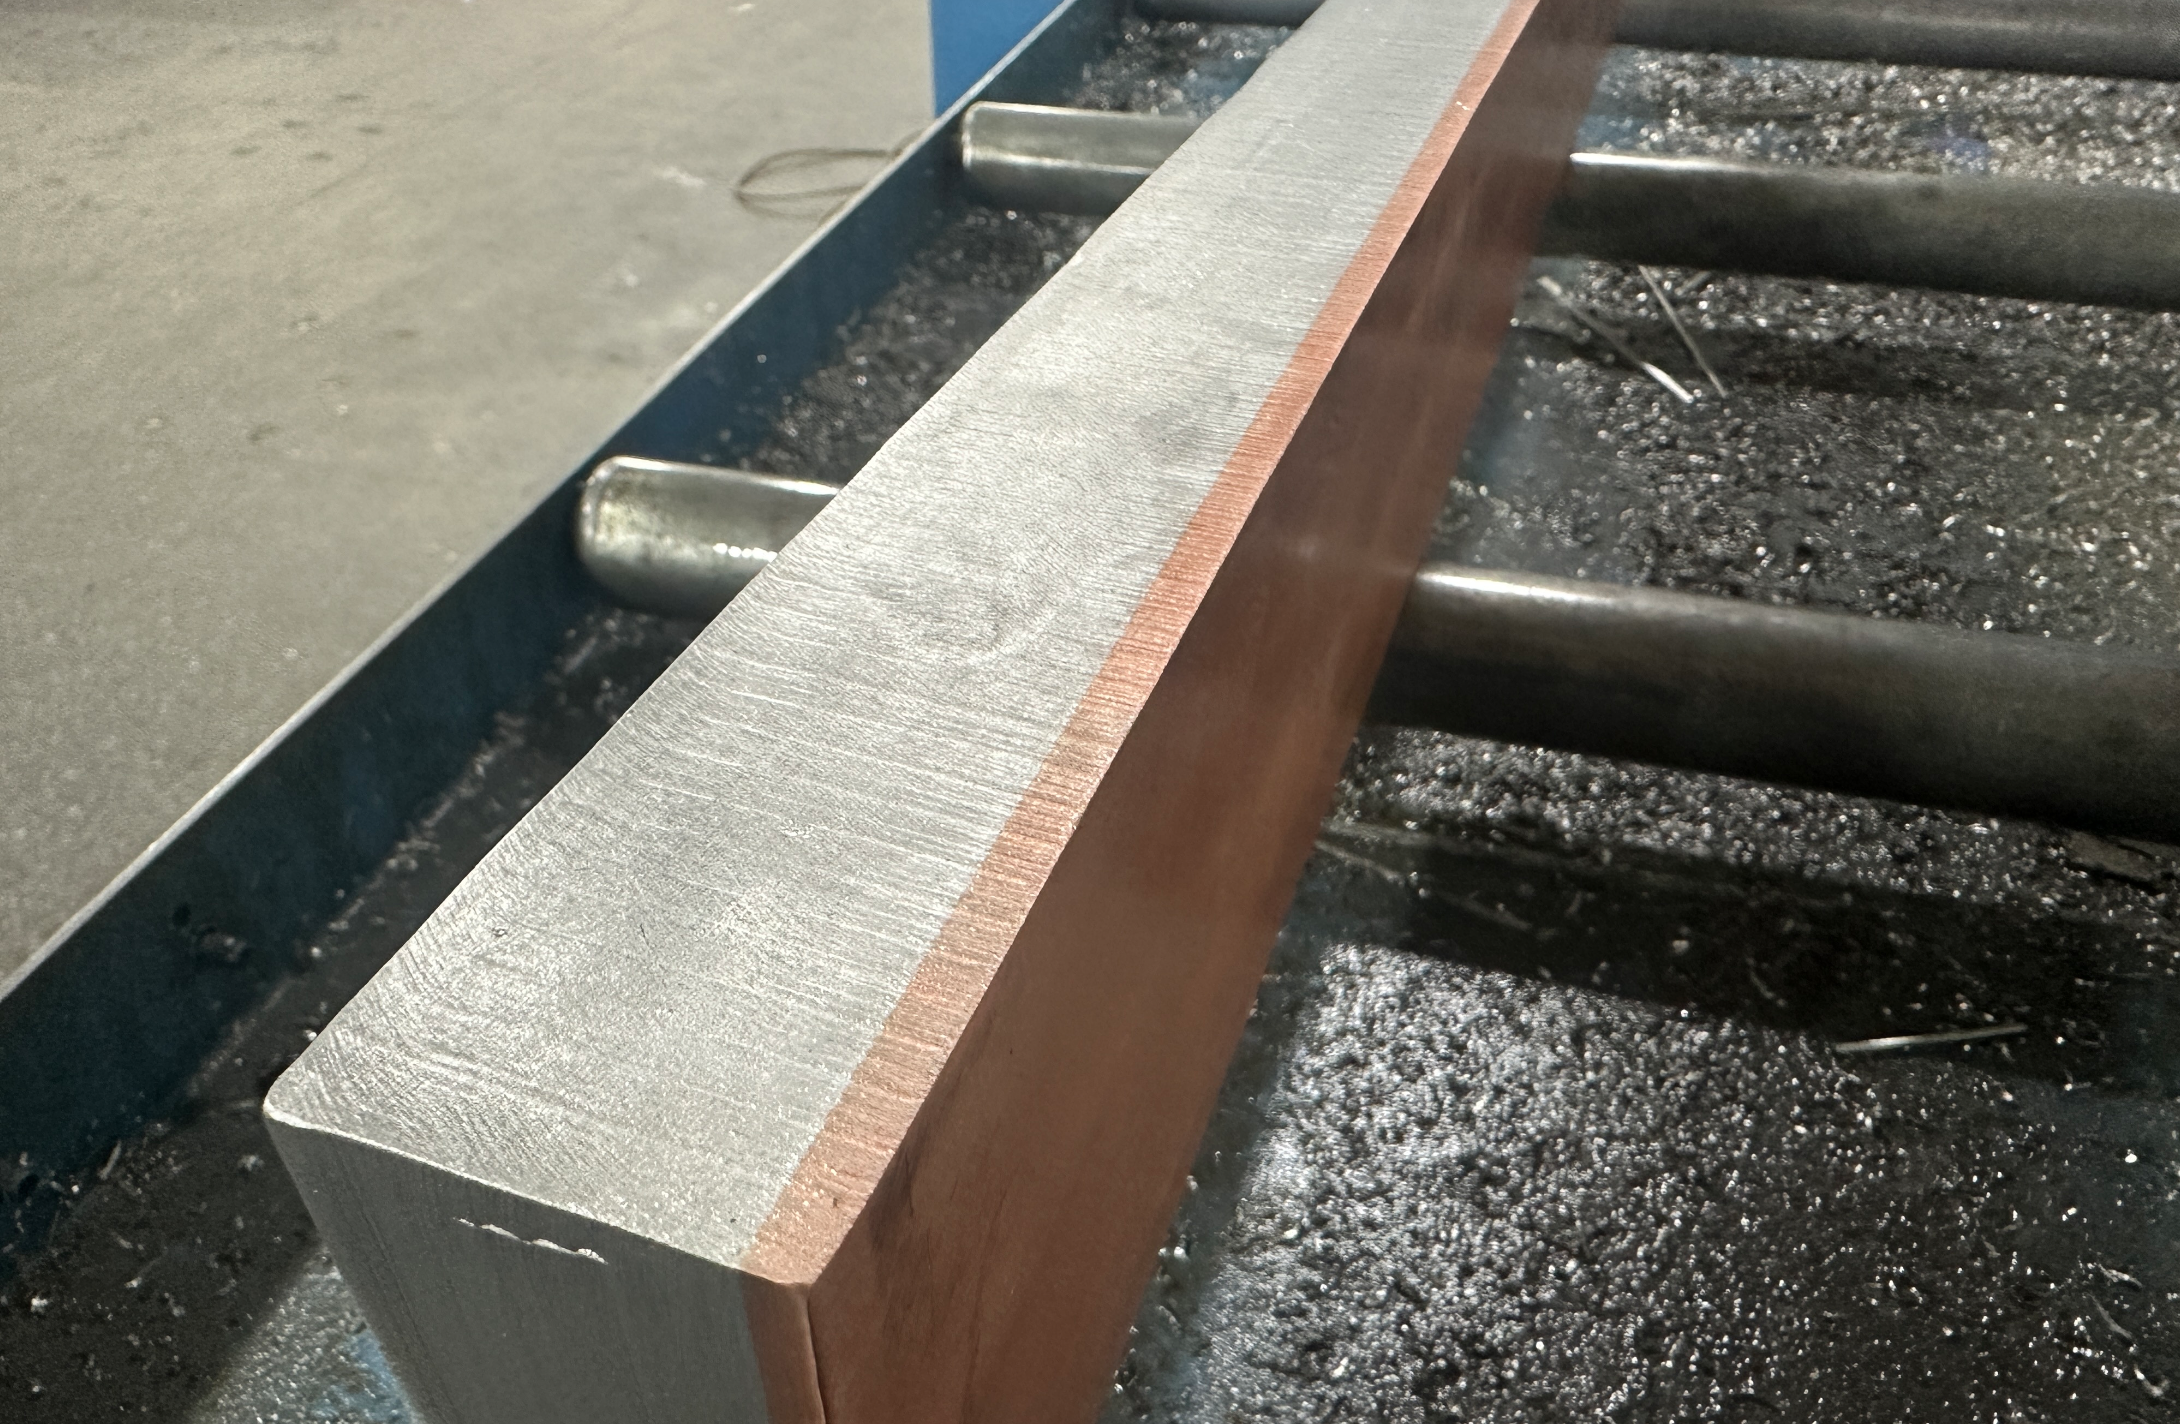
Quando l'esplosivo viene fatto detonare, l'onda di detonazione si propaga lungo la superficie delle piastre metalliche a una velocità compresa tra 2,000 e 5,000 m/s, esercitando un'intensa forza d'impatto istantanea sulla piastra di alluminio (denominata piastra di supporto) strettamente collegata all'esplosivo. Sottoposta ad alta pressione, la piastra di supporto collide con la piastra di rame fissa (denominata piastra di base) a una velocità di diverse centinaia di metri al secondo. L'alta pressione e la deformazione plastica indotte dall'impatto schiacciano ed estrudono completamente i film di ossido sulle superfici di contatto dei due metalli, esponendo i reticoli metallici puri. In questo momento, la diffusione interatomica e le forze di legame metallico determinano la formazione di una struttura di legame ondulata unica all'interfaccia rame-alluminio. Questa interfaccia ondulata migliora significativamente l'incastro meccanico e la resistenza del legame, garantendo al materiale composito eccellenti proprietà meccaniche, conduttività elettrica e conduttività termica.
È fondamentale controllare rigorosamente l'apporto di energia durante la saldatura esplosiva rame-alluminio: un'energia insufficiente non riesce a formare un'interfaccia ondulata efficace, con conseguenti basse velocità di legame; un'energia eccessiva, d'altro canto, aumenta la temperatura locale all'interfaccia oltre la temperatura eutettica rame-alluminio, portando alla formazione di composti intermetallici fragili e duri che alla fine degradano le prestazioni di legame.
2. Processo di produzione completo della saldatura esplosiva rame-alluminio
La produzione di saldature esplosive rame-alluminio prevede una precisa preparazione preliminare, una rigorosa costruzione in loco e la necessaria post-elaborazione, seguendo i passaggi specifici descritti di seguito:
2.1 Pre-elaborazione del materiale di base
• Selezione del materiale: per la piastra di alluminio, si preferiscono gradi con buona plasticità come 1060 e 3003, mentre per la piastra di rame viene selezionato il rame elettrolitico T2 per garantire un abbinamento ottimale di plasticità tra i due metalli. Lo spessore delle piastre viene determinato in base ai requisiti del prodotto; una combinazione di spessori comune per i componenti elettronici di dissipazione del calore è una piastra di alluminio da 1–5 mm abbinata a una piastra di rame da 2–20 mm.
• Pulizia superficiale: la carteggiatura o la sabbiatura vengono utilizzate per rimuovere strati di ossido superficiale, macchie d'olio e impurità. Successivamente viene eseguita una pulizia con acetone o etanolo anidro, seguita dall'assemblaggio immediato dopo l'asciugatura per prevenire l'ossidazione secondaria.
• Correzione della planarità: le piastre deformate vengono appiattite per garantire spazi di assemblaggio uniformi nelle fasi successive.
2.2 Assemblaggio e progettazione della carica esplosiva
• Regolazione della distanza: la piastra di base e la piastra di supporto vengono posizionate parallelamente a una distanza specifica (nota come distanza della piastra di base). Una distanza troppo piccola comporta un'energia eccessiva, mentre una distanza troppo grande causa una perdita di energia sostanziale.
• Posa dell'esplosivo: vengono selezionati esplosivi a bassa velocità di detonazione con tassi di detonazione stabili (ad esempio, esplosivi a olio combustibile al nitrato di ammonio). La densità areale viene calcolata in base allo spessore della piastra, generalmente controllata entro un intervallo di 50-300 g/m². L'esplosivo deve essere posato uniformemente, con una zona vuota di 5-10 cm riservata ai bordi per evitare la concentrazione di stress sui bordi.
• Installazione dell'iniziatore: un iniziatore è montato a un'estremità della carica esplosiva per garantire che l'onda di detonazione si propaghi parallelamente alla superficie della piastra.
2.3 Saldatura a detonazione in loco
• Protezione di sicurezza: viene selezionato un sito di sabbiatura spazioso e dedicato, viene stabilita un'area riservata e vengono fornite attrezzature di protezione professionali.
• Operazione di detonazione: l'esplosivo viene fatto detonare a distanza e si osserva lo stato di propagazione dell'onda di detonazione per garantire una collisione stabile tra la piastra del volantino e la piastra di base.
• Ispezione preliminare: dopo la detonazione, vengono rimossi gli esplosivi residui e i detriti e viene condotta un'ispezione visiva per verificare la presenza di difetti evidenti, quali deformazioni e crepe sulla superficie della piastra.
2.4 Processi di post-trattamento
• Trattamento di ricottura: la piastra composita saldata viene posta in un forno di ricottura e mantenuta a 150–250 °C per 1–2 ore per eliminare le tensioni residue di saldatura e migliorare la resistenza alla fatica dell'interfaccia. La temperatura non deve mai superare i 300 °C per prevenire la formazione di composti intermetallici.
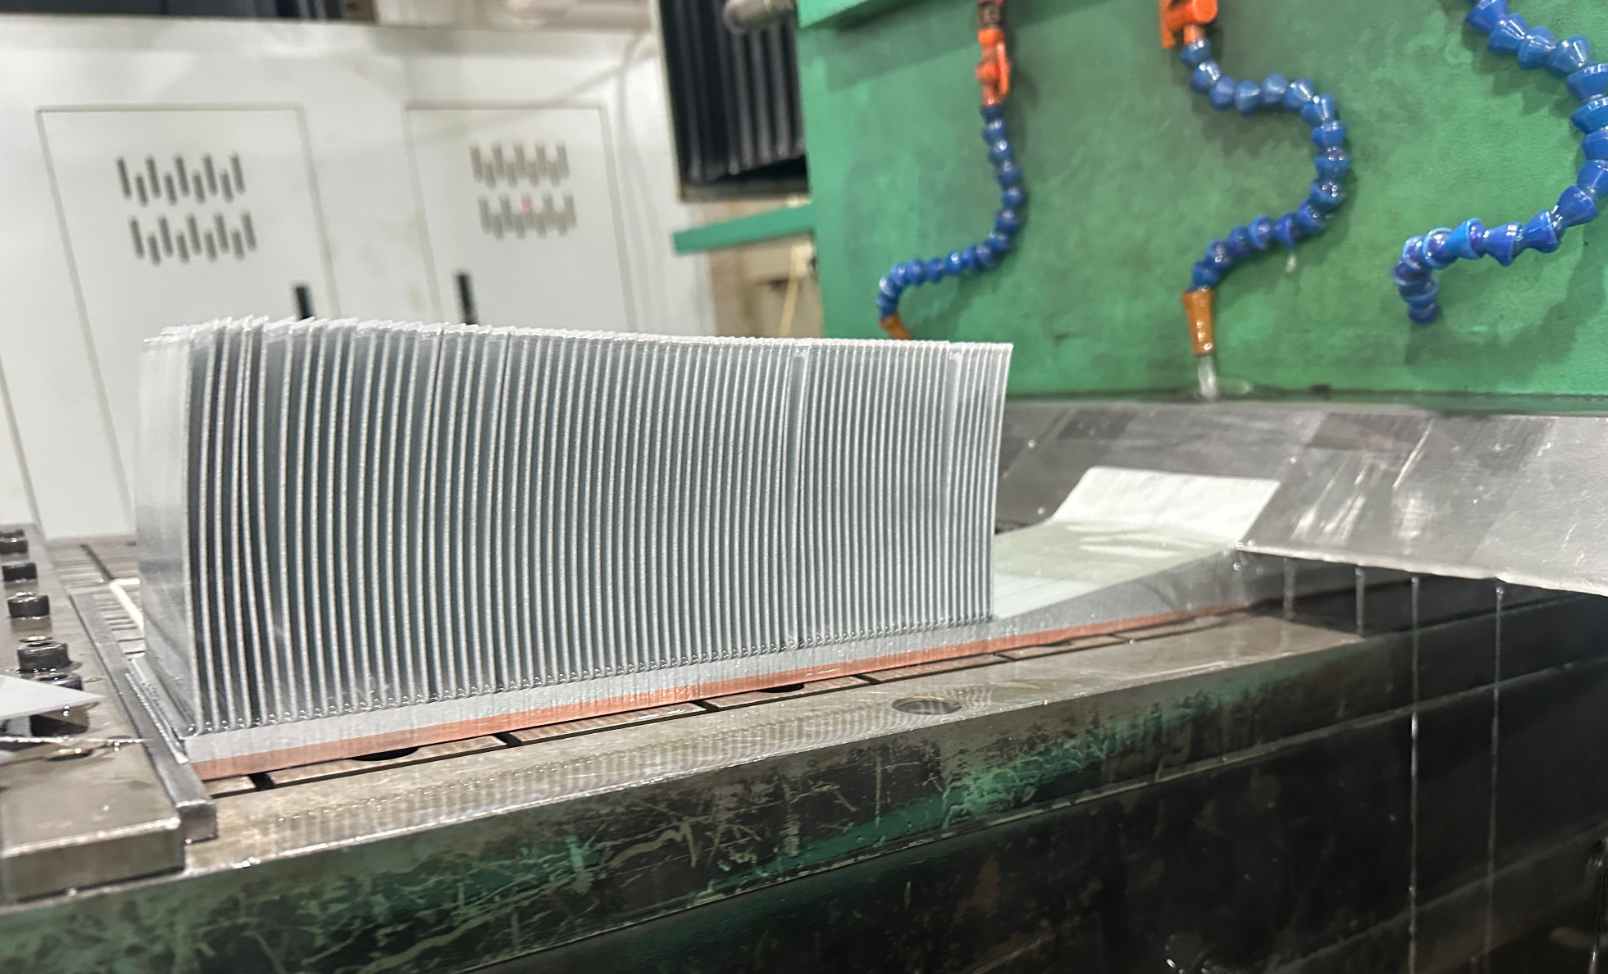
• Lavorazioni meccaniche di precisione: taglio, fresatura, foratura e altre lavorazioni meccaniche vengono eseguite in base ai requisiti del prodotto per realizzare strutture come canali di flusso e fori di montaggio. La rettifica e la lucidatura delle superfici vengono eseguite per migliorare l'aspetto e l'efficienza di dissipazione del calore.
• Controllo qualità: test a ultrasuoni (UT) vengono eseguiti per verificare il tasso di legame dell'interfaccia, che deve essere ≥ 98%. La prova di trazione viene eseguita per misurare la resistenza del legame, con il criterio di accettazione che la frattura si verifichi nella piastra di alluminio piuttosto che nell'interfaccia di legame. Il test idrostatico viene eseguito sui componenti con requisiti di tenuta per garantire l'assenza di perdite.
3. Problemi comuni nella produzione e relative soluzioni
La produzione di saldature esplosive rame-alluminio è influenzata da vari fattori, quali parametri di processo e condizioni ambientali, ed è soggetta ai seguenti difetti, che richiedono soluzioni mirate:
Tipo di difetto Cause principali Soluzioni
Scollamento dell'interfaccia Spazio irragionevole tra le piastre volanti, carica esplosiva insufficiente, pulizia superficiale inadeguata Regolare lo spazio a 2–4 mm e aumentare opportunamente la densità areale esplosiva; rettificare e pulire le superfici di contatto prima della saldatura
Porosità dell'interfaccia Olio/acqua residua sulla superficie, velocità di detonazione instabile Controllare rigorosamente la pulizia e l'asciugatura della superficie; selezionare esplosivi con velocità di detonazione stabile e ottimizzare i metodi di carica
Distorsione dell'interfaccia ondulata Velocità di detonazione eccessivamente elevata, rigidità insufficiente del supporto della piastra di base Ridurre la velocità di detonazione esplosiva nell'intervallo 3,000–4,000 m/s; fissare la piastra di base con dispositivi rigidi e aggiungere piastre di supporto per migliorare la stabilità
Composti intermetallici eccessivi Energia di detonazione eccessiva, temperatura di ricottura eccessivamente elevata Ridurre la carica esplosiva per controllare la velocità di impatto; limitare rigorosamente la temperatura di ricottura a meno di 250 °C
Deformazione e deformazione della piastra Piastra di base eccessivamente sottile, propagazione irregolare dell'onda di detonazione Aumentare lo spessore della piastra di base o utilizzare piastre di supporto temporanee; ottimizzare l'uniformità della posa esplosiva per garantire una propagazione parallela dell'onda di detonazione
4. Campi di applicazione della saldatura esplosiva rame-alluminio
Grazie ai vantaggi di elevata resistenza, bassa resistenza termica interfacciale e leggerezza, i materiali compositi per saldatura esplosiva rame-alluminio trovano ampia applicazione in molteplici settori industriali:
4.1 Campo di gestione termica elettronica
Questo rappresenta uno degli scenari applicativi principali per la saldatura esplosiva rame-alluminio. Le piastre composite rame-alluminio prodotte tramite saldatura esplosiva possono essere utilizzate per produrre substrati di dissipazione del calore per IGBT ad alta potenza, dissipatori di calore per server, piastre di raffreddamento per batterie di veicoli a energia rinnovabile e altri componenti. La loro bassissima resistenza termica interfacciale (10-6 ± 10-5 m2 K/W) consente una rapida conduzione del calore, mentre la leggerezza riduce il peso complessivo dell'apparecchiatura, in linea con le tendenze di miniaturizzazione e sviluppo ad alta efficienza dei dispositivi elettronici.
4.2 Campo di ingegneria energetica
Viene utilizzato per realizzare sbarre collettrici ad alta tensione, giunti di transizione per cavi e altri componenti. Le sbarre collettrici composite rame-alluminio combinano l'elevata conduttività elettrica del rame con la convenienza dell'alluminio, riducendo i costi di oltre il 30% rispetto alle sbarre collettrici in rame puro e offrendo al contempo una facile installazione, e sono quindi ampiamente utilizzate in sottostazioni elettriche, quadri di distribuzione e altre apparecchiature elettriche.
4.3 Settori del trasporto ferroviario e aerospaziale
Viene impiegato nella produzione di piastre scorrevoli per pantografi per treni, componenti di dissipazione del calore per motori aeronautici e altri componenti. Questo settore impone requisiti rigorosi in termini di resistenza dei materiali, resistenza alla fatica e leggerezza, e i materiali compositi per saldatura esplosiva rame-alluminio possono soddisfare queste rigorose condizioni di lavoro riducendo al contempo il peso delle attrezzature.
4.4 Campo dell'ingegneria chimica
Viene utilizzato per produrre scambiatori di calore, rivestimenti di reattori e altre apparecchiature resistenti alla corrosione. Le piastre composite rame-alluminio presentano una migliore resistenza alla corrosione rispetto al rame puro e sono più economiche rispetto a materiali di fascia alta come le leghe di titanio, il che le rende adatte ad applicazioni di scambio termico che coinvolgono acidi e alcali deboli.
5. Vantaggi e limiti della saldatura esplosiva rame-alluminio
5.1 vantaggi fondamentali
• Elevata resistenza di legame: si ottiene un legame metallurgico, con una resistenza alla trazione che raggiunge quella della piastra di alluminio stessa e una resistenza alla pelatura ≥ 100 N/mm, di gran lunga superiore a quella delle connessioni meccaniche e della brasatura.
• Bassa resistenza termica interfacciale: l'interfaccia di legame metallurgico ondulata garantisce un'elevata efficienza di trasferimento del calore, con un impatto minimo sulle prestazioni dei componenti di dissipazione del calore.
• Mantenimento delle proprietà originali del metallo: il processo di saldatura allo stato solido non prevede alcuna fusione, quindi la conduttività elettrica e termica del rame e dell'alluminio rimangono pressoché inalterate.
• Selezione flessibile dei materiali: consente la composizione di piastre di rame e alluminio con spessori e gradi diversi, soddisfacendo diversi requisiti di prodotto.
• Elevato rapporto costo-efficacia: rispetto ai componenti in rame puro, riduce significativamente i costi delle materie prime, mentre la leggerezza riduce i costi di trasporto e installazione.
5.2 Limitazioni
• Elevata soglia di processo: è richiesto un controllo preciso di parametri quali la carica esplosiva e la distanza, esigendo elevate competenze tecniche da parte degli operatori. Sono necessari siti di sabbiatura specializzati, soggetti a rigorose normative di sicurezza.
• Limitazioni delle dimensioni del prodotto: a causa della distanza di propagazione dell'onda di detonazione, è difficile produrre piastre composite di area estremamente ampia, con un'area tipica di una singola piastra che non supera i 10 m².
• Post-lavorazione difficile: nelle piastre saldate sono presenti tensioni residue che richiedono un trattamento di ricottura, il che aumenta i costi e le procedure di produzione.
• Non idoneo per strutture complesse: è applicabile solo alla composizione di componenti con forme semplici come piastre piane e superfici curve e non può essere utilizzato per saldare parti di forme speciali.
6. Considerazioni pratiche per la saldatura esplosiva rame-alluminio
1. La sicurezza prima di tutto: la saldatura esplosiva prevede l'uso di esplosivi e deve essere rigorosamente conforme alle normative nazionali in materia di sicurezza. Le operazioni devono essere eseguite da professionisti dotati di misure di sicurezza complete.
2. Standardizzazione dei parametri: sviluppare tabelle dei parametri corrispondenti per la carica esplosiva e lo spazio vuoto in base a diverse combinazioni di spessore rame-alluminio per evitare operazioni empiriche.
3. Priorità al controllo qualità: eseguire test a ultrasuoni subito dopo la saldatura per rilevare tempestivamente i difetti dell'interfaccia ed evitare sprechi causati dalla lavorazione successiva.
4. Conservazione e trasporto: le lastre composite finite devono essere protette dall'umidità e dagli urti per prevenire l'ossidazione e la deformazione superficiale. È necessario un fissaggio sicuro durante il trasporto per evitare crepe all'interfaccia dovute a urti.
Conclusione
La tecnologia di saldatura esplosiva rame-alluminio ha superato le barriere tecniche per l'unione efficiente di metalli dissimili, aprendo una nuova strada all'applicazione di materiali compositi leggeri e ad alte prestazioni. Con il rapido sviluppo di settori come la gestione termica elettronica e le nuove energie, la tecnologia di saldatura esplosiva rame-alluminio continuerà a essere ottimizzata e aggiornata, svolgendo un ruolo sempre più importante nei settori manifatturieri di fascia alta. Per gli operatori del settore, padroneggiare i principi e i punti chiave del processo di saldatura esplosiva è fondamentale per migliorare la competitività dei prodotti.
Sulla base di anni di ricerca sulla gestione termica dei chip ad alta potenza, KENFA ha applicato questa tecnologia alla produzione di dissipatori di calore. Questa soluzione affronta efficacemente le sfide di dissipazione del calore poste dai chip ad alta potenza e da quelli con elevata densità di flusso termico, riducendo al contempo costi e peso del prodotto. Puoi quindi contattarci via email all'indirizzo: king@kenfatech.com, personalizza il tuo dissipatore di calore esclusivo.