La piastra fredda liquida per foratura profonda
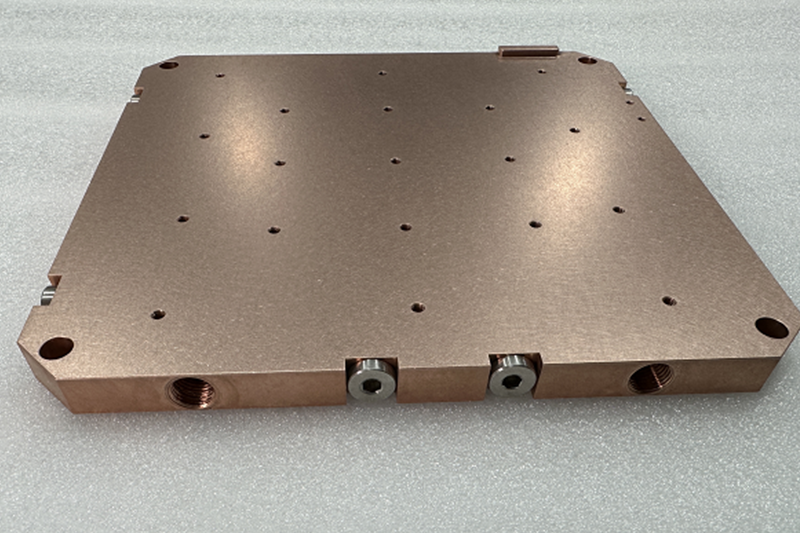
Una piastra fredda liquida per fori profondi, nota anche come HDDLCP, è una soluzione di raffreddamento specializzata utilizzata in vari settori, in particolare in applicazioni ad alte prestazioni come l'elettronica, l'automotive, l'aerospaziale e i macchinari industriali. È progettato per dissipare in modo efficiente il calore da componenti o sistemi che generano calore.
Che cos'è una piastra fredda liquida per fori profondi?
La piastra raffreddata a liquido lavorata mediante foratura profonda è un sistema termico innovativo progettato specificamente per un'efficiente dissipazione del calore. Durante il processo di produzione, complesse strutture di canali vengono lavorate con precisione all'interno della piastra metallica utilizzando macchine per foratura profonda. Questi canali possono avere la forma di linee rette, spirali o altre forme, volte a massimizzare l'area di contatto tra il liquido di raffreddamento e la piastra. Il design delle piastre di raffreddamento a liquido mira a risolvere il problema della generazione di una grande quantità di calore durante funzionamento di componenti elettronici ad alta potenza, apparecchiature laser, ecc. Facendo circolare e pompando il liquido di raffreddamento, la piastra di raffreddamento a liquido può assorbire e condurre rapidamente il calore, ottenendo un'efficiente dissipazione del calore. Ciò consente al dispositivo di mantenere una temperatura stabile in un ambiente di lavoro a carico costantemente elevato, garantendo l'affidabilità e la durata delle prestazioni del dispositivo.


Come realizzare una piastra fredda liquida per fori profondi?
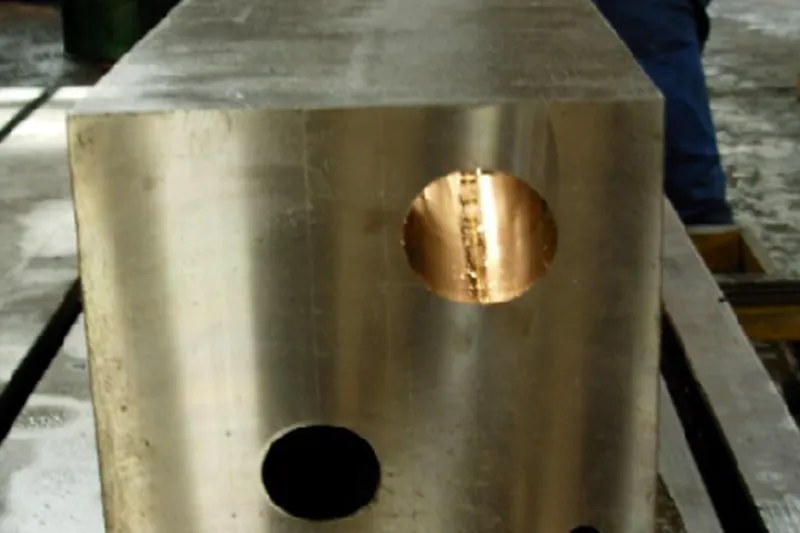
La produzione di piastre raffreddate a liquido per la foratura profonda richiede un flusso di processo preciso e la selezione di piastre metalliche ad alta conduttività termica, come la lega di alluminio. Su una macchina per foratura profonda, vengono utilizzati un controllo e un posizionamento precisi per eseguire la foratura profonda, formando una struttura a canale interno. La forma e la disposizione di questi canali sono studiati in base alle specifiche esigenze di dissipazione del calore.
Successivamente, pulire e trattare la superficie della piastra raffreddata a liquido lavorata per migliorarne la resistenza alla corrosione e la conduttività termica. Aggiungere interfacce di ingresso e uscita alla piastra di raffreddamento a liquido ed eseguire severi test di qualità per garantire l'integrità e la consistenza dei canali. Infine, per l'imballaggio e il test della piastra raffreddata a liquido, è generalmente necessario sigillare i fori di lavorazione all'interno, solitamente utilizzando viti e anelli in silicone per sigillare per garantire che le sue prestazioni soddisfino i requisiti di progettazione. L'intero processo di produzione richiede un rigoroso controllo di qualità per garantire che ciascuna piastra di raffreddamento a liquido possa dissipare il calore in modo stabile ed efficiente.
Quali sono i vantaggi delle piastre fredde liquide per foratura profonda?
Le piastre fredde liquide per la perforazione di fori profondi offrono eccellenti capacità di dissipazione del calore. Il design consente un trasferimento efficiente del calore dai componenti elettronici ad alta potenza al liquido di raffreddamento. Ciò garantisce un raffreddamento efficace e previene il surriscaldamento, migliorando così le prestazioni e l'affidabilità complessive del sistema. Ha un design compatto e piatto, che li rende ideali per applicazioni con spazio limitato o dove sono coinvolti componenti elettronici densamente imballati. Il fattore di forma compatto consente un utilizzo efficiente dello spazio disponibile e consente progettazioni di sistema più flessibili.
Può essere personalizzato e adattato per soddisfare diversi requisiti di raffreddamento e configurazioni di sistema. Possono essere progettati per ospitare layout di componenti specifici e opzioni di montaggio, rendendoli compatibili con un'ampia gamma di applicazioni e dispositivi elettronici. Il più grande vantaggio di questo processo è che non necessita di saldatura o di produzione del processo di saldatura ad attrito, lavorazione diretta con il punta da trapano, a volte, è anche possibile utilizzare il processo di profilatura per sostituire la lavorazione della punta da trapano, in modo che l'efficienza sia maggiore e il costo sia inferiore, ovviamente, lo svantaggio di questo processo è che dovremmo prestare attenzione alla progettazione della struttura di il sigillo, perché rispetto ad altre lavorazioni avrà 1-3 fori in più.
Come testare la piastra fredda liquida per la perforazione di fori profondi.
L'affidabilità della piastra fredda è un parametro di valutazione molto importante nell'intero attributo del prodotto. Di solito, la pressione di esercizio della pompa dell'acqua o del sistema di circolazione del cliente è di circa 0.2-1.0 MPa. Pertanto, quando testiamo la piastra fredda, dobbiamo prima pulire il canale di flusso della piastra fredda con una temperatura dell'acqua di 80 gradi Celsius per evitare che macchie di olio e pezzi di alluminio entrino nel sistema di raffreddamento a circolazione.
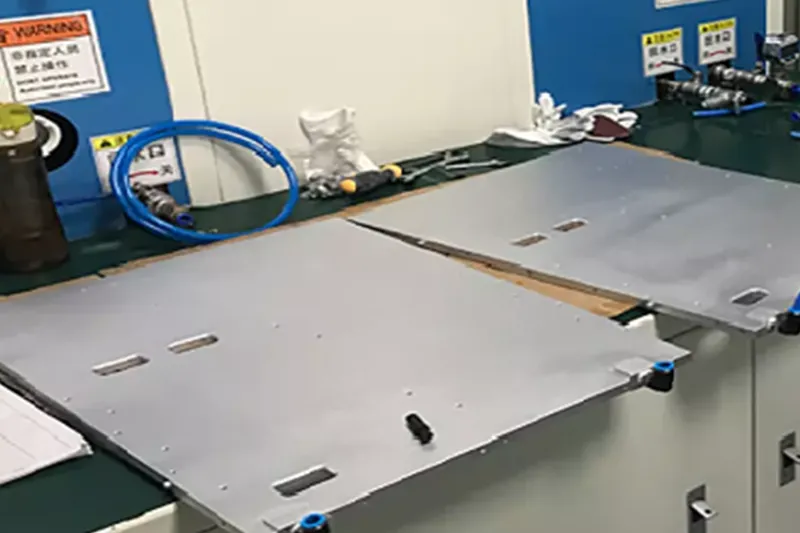
Quindi posizionare la piastra fredda pulita sulla piattaforma di prova. A questo punto, possiamo collegare l'ingresso e l'uscita della piastra fredda attraverso una pressione dell'aria di 1.5 MPa per garantire che la pressione dell'aria sia completamente riempita in un canale di flusso circolante chiuso. Questo tempo di mantenimento della pressione è solitamente di 5-20 minuti, a seconda delle esigenze del cliente e delle effettive condizioni di applicazione. Di solito, eseguiamo un test di mantenimento della pressione di 10 minuti per determinare se sono presenti perdite.
Dopo aver completato il test di mantenimento della pressione, entreremo in un'altra fase di test della resistenza al flusso, che è anche molto importante perché la analizzeremo tramite un software di simulazione durante il processo di progettazione per ottenere un parametro teorico di resistenza al flusso che deve essere abbinato all'acqua pompa e sistema di circolazione utilizzati dal cliente. L'aggiunta di un'eccessiva resistenza al flusso aumenterà la capacità di carico della pompa dell'acqua e noteremo anche che, se sono presenti impurità o residui di taglio dell'alluminio all'interno del canale di flusso durante la lavorazione, possiamo selezionare questa piastra fredda non qualificata attraverso il confronto dei dati.
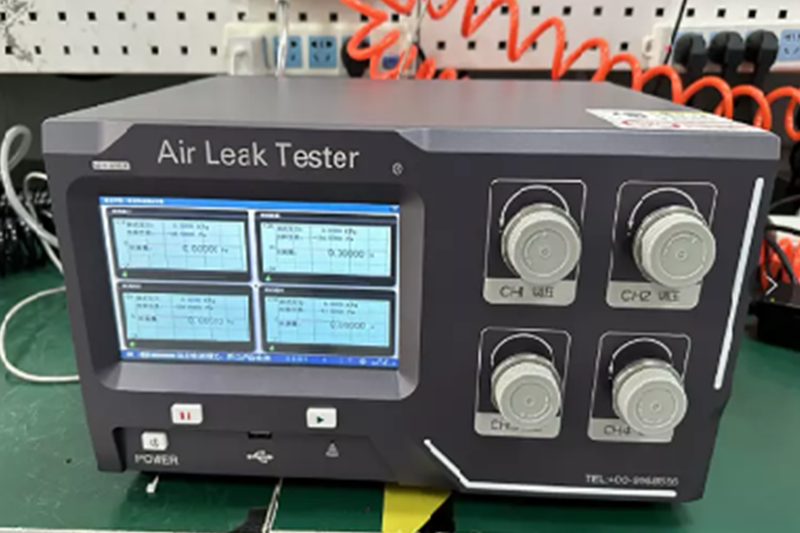
Prova di mantenimento della pressione dell'aria
Prova di resistenza al flusso

Prova di tenuta dell'elio