Astratto
Dissipatore di calore per la produzione di saldatura a frizione. I chip ad alta potenza nelle applicazioni di controllo industriale, nuove energie e server generano un flusso di calore locale estremamente elevato, imponendo requisiti stringenti su radiatore struttura e prestazioni termiche. Per dissipatori di calore ad alta densità con altezza delle alette superiore a 100 mm e spaziatura delle alette inferiore a 2 mm, i processi di produzione convenzionali presentano notevoli limitazioni tecniche. pinna rasata Il processo non riesce a formare strutture a alette ultra-alte e ultra-strette a causa della duttilità del materiale e dei limiti di corsa dell'utensile. Il tradizionale processo di impilamento e rivettatura non consente di realizzare micro-ondulazioni efficaci o superfici a alette dense, con conseguente area di scambio termico insufficiente e scarsa capacità di dissipazione del calore per il raffreddamento dei trucioli ad alto flusso termico. Inoltre, la rivettatura meccanica fornisce solo un contatto fisico tra le alette impilate, creando una significativa resistenza termica interfacciale. I cicli termici a lungo termine e le vibrazioni meccaniche causano ulteriormente l'allentamento delle alette, lo spostamento e il continuo degrado delle prestazioni termiche.
Per risolvere i problemi ingegneristici sopra descritti, questo articolo propone una nuova unità di alette ondulate a forma di T e un processo di produzione integrato che utilizza il posizionamento del dispositivo di fissaggio e passaggi multipli. saldatura ad agitazione per attrito (FSW) e finitura di precisione CNC. La struttura proposta aggiunge con successo microstrutture di trasferimento del calore rinforzate su alette ultra-dense mantenendo un'elevata rigidità strutturale. Il passaggio passo passo FSW Il metodo realizza un legame metallurgico completo dell'intero dissipatore di calore, eliminando completamente la resistenza termica interfacciale causata dalla rivettatura meccanica. Il processo ottimizzato produce in modo stabile dissipatori di calore ad alta precisione, alta densità ed elevata efficienza, adatti alla dissipazione del calore di chip ad alta potenza. La tecnologia presenta una forte praticabilità ingegneristica e ampie prospettive di industrializzazione.
1 Introduzione
Con il continuo aggiornamento dei sistemi di controllo elettronico per le energie rinnovabili, delle apparecchiature di controllo industriale e dei server di fascia alta, la densità di potenza dei chip principali aumenta rapidamente, determinando un forte incremento del flusso di calore locale. I dissipatori di calore tradizionali con strutture a alette ordinarie non sono più in grado di soddisfare i requisiti di dissipazione del calore efficiente e stabile. Attualmente, i principali design di dissipatori di calore ad alte prestazioni adottano configurazioni di alette ultra-alte e ultra-dense, con parametri strutturali tipici di altezza delle alette superiore a 100 mm e spaziatura inferiore a 2 mm, per ampliare l'area di scambio termico effettiva e migliorare il trasferimento di calore convettivo.
Tuttavia, i processi di produzione convenzionali non riescono a conciliare la fattibilità strutturale e le prestazioni termiche. Il processo di lavorazione delle alette tramite skived si basa sulla deformazione plastica di materiali in lega di alluminio, applicabile solo a strutture con alette di bassa altezza e ampia spaziatura. Se applicato ad alette dense ultra-alte e ultra-strette, si verifica una forte concentrazione di stress durante la lavorazione, che causa la formazione di crepe nelle alette, fratture alla base e distorsioni strutturali. Lo spazio operativo insufficiente degli utensili comporta inoltre una scarsa precisione dimensionale e una resa estremamente bassa.
Il processo di rivettatura a strati consente di realizzare alette ultra-alte e con spaziatura ridotta, ma presenta due difetti fatali negli scenari di dissipazione del calore ad alta potenza. In primo luogo, la lavorazione meccanica convenzionale non è in grado di creare efficaci micro-cornici sulla superficie delle alette alte e ultra-dense, il che limita l'area di scambio termico e rende difficile la dissipazione di flussi di calore concentrati ed elevati. In secondo luogo, la rivettatura meccanica realizza solo un contatto di estrusione fisico senza legame metallurgico. I piccoli spazi tra le alette producono un'elevata resistenza termica di contatto, ostacolando la conduzione del calore. In condizioni operative complesse, caratterizzate da cicli termici e vibrazioni, si verificano inevitabilmente spostamenti e allentamenti delle alette, con conseguente continuo deterioramento delle prestazioni di dissipazione del calore.
Al fine di superare i colli di bottiglia tecnici dei processi tradizionali, questo documento progetta un'unità alettata corrugata a forma di T adattata alla saldatura per attrito-agitazione. Mediante un preciso impilamento di dispositivi e una formatura integrata FSW multi-confine, si realizza la combinazione metallurgica completa del dissipatore di calore. Il metodo proposto risolve efficacemente i problemi di area di scambio termico insufficiente, elevata resistenza termica interfacciale e scarsa stabilità strutturale dei prodotti tradizionali e migliora significativamente le prestazioni complessive di dissipazione del calore e l'affidabilità del servizio di alta densità. radiatores.
2 Limitazioni dei processi di produzione tradizionali
2.1 Limitazioni del processo di lavorazione delle alette tramite skived
Il processo di lavorazione delle alette tramite scarnitura è ampiamente utilizzato nella produzione convenzionale di dissipatori di calore in alluminio grazie alla sua caratteristica di formatura integrale senza giunzioni e alla conseguente riduzione della resistenza termica. Il principio di lavorazione consiste nel tagliare e piegare il materiale di base mediante frese professionali per formare un substrato integrato con una struttura a alette.
Tuttavia, la qualità della formatura è fortemente limitata dalla plasticità del materiale e dalla corsa dell'utensile. Per alette con un'altezza superiore a 100 mm e una spaziatura inferiore a 2 mm, la struttura sottile e alta delle alette genera sollecitazioni estreme durante la lavorazione. Sono comuni difetti strutturali come crepe, rotture alla base e torsioni. Allo stesso tempo, la spaziatura estremamente ridotta diminuisce notevolmente lo spazio di lavoro dell'utensile di taglio, con conseguente perpendicolarità e parallelismo non ottimali della matrice di alette. Le alette formate presentano una scarsa rigidità e si deformano facilmente durante il trasporto e l'assemblaggio, il che comporta una resa produttiva estremamente bassa. Pertanto, il processo di lavorazione delle alette tramite scarnitura è completamente inapplicabile per dissipatori di calore con alette ultra-sottili e ad altissima densità, destinati al raffreddamento ad alta potenza.
2.2 Difetti del processo di impilamento e rivettatura
La rivettatura a strati è il processo principale per la produzione di dissipatori di calore a alette ad altissima densità. Prefabbrica singole alette e forma matrici dense di alette tramite impilamento e compressione meccanica. Sebbene questo processo possa raggiungere altezze delle alette estremamente elevate e spaziature ridotte, non è in grado di soddisfare i requisiti prestazionali del raffreddamento di chip ad alto flusso termico nelle applicazioni industriali.
Innanzitutto, le microstrutture di trasferimento termico non possono essere lavorate in modo efficace. Per alette ultra-alte e densamente disposte, i metodi tradizionali di fresatura e stampaggio non sono in grado di produrre microstrutture ondulate o dentate uniformi ed efficaci. L'area effettiva di dissipazione del calore non può essere ulteriormente aumentata, pertanto il dissipatore di calore non riesce a gestire l'elevato flusso di calore localizzato.
In secondo luogo, la resistenza termica interfacciale è eccessivamente elevata. La rivettatura meccanica fornisce solo una pressione di contatto fisica senza fusione metallurgica. Sono presenti micro-intercapedini tra le alette adiacenti. L'aria presente in queste intercapedini crea un'enorme resistenza termica, bloccando il trasferimento di calore dalle alette al substrato. L'efficienza effettiva di dissipazione del calore è di gran lunga inferiore al valore teorico di progetto.
In terzo luogo, la stabilità strutturale e la coerenza dimensionale sono scarse. La forza di bloccaggio meccanico passivo non è in grado di eliminare lo spostamento strutturale in presenza di vibrazioni e cicli termici prolungati. Si verificano frequentemente allentamenti, deformazioni e disallineamenti delle alette, causando un continuo degrado delle prestazioni. Inoltre, l'impilamento multistrato accumula errori di posizionamento, con conseguente scarsa planarità e uniformità dei prodotti finiti.
3. Progettazione di una nuova struttura alettata ondulata a forma di T
Per ovviare ai difetti di superficie di scambio termico insufficiente e di elevata resistenza termica dei tradizionali dissipatori di calore ad alta densità, questo articolo propone un'innovativa struttura a alette ondulate a forma di T, che, grazie al processo di saldatura per attrito-agitazione, consente un trasferimento di calore ad alta efficienza e una formatura integrale ad alta resistenza.
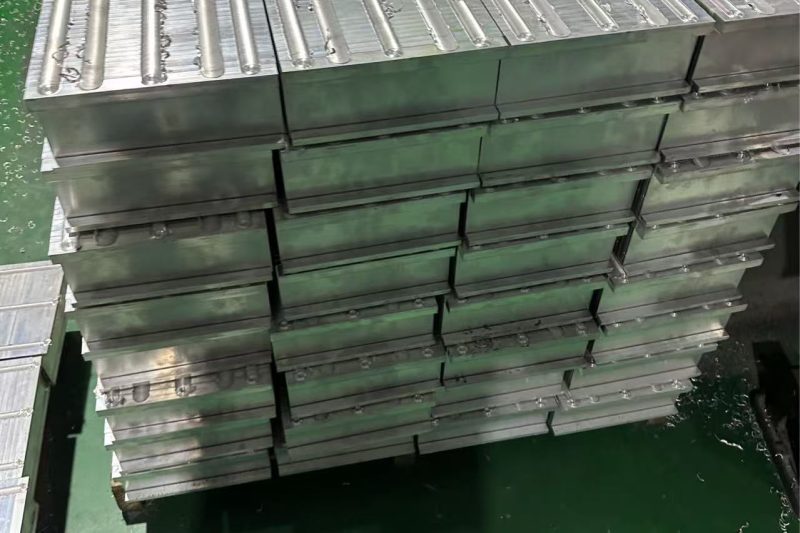
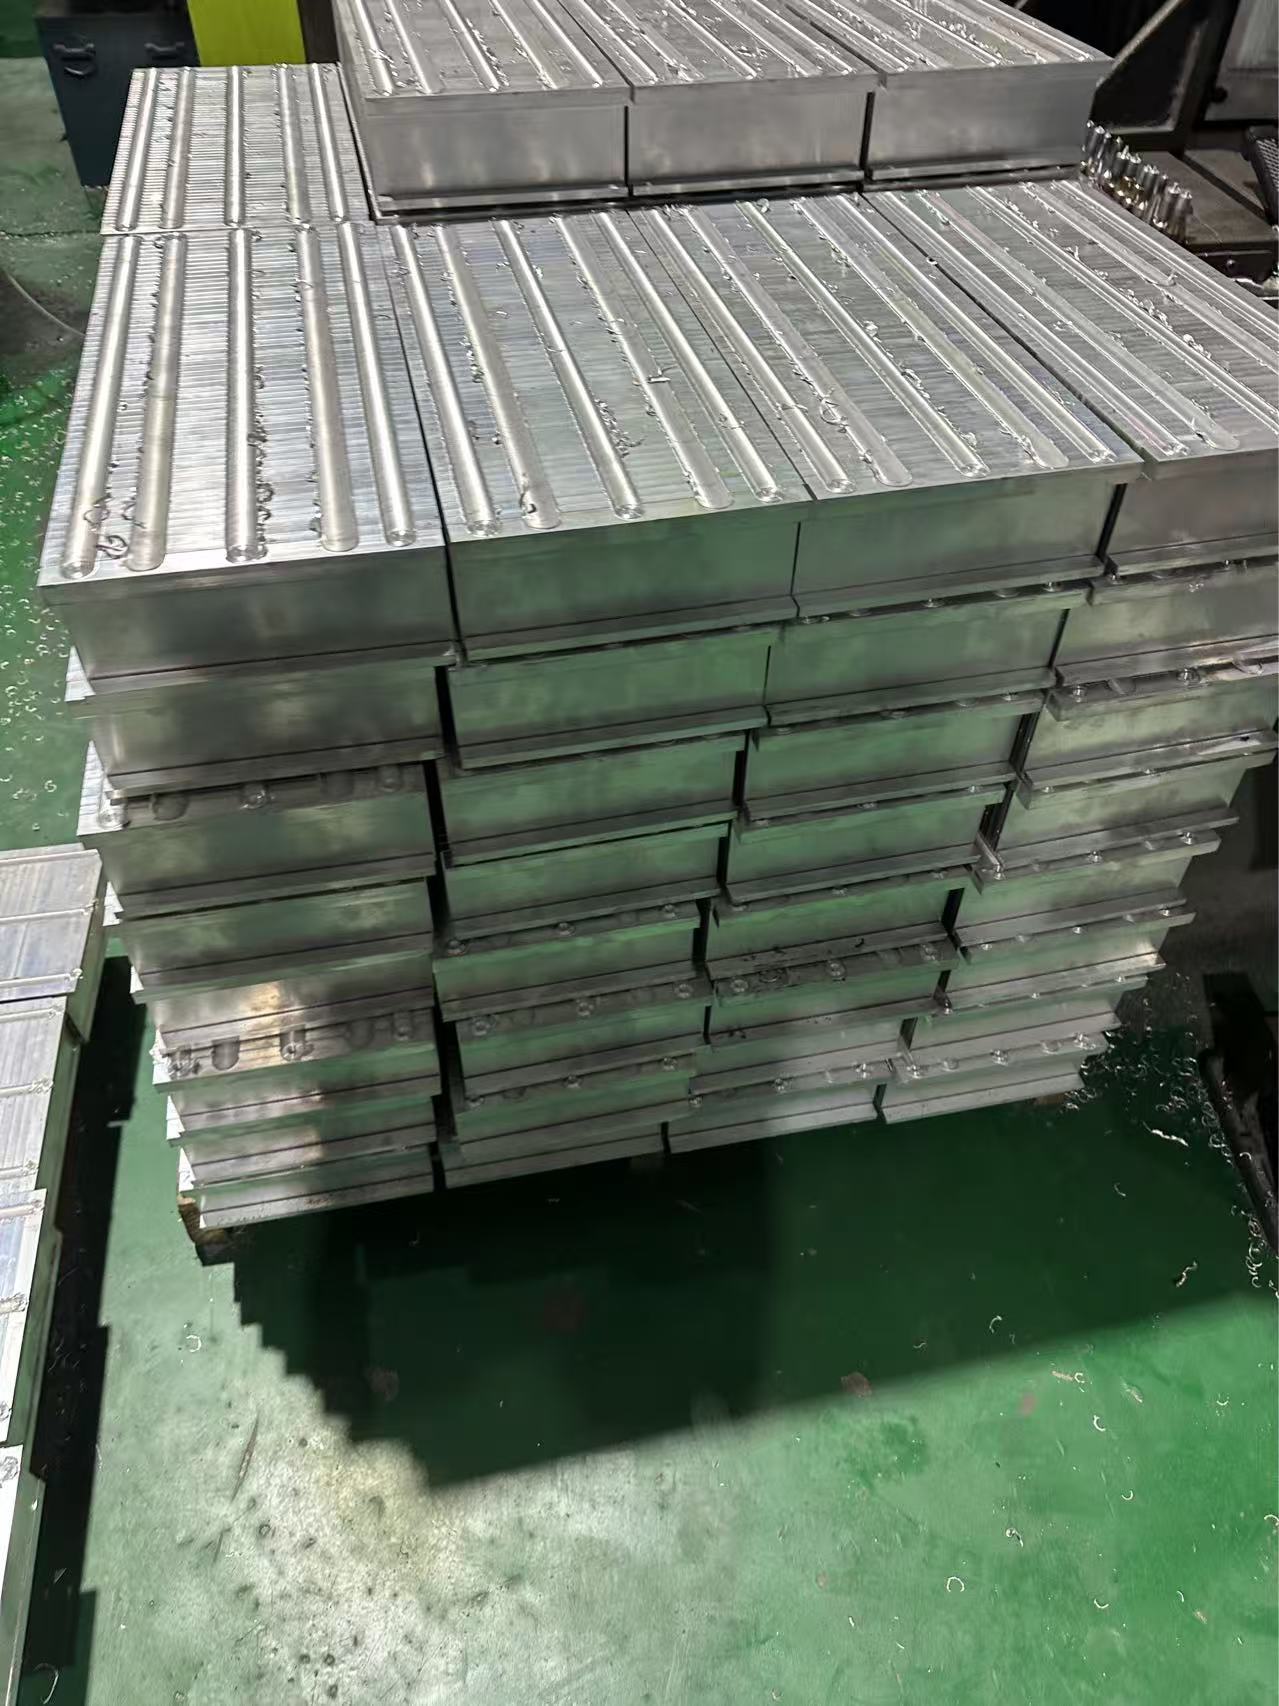
L'unità alettata è composta da due parti: un corpo principale superiore per lo scambio termico e una base di saldatura inferiore a forma di T. La parte superiore è progettata come un'aletta ad altissima dissipazione termica, in grado di raggiungere stabilmente un'altezza di oltre 100 mm e una spaziatura inferiore a 2 mm. A differenza delle tradizionali alette piatte che non possono essere micro-lavorate, la struttura proposta adotta una lavorazione di precisione personalizzata per formare microstrutture ondulate e dentate uniformi su entrambe le superfici delle alette. Le microstrutture aumentano notevolmente la superficie specifica, migliorano la convezione dell'aria e il trasferimento di calore turbolento e risolvono efficacemente il problema dell'insufficiente capacità di dissipazione del calore per il flusso termico locale di chip ad alta potenza.
La base allargata a forma di T migliora la rigidità complessiva di una singola aletta ultrasottile ed evita la flessione e la deformazione delle alette più alte. Allo stesso tempo, la regolare struttura a T garantisce un posizionamento preciso e funzioni di limitazione per l'impilamento in serie. Assicura una spaziatura uniforme delle alette e un'eccellente perpendicolarità, elimina gli spazi vuoti e gli errori di dislocazione durante l'impilamento e fornisce una base strutturale stabile e uno spazio di saldatura sufficiente per la successiva saldatura per attrito-agitazione.
In base alle effettive esigenze di dissipazione del calore, più unità di alette ondulate a forma di T vengono impilate e disposte in sequenza. La caratteristica di auto-limitazione della base a forma di T garantisce una disposizione ordinata e densa delle alette, con una precisione e una stabilità strutturale significativamente superiori rispetto alle tradizionali strutture impilate.
4 Processo di produzione integrato di saldatura per attrito-agitazione
Basandosi sulla struttura a alette impilate a forma di T, questo articolo adotta un processo di produzione integrato che include il posizionamento del dispositivo di fissaggio, la saldatura a frizione (FSW) multi-passaggio e multi-confine, il trattamento di distensione e la finitura di precisione CNC. Essendo una tecnologia di saldatura in fase solida, la FSW evita difetti di fusione come pori e crepe. Il giunto saldato presenta una microstruttura densa e un'eccellente conduttività termica, che può sostituire completamente la tradizionale rivettatura meccanica, eliminare la resistenza termica interfacciale e migliorare la resistenza strutturale complessiva e la precisione dimensionale. Il flusso di processo completo è il seguente: prefabbricazione dell'unità aletta → bloccaggio e posizionamento del dispositivo di fissaggio → saldatura FSW longitudinale centrale → saldatura FSW laterale superiore e inferiore → sigillatura FSW a superficie completa inferiore → distensione per invecchiamento → fresatura di precisione CNC → ispezione del prodotto finito.
4.1 Posizionamento e fissaggio del dispositivo
Le alette ondulate prefabbricate a forma di T vengono impilate in sequenza secondo la spaziatura progettata e installate in un dispositivo di fissaggio rigido personalizzato. Attraverso precise scanalature di limitazione e meccanismi di sollevamento, la matrice di alette viene calibrata e compressa integralmente. Il dispositivo di fissaggio controlla con precisione la perpendicolarità delle alette, l'uniformità della spaziatura e la planarità complessiva, eliminando spazi vuoti tra le alette ed errori di posizionamento cumulativi. L'elevata rigidità del dispositivo di fissaggio resiste alla deformazione termica e allo spostamento da estrusione durante la saldatura FSW, garantendo stabilità strutturale durante l'intero processo di saldatura e assicurando la formazione di una saldatura di alta qualità.
4.2 Saldatura a frizione multi-passaggio e multi-confine
Al fine di realizzare un bloccaggio omnidirezionale e un legame metallurgico senza interruzioni dell'array di alette, viene adottata una strategia di saldatura a fasi e zone per formare una struttura di bloccaggio chiusa tridimensionale e garantire l'integrità strutturale complessiva.
Nella prima fase, si procede alla saldatura longitudinale centrale. Per saldare i giunti centrali delle basi a T si utilizza una speciale testa di miscelazione adattata alle alette a base spessa e a spaziatura ristretta. La fusione plastica della lega di alluminio collega inizialmente le singole alette in un unico elemento, elimina gli spazi interfacciali centrali, conferisce rigidità strutturale di base e previene disallineamenti nelle successive fasi di saldatura.
Nella seconda fase, viene eseguita la saldatura di bloccaggio laterale superiore e inferiore. La saldatura FSW trasversale viene effettuata sui giunti superiore e inferiore della base per formare un circuito chiuso con la saldatura centrale. La struttura di bloccaggio su tre lati fissa saldamente le posizioni relative di tutte le unità alettate, elimina allentamenti e disallineamenti, realizza un legame metallurgico a zero gap sulle interfacce laterali e migliora ulteriormente la resistenza strutturale complessiva dell'array di alette.
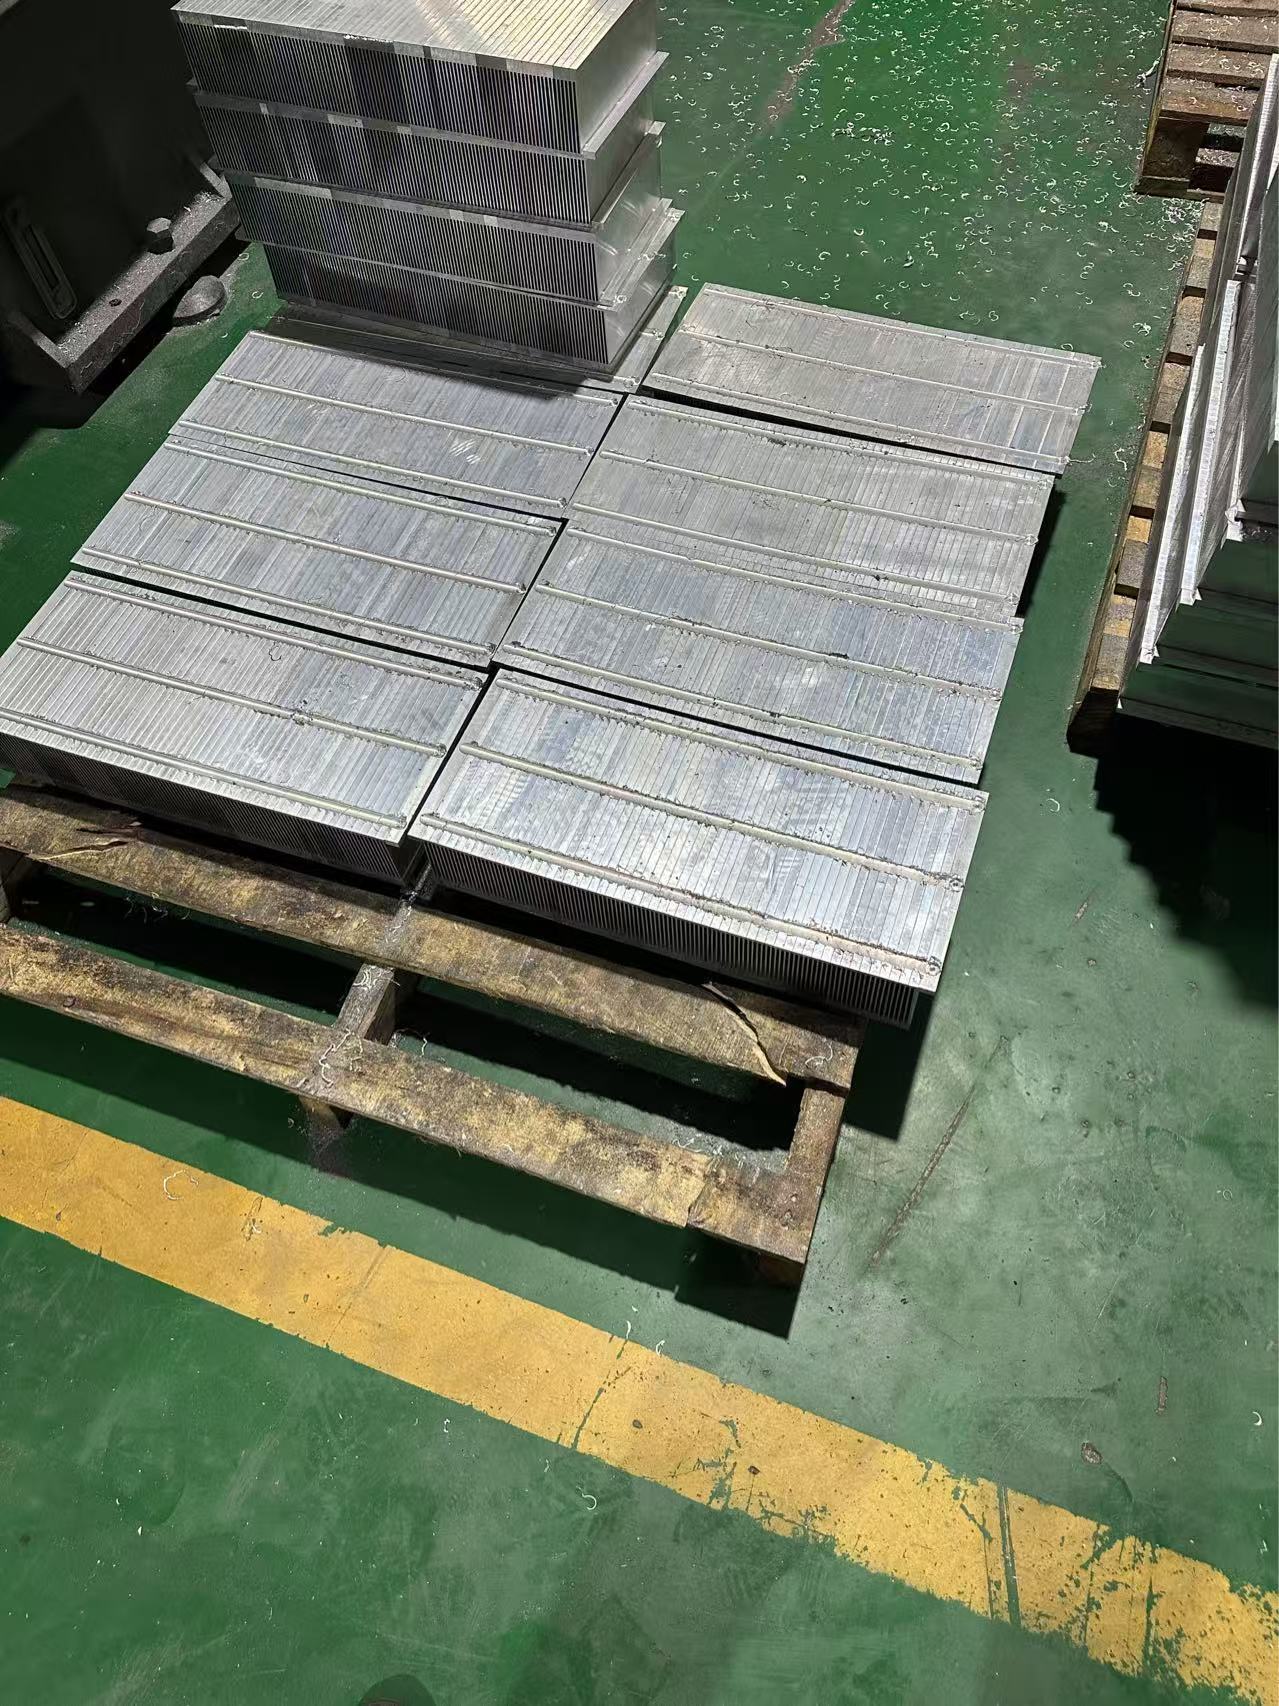
Nella terza fase, viene eseguita la saldatura di tenuta completa della superficie inferiore. L'intero substrato inferiore del dissipatore di calore viene saldato integralmente mediante FSW (Friction Stir Welding). Tutte le basi delle alette vengono fuse integralmente per eliminare completamente le interfacce di giunzione inferiori. Il legame metallurgico su tutta la superficie minimizza la resistenza termica inferiore, garantisce una conduzione del calore uniforme ed efficiente e risolve in modo fondamentale il problema dell'elevata resistenza termica dei processi di rivettatura meccanica. Allo stesso tempo, la saldatura integrale inferiore migliora la planarità della superficie e riduce la deformazione da saldatura.
4.3 Lavorazioni meccaniche di precisione post-saldatura
Dopo la saldatura per attrito-agitazione, sul pezzo sono presenti lievi deformazioni dovute alla saldatura, rinforzi e irregolarità superficiali. Viene innanzitutto applicato un trattamento di invecchiamento a bassa temperatura per eliminare le tensioni residue di saldatura ed evitare successive deformazioni. Successivamente, si utilizza una fresatura di precisione CNC sulla parte inferiore, superiore e sui lati di riferimento del dissipatore di calore per rimuovere il sovrametallo di saldatura, correggere gli errori di planarità e perpendicolarità e ottenere tolleranze dimensionali precise. Il prodotto finale è un dissipatore di calore integrato ad alta densità, caratterizzato da elevata precisione e bassa resistenza termica interna.
5 Innovazione di processo e vantaggi tecnici
5.1 Superare i limiti tradizionali della formatura e migliorare l'area di dissipazione del calore
Il metodo proposto di prefabbricazione di alette a forma di T e di formatura mediante impilamento FSW supera i limiti strutturali del processo di lavorazione delle alette per alette ultra-alte e ultra-strette. Risolve la difficoltà industriale rappresentata dall'impossibilità, nei processi di impilamento tradizionali, di realizzare micro-ondulazioni e strutture dentate su alette alte e dense. Questo processo innovativo produce in modo stabile dissipatori di calore ad alta densità con microstrutture di trasferimento termico migliorate, aumentando significativamente la superficie di scambio termico effettiva e soddisfacendo con precisione l'elevata richiesta di raffreddamento del flusso termico dei chip ad alta potenza locali.
5.2 Eliminazione della resistenza termica interfacciale e miglioramento della conduttività termica
A differenza del contatto fisico della rivettatura meccanica, la saldatura per attrito-agitazione realizza un legame metallurgico in fase solida tra le alette e tra le alette e il substrato. Non essendoci spazi vuoti o strati d'aria sull'interfaccia di giunzione, si elimina completamente la resistenza termica da contatto. La struttura metallica continua e integrale migliora notevolmente l'efficienza e la stabilità della conduzione del calore, offrendo prestazioni termiche di gran lunga superiori rispetto ai tradizionali dissipatori di calore rivettati.
5.3 Miglioramento della rigidità strutturale e della stabilità delle condizioni di lavoro
Il bloccaggio su tre lati e la saldatura di tenuta integrale del fondo formano una struttura monolitica integrata. La rigidità complessiva, la resistenza alla deformazione e alle vibrazioni del dissipatore di calore risultano notevolmente migliorate. In condizioni operative gravose, caratterizzate da cicli termici prolungati e vibrazioni meccaniche, il prodotto mantiene una morfologia strutturale stabile senza allentamento o disallineamento delle alette, migliorando efficacemente la stabilità operativa e la durata dell'apparecchiatura.
5.4 Miglioramento dell'accuratezza dimensionale e della coerenza dei lotti
Grazie al posizionamento preciso dei dispositivi di fissaggio, alla saldatura multi-passaggio controllabile e alla finitura CNC, i principali indicatori dimensionali, tra cui la spaziatura delle alette, la planarità e la perpendicolarità, vengono controllati con precisione. Il processo riduce efficacemente le differenze tra i lotti e i tassi di difettosità, risolve i problemi di elevati errori cumulativi e scarsa uniformità dei prodotti rivettati tradizionali e soddisfa i requisiti di assemblaggio di precisione delle apparecchiature elettroniche di fascia alta.
Conclusione 6
Con l'obiettivo di risolvere i problemi pratici di ingegneria della produzione tradizionale di dissipatori di calore ad alta densità, tra cui la difficoltà di formare strutture ultra-dense, l'assenza di microstrutture per il trasferimento di calore, l'insufficiente area di scambio termico, l'elevata resistenza termica interfacciale e la scarsa stabilità strutturale, questo articolo presenta una tecnologia di produzione integrata che combina la progettazione di strutture a alette ondulate a forma di T e la saldatura a frizione multi-passaggio. Il metodo proposto evita il collo di bottiglia strutturale del processo di lavorazione delle alette e supera i difetti termici e strutturali dei processi di rivettatura a strati.
Il processo ottimizzato consente di produrre in modo stabile dissipatori di calore ad alta densità con alette di altezza superiore a 100 mm, spaziatura tra le alette inferiore a 2 mm e strutture di trasferimento termico micro rinforzate. Realizza la completa integrazione metallurgica del dissipatore di calore, elimina completamente la resistenza termica di contatto e migliora notevolmente la resistenza strutturale e la precisione dimensionale. La tecnologia è altamente pratica e adatta alla produzione di massa, con ampie prospettive di applicazione nei settori delle energie rinnovabili, del controllo industriale e della dissipazione del calore per dispositivi elettronici ad alta potenza e precisione.