Piatto freddo liquido
Servizi
La scelta delle piastre di raffreddamento a liquido adatte al tuo progetto dipende dalla potenza di riscaldamento del chip, nonché dalle dimensioni, dal processo di produzione e dal materiale corrispondenti. Queste sono tutte soluzioni di progettazione a livello di sistema. Forse siamo il fornitore di progettazione a livello di sistema per il settore del raffreddamento di cui hai proprio bisogno.

Materiale in rame saldato ad attrito
piatto freddo liquido
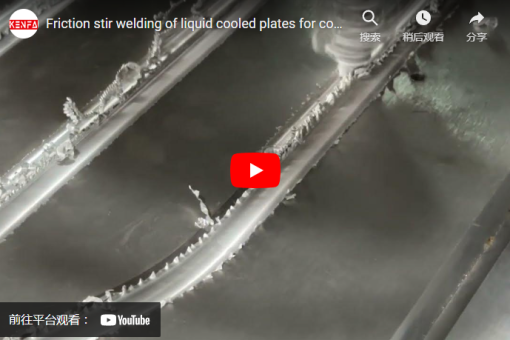
Piastra fredda liquida in materiale di alluminio
Che cos'è la piastra fredda liquida per saldatura ad attrito?
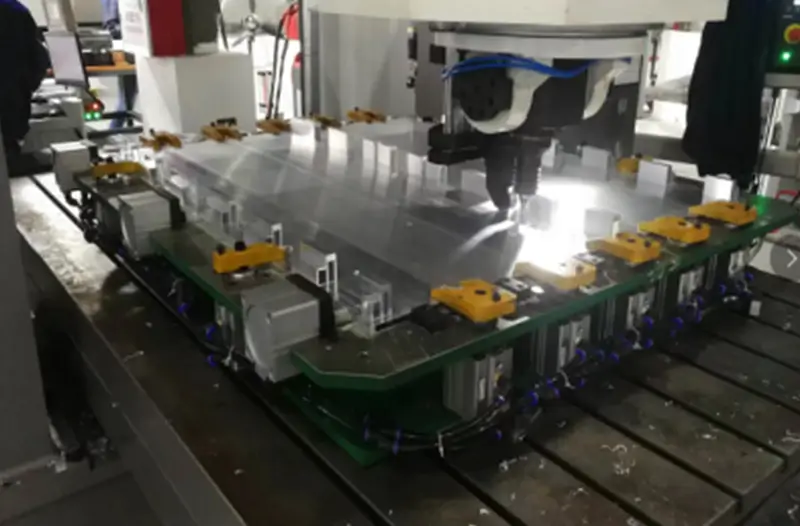
Un'altissima affidabilità del processo di produzione di piastre raffreddate a liquido, processo di saldatura ad attrito, processo stabile, elevata efficienza produttiva, è la prima scelta per la produzione di soluzioni di raffreddamento di chipset ad alta potenza. Il metodo di saldatura ad attrito è lo stesso dell'attrito convenzionale saldatura. La saldatura per attrito utilizza anche il calore di attrito e il calore di deformazione plastica come fonti di calore di saldatura. La differenza è che la saldatura per attrito comporta l'inserimento di un perno di saldatura, di un cilindro o di un'altra forma (come un cilindro filettato) nel giunto del pezzo. Il perno viene sfregato contro il materiale da saldare ruotando la testa di saldatura ad alta velocità. Il materiale nel giunto viene riscaldato e ammorbidito. Allo stesso tempo, l'attrito del materiale si mescola per completare la saldatura. Il processo di saldatura è mostrato in figura. Nel processo di saldatura, il pezzo deve essere fissato rigidamente sul cuscinetto posteriore, il lato della testa di saldatura ruota ad alta velocità e i giunti lungo il pezzo si muovono rispetto al pezzo. La sezione sporgente della testa di saldatura viene inserita all'interno del materiale per attrito e agitazione. La spalla della testa di saldatura e l'attrito della superficie del pezzo generano calore e vengono utilizzati per impedire il traboccamento del materiale nello stato plastico e possono svolgere il ruolo di rimuovere la pellicola di ossido sulla superficie.
Nel processo di saldatura, l'ago di agitazione si estende nel giunto del pezzo mentre ruota, il calore di attrito tra la testa di agitazione rotante (principalmente la spalla dell'albero) e il pezzo, in modo che il materiale davanti alla testa di saldatura abbia una forte deformazione plastica e quindi con il movimento della testa di saldatura, la deformazione altamente plastica del materiale si depositava gradualmente nella parte posteriore della testa di agitazione, formando così la saldatura per saldatura ad attrito. I requisiti dell'attrezzatura per la saldatura ad agitazione per attrito non sono elevati, i requisiti di base sono il movimento rotatorio della testa di saldatura e il movimento relativo del pezzo, anche una fresatrice può semplicemente soddisfare i requisiti della saldatura di testa di piccole lamiere. Ma la rigidità delle attrezzature e dei dispositivi di saldatura è estremamente importante. La testa di miscelazione è generalmente realizzata in acciaio per utensili e la lunghezza della testa di saldatura è generalmente leggermente inferiore alla profondità di saldatura richiesta. Va notato che l'estremità della saldatura ad agitazione per attrito lascia un buco della serratura all'estremità. Di solito il buco della serratura può essere tagliato o sigillato con altri metodi di saldatura. Per risolvere il problema del buco della serratura, è stata sviluppata con successo una testa di miscelazione telescopica, che non lascerà il buco della serratura dopo la saldatura. Il movimento degli atomi interfacciali nel processo di agitazione per attrito è ancora in fase di ricerca.
A cosa dovrebbero prestare attenzione gli ingegneri e quando
Progettare piastre raffreddate a liquido?
Quando gli ingegneri progettano schemi di raffreddamento, di solito hanno più opzioni per la dissipazione del calore. Se l'ingegnere ha determinato lo schema per la progettazione di una piastra di raffreddamento a liquido, deve prestare attenzione ai seguenti problemi:
-Materiale: Il materiale può essere rame C1100 o alluminio 6063/6061/1100 e ADC12, utilizzabili come piastre di raffreddamento a liquido. È importante notare che rame e alluminio non possono essere miscelati e saldati insieme a causa delle loro proprietà. Ad esempio, nella progettazione di uno schema di piastre di raffreddamento a liquido, si sceglie solitamente alluminio 6063 come piastra di base e alluminio 1100 come piastra di copertura. Il motivo principale è che lo spessore della piastra di copertura in alluminio può essere scelto liberamente, ad esempio 4, 5 o 6 mm; se si scegliesse alluminio 6063 come piastra di copertura, si incorrerebbe in costi di stampaggio e in problemi di uniformità del materiale, il che aumenterebbe le difficoltà di approvvigionamento e influirebbe sui tempi di consegna.
-Finitura: La superficie della piastra di raffreddamento può essere verniciata a spruzzo con olio o polvere, oppure rifinita con un rivestimento cromato. Naturalmente, a volte è necessario un trattamento speciale sulla superficie della piastra di raffreddamento, come la nichelatura per prevenire l'ossidazione. Il canale di flusso della piastra di raffreddamento deve essere anodizzato per prevenire l'ossidazione del liquido al suo interno. L'ossido prodotto ostruirebbe il sistema di circolazione della pompa dell'acqua. Ovviamente, sono necessari una manutenzione e una pulizia regolari. Allo stesso tempo, l'utilizzo di liquidi ecocompatibili o non corrosivi è un fattore importante. In teoria, l'acqua pura è la scelta migliore. Naturalmente, considerando il problema del congelamento del liquido, la soluzione usuale è aggiungere un refrigerante appropriato per prevenire questo problema.
-Processo di produzione: grazie al fatto che la saldatura per attrito genera calore sotto forza meccanica per saldare i prodotti. Non è necessario aggiungere filo, la lega di alluminio viene saldata senza pre-saldatura, non è necessario aggiungere un film di ossido, non è necessario gas di protezione, il costo è basso; il processo di saldatura è sicuro, non inquinante, senza fumo, senza radiazioni e così via.
Come produciamo piastre di raffreddamento a liquido per Processo di saldatura ad attrito?
A causa delle forze meccaniche di lavorazione, solitamente lavoriamo la piastra inferiore di una piastra fredda, con uno spessore generalmente maggiore di 12 mm. Naturalmente tale spessore dipende dalla potenza riscaldante e dalla dimensione della piastra raffreddata a liquido. A causa delle proprietà del materiale e del rilascio di stress dopo la lavorazione, la piastra raffreddata a liquido si deformerà, quindi lo spessore è molto importante.
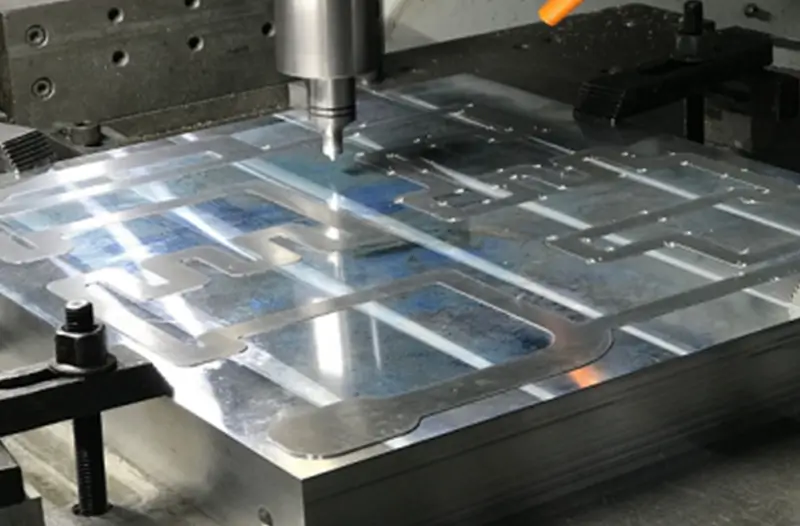
Successivamente, in base alla posizione della fonte di calore, vengono elaborati opportuni microcanali, vale a dire microcanali. Le caratteristiche di questi canali dipendono dalla densità di potenza del chip effettivamente funzionante. Ad esempio, i chip piccoli e ad alta potenza richiedono caratteristiche di microcanali molto densi, che possono scambiare una grande quantità di calore con il liquido. Ad esempio, l'utilizzo del processo a pala, dell'elaborazione CNC e di altri metodi può completare l'elaborazione delle caratteristiche dei microcanali della piastra fredda.
Pertanto, questo tipo di piastra fredda è composta da due parti, una è la piastra inferiore e l'altra è la piastra di copertura. C'è anche una caratteristica molto importante sul canale di flusso della piastra fredda, ovvero creare una caratteristica di forma convessa, ovvero il bordo del canale di flusso deve essere riservato per un cambiamento

Come testare la perdita della piastra fredda?
L'affidabilità della piastra fredda è un parametro di valutazione molto importante nell'intero attributo del prodotto. Di solito, la pressione di esercizio della pompa dell'acqua o del sistema di circolazione del cliente è di circa 0.2-1.0 MPa. Pertanto, quando testiamo la piastra fredda, dobbiamo prima pulire il canale di flusso della piastra fredda con una temperatura dell'acqua di 80 gradi Celsius per evitare che macchie di olio e pezzi di alluminio entrino nel sistema di raffreddamento a circolazione.
Quindi posizionare la piastra fredda pulita sulla piattaforma di prova. A questo punto, possiamo collegare l'ingresso e l'uscita della piastra fredda attraverso una pressione dell'aria di 1.5 MPa per garantire che la pressione dell'aria sia completamente riempita in un canale di flusso circolante chiuso. Questo tempo di mantenimento della pressione è solitamente di 5-20 minuti, a seconda delle esigenze del cliente e delle effettive condizioni di applicazione. Di solito, eseguiamo un test di mantenimento della pressione di 10 minuti per determinare se sono presenti perdite.
Dopo aver completato il test di mantenimento della pressione, entreremo in un'altra fase di test della resistenza al flusso, che è anche molto importante perché la analizzeremo tramite un software di simulazione durante il processo di progettazione per ottenere un parametro teorico di resistenza al flusso che deve essere abbinato all'acqua pompa e sistema di circolazione utilizzati dal cliente. L'aggiunta di un'eccessiva resistenza al flusso aumenterà la capacità di carico della pompa dell'acqua e noteremo anche che, se sono presenti impurità o residui di taglio dell'alluminio all'interno del canale di flusso durante la lavorazione, possiamo selezionare questa piastra fredda non qualificata attraverso il confronto dei dati.

Prova di mantenimento della pressione dell'aria

Prova di resistenza al flusso

Prova di tenuta dell'elio
Come aiutare i clienti a progettare una piastra fredda liquida?
L'analisi della simulazione termica è un processo molto importante, soprattutto per i nuovi progetti di progettazione. L'analisi di simulazione in fase iniziale può abbreviare il ciclo di sviluppo del prodotto e risparmiare sui costi. Di solito diciamo ai nostri clienti se hanno bisogno di fornire loro una soluzione di analisi termica. Se i clienti non hanno capacità di progettazione, di solito progettiamo gratuitamente la soluzione ottimale per loro, il che può far risparmiare loro tempo e costi di sviluppo. In generale, può risparmiare il 30% del tempo di sviluppo del prodotto e il 50% dei costi di ricerca e sviluppo. Solitamente abbiamo bisogno dei seguenti parametri per assistere i clienti nella conduzione dell'analisi termica:
-Taglia:
In base alle dimensioni dell'armadio del cliente, forniscici la dimensione ideale per il pannello di raffreddamento a liquido. Ad esempio, la lunghezza, la larghezza e l'altezza del pannello di raffreddamento a liquido sono rispettivamente 200x200x15 mm.
-Materiale:
Quali sono i requisiti materiali per la piastra fredda, come alluminio o rame? Generalmente scegliamo più degli altri l’alluminio, considerando non solo il costo ma anche il peso. Naturalmente c’è anche una questione importante da considerare, come ad esempio la questione della prevenzione della corrosione. In questo momento è necessario considerare i materiali in rame o acciaio inossidabile, solitamente piastre fredde in acciaio inossidabile. Suggeriamo di utilizzare tubi in acciaio inossidabile da pressare nelle piastre di alluminio per realizzare le piastre di raffreddamento a liquido Tube.
-Energia termica:
Abbiamo bisogno della potenza termica del chip del cliente, nonché della posizione sul PCB, che corrisponde alla posizione sulla nostra piastra raffreddata a liquido. In base alle dimensioni e alla posizione di questo chip, svilupperemo canali di flusso e microcanali dettagliati. Quando la densità di potenza è elevata, prenderemo in considerazione la progettazione di microcanali con crittografia locale.
-Temperatura ambiente:
Dobbiamo conoscere la temperatura dell'ambiente di lavoro di questo prodotto per impostarlo per il funzionamento nel nostro software. Di solito impostiamo la temperatura a circa 35 o 45 gradi Celsius. Naturalmente, se incontriamo una sorgente di pompa con modulo laser, impostiamo la temperatura ambientale su 25 gradi Celsius, a seconda delle esigenze del cliente.
Temperatura e portata di ingresso del liquido:
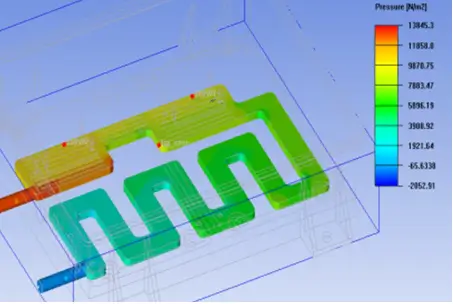
Questo parametro viene utilizzato per impostare la temperatura di ingresso del liquido e quindi, in base alla portata, impostiamo la portata in modo da poter vedere l'altezza della nuvola vettoriale della portata e della pressione del liquido in tutto il modulo. Sulla base di queste superfici, ottimizziamo ulteriormente, ad esempio regolando la posizione, la larghezza, la profondità e altri aspetti del canale di flusso per ottenere l'effetto di trasferimento del calore ottimale.


Come controllare la qualità dei nostri prodotti:
In Kenfatech diamo la priorità soprattutto alla qualità. Le nostre misure complete di controllo della qualità garantiscono l'affidabilità e la durata dei nostri prodotti. Ogni piastra fredda liquida viene sottoposta a test rigorosi per prestazioni termiche, integrità strutturale e tenuta ai fluidi per soddisfare i nostri elevati standard. Il nostro team di esperti controlla ogni fase del processo di progettazione, sviluppo e produzione, assicurando che ogni prodotto che lascia la nostra struttura sia una testimonianza del nostro impegno per l'eccellenza.
Riconosciamo che i problemi di qualità del prodotto e i ritardi di consegna sono punti deboli prevalenti nel nostro settore. Pertanto, abbiamo implementato rigorosi protocolli di gestione della produzione e una solida strategia di supply chain per mitigare questi problemi. Sincronizzando i nostri programmi di produzione con le tempistiche dei nostri clienti, garantiamo la consegna tempestiva dei prodotti senza compromettere la qualità. Scegli Kenfatech, dove uniamo una qualità impeccabile con una consegna puntuale, offrendoti un servizio impeccabile e tranquillità.
Allo stesso tempo, diamo valore anche al feedback dei clienti, come i problemi riscontrati durante l'uso e l'installazione dei prodotti, che possono essere trasmessi al nostro personale commerciale e post-vendita. I nostri regolari incontri sulla qualità del mercoledì si concentreranno sulla discussione di questi problemi per prevenire e prevenire eventi futuri. Naturalmente, in termini di miglioramento e stabilità del processo, spesso miglioriamo. Lo scopo dell'aggiornamento e dell'aggiornamento del software per le apparecchiature delle macchine è garantire l'affidabilità e la stabilità dei nostri prodotti, senza che si verifichino problemi di qualità

Perché scegliere la piastra fredda liquida di Kenfatech?
Competenza in progettazione e sviluppo
La competenza del nostro team nella creazione di soluzioni su misura per piastre a freddo liquido ci contraddistingue. Sfruttiamo la nostra profonda conoscenza della dinamica termica per progettare prodotti che soddisfino le vostre esigenze specifiche.
Quality Assurance
Implementiamo rigorose misure di controllo della qualità, garantendo l'affidabilità e la durata dei nostri prodotti. Le nostre piastre fredde liquide resistono alla prova del tempo, fornendo una soluzione robusta per le vostre esigenze di raffreddamento.
Ampia gamma di prodotti
Dalla FSW alla brasatura, all'estrusione e alle piastre a freddo per tubi di rame, offriamo una gamma di prodotti diversificata, adatta a varie applicazioni industriali e densità di potenza.
Consegna tempestiva
Comprendiamo l'importanza del tempo negli affari. I nostri efficienti protocolli di gestione della produzione assicurano la fornitura di prodotti di alta qualità proprio quando ne hai bisogno.
Servizio clienti
Il nostro impegno va oltre la consegna del prodotto. Forniamo un'assistenza clienti eccezionale, assistendoti in ogni fase del tuo viaggio con noi. fornire prodotti di alta qualità proprio quando ne hai bisogno.
Comprovata esperienza
Il nostro track record di collaborazioni di successo in vari settori la dice lunga. Le aziende di tutto il mondo si affidano a Kenfatech per fornire loro soluzioni di gestione termica di prim'ordine.
Le dimensioni delle specifiche standard sono le seguenti:
YPuoi fare clic sul codice prodotto di seguito per visualizzare la pagina dettagliata e i nostri disegni sono disponibili per il download.
(Lunghezza X Larghezza X Altezza, Unità mm)
| Numero d'identificazione | Dimensioni (mm) | Materiale | disegno |
| KF-CP-18-F001 | 202X130X20 t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F002 | 198x147x20t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F003 | 162x136x20t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F004 | 162x147x20t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F005 | 162x172x20t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F006 | 100x100x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F007 | 80x170x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F008 | 120x120x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18F009 | 140x300x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F010 | 150x170x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F011 | 150x230x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F012 | 170x170x19t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F013 | 230x230x22t | Alluminio | Informazioni dettagliate |
| KF-CP-18-F014 | 300x300x22t | Alluminio | Informazioni dettagliate |
| Note: 1, alluminio, rame e acciaio inossidabile possono essere sostituiti in base a requisiti specifici. | |||
| 2, i requisiti di trattamento superficiale possono essere modificati. | |||
| 3, il ciclo di produzione per i campioni è di due settimane. | |||