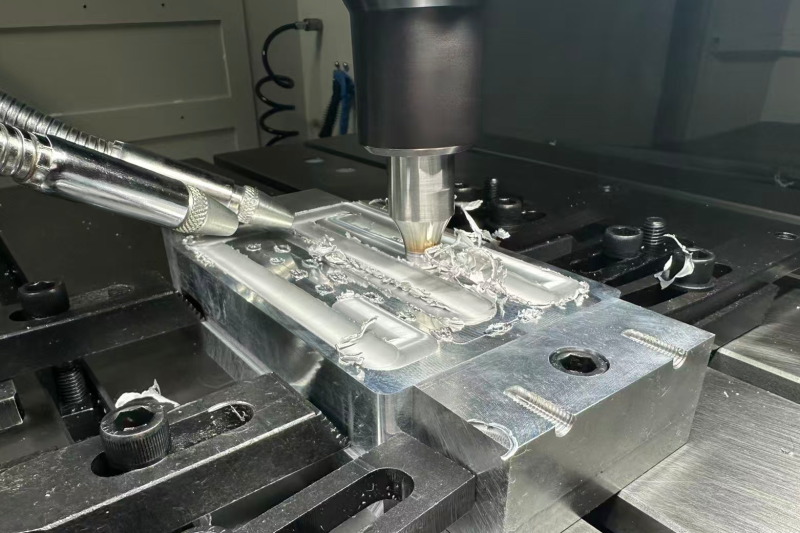
Tecnologia di adattamento per l'anodizzazione e lo sbiancamento delle saldature FSW. La saldatura per attrito (FSW) è un processo di giunzione allo stato solido consolidato. Caratterizzata da saldatura senza fusione, assenza di porosità e cricche e minima deformazione del pezzo, è ampiamente utilizzata nella produzione in serie di componenti strutturali in lega di alluminio per le nuove energie e componenti per piastre di raffreddamento a liquido in lega di alluminio. Tuttavia, durante la lavorazione, sulle saldature FSW tendono a formarsi strisce bianche continue. Questo difetto superficiale si aggrava dopo la successiva anodizzazione, causando differenze di colore non uniformi sui pezzi e riducendo direttamente la resa produttiva. Per risolvere i difetti superficiali pratici nella produzione in serie, questo articolo analizza sistematicamente il meccanismo di formazione dello sbiancamento sulle saldature FSW in lega di alluminio da tre prospettive: fenomeno, cause principali e contromisure, basandosi sull'esperienza di produzione in loco. Chiarisce la correlazione tra i processi di anodizzazione e i difetti di differenza di colore della saldatura e stabilisce una soluzione di processo completa che comprende l'ottimizzazione dei parametri di saldatura, il pretrattamento post-saldatura, la regolazione dei parametri di anodizzazione e la rilavorazione CNC di precisione. Questo lavoro fornisce indicazioni pratiche per il controllo di qualità dell'anodizzazione su pezzi in lega di alluminio saldati mediante saldatura per attrito-agitazione.
1. Difetto di sbiancamento sulle saldature ottenute mediante saldatura per attrito-agitazione.
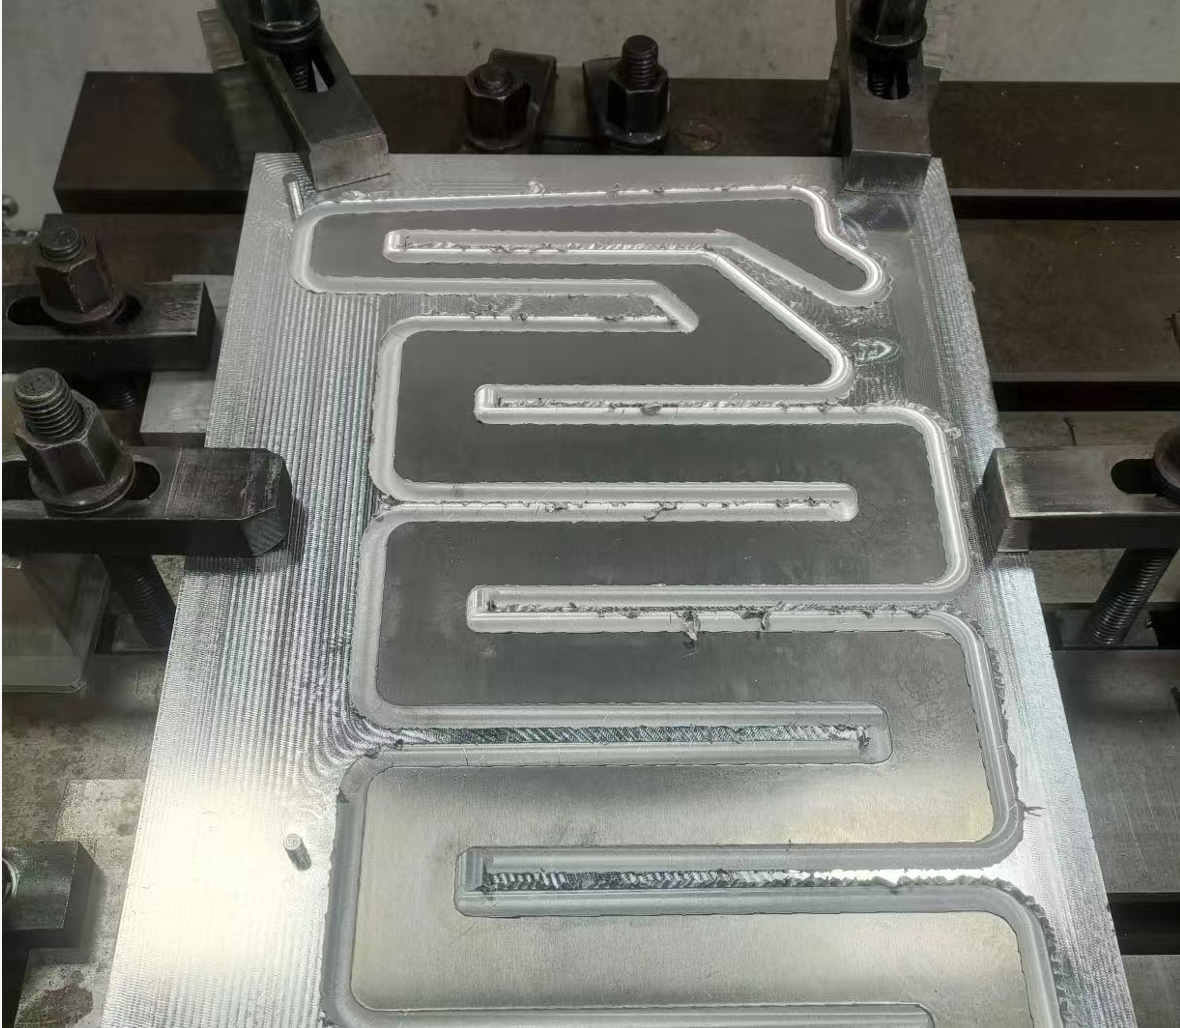
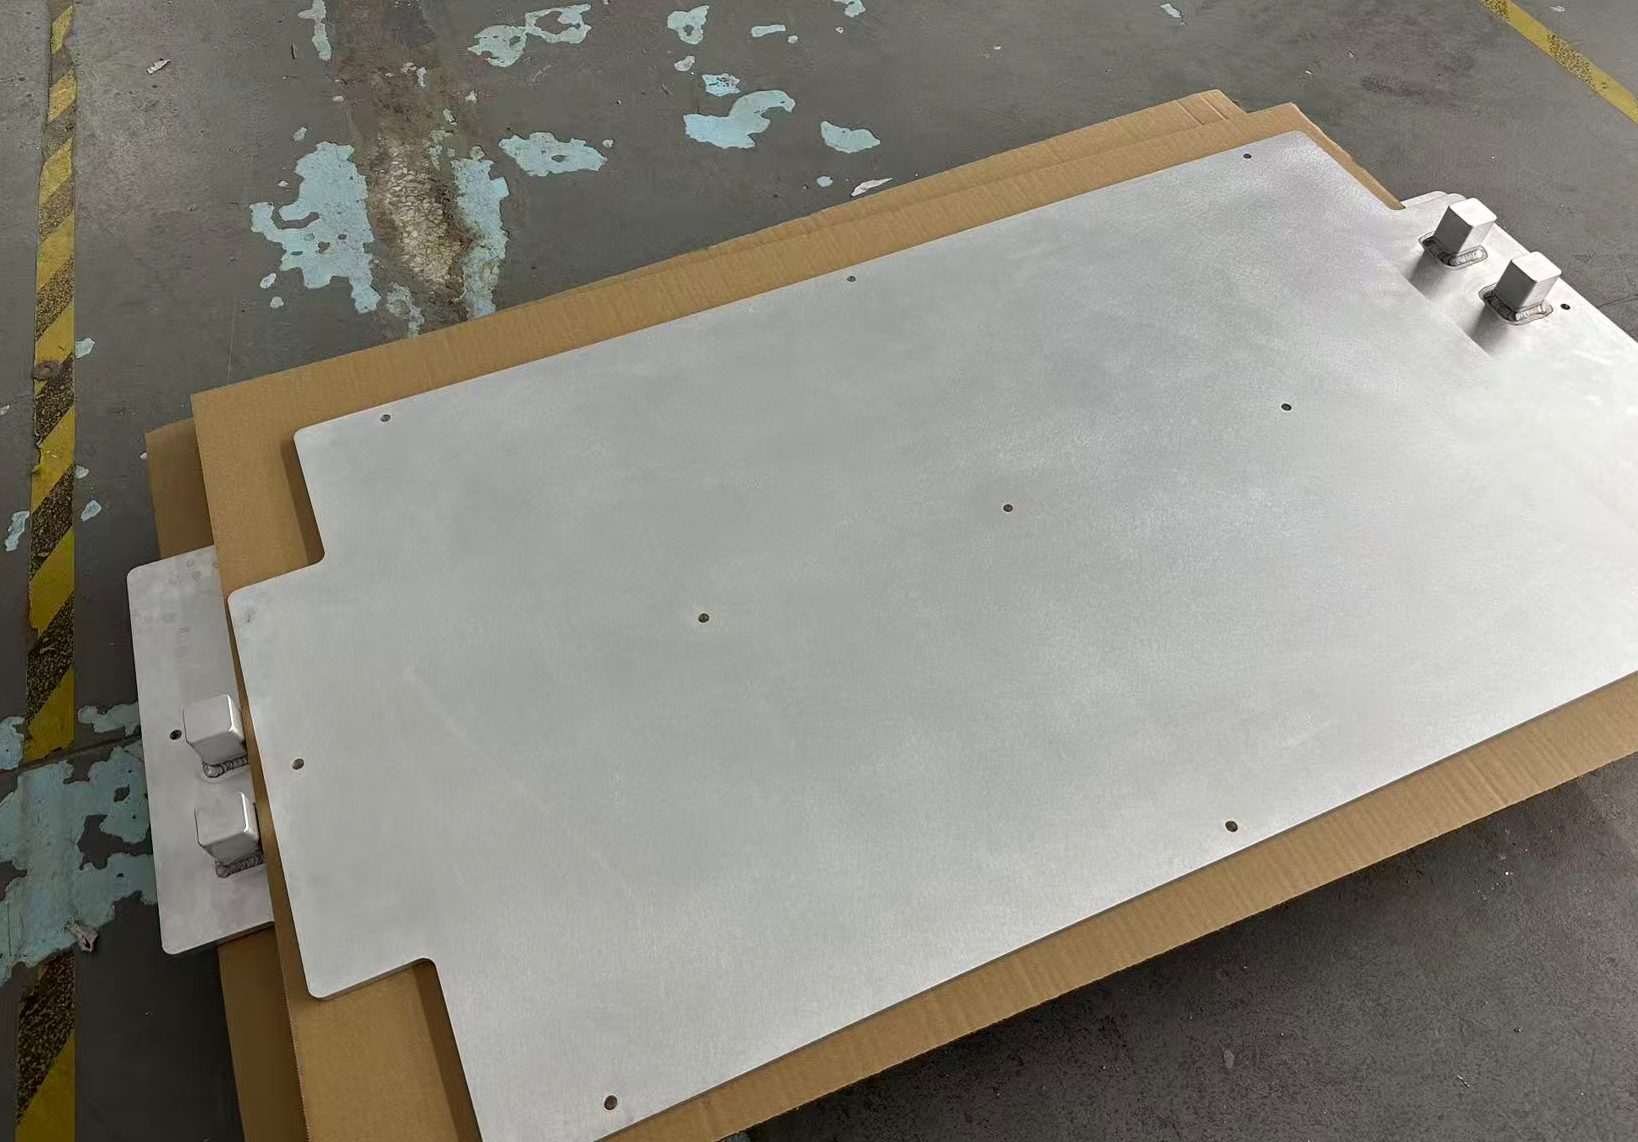
Dopo la saldatura per attrito-agitazione (Friction Stir Welding , FAST) di pezzi in lega di alluminio, lungo il percorso di saldatura tracciato dall'utensile di agitazione compaiono spesso strisce continue bianche o bianco-grigiastre, che creano un netto contrasto visivo con il metallo base. Osservazioni in loco dimostrano che questo sbiancamento non è semplicemente sporco superficiale o residui di lavorazione. Si presenta principalmente in due forme e rappresenta la causa principale della colorazione non uniforme della saldatura dopo l'anodizzazione. Prima di qualsiasi post-elaborazione successiva alla saldatura, la superficie della saldatura è ricoperta da una pellicola bianca opaca con distribuzione locale irregolare e priva di lucentezza metallica. La superficie risulta liscia al tatto, senza sporgenze, ma mostra una notevole deviazione di colore rispetto alla zona lucida del metallo base.
Questa patina biancastra, dalla struttura lassa e scarsamente aderente, forma un difetto superficiale generato dalla forgiatura ad alta temperatura durante il processo FSW (Friction Stir Welding). Si manifesta su quasi tutti i componenti in lega di alluminio saldati con FSW, con una gravità variabile a seconda dei parametri di saldatura. Questo sbiancamento deriva da una microstruttura interna irregolare nella zona di saldatura, piuttosto che da contaminanti superficiali, e rappresenta un difetto cromatico strutturale e uno dei problemi estetici più difficili da eliminare completamente nella produzione di massa. Dal punto di vista delle prestazioni del prodotto, lo sbiancamento della saldatura FSW è esclusivamente un difetto estetico che non compromette la resistenza meccanica della saldatura, la tenuta del pezzo o la durata complessiva. Tuttavia, nella produzione di dissipatori di calore di precisione e componenti strutturali a vista con rigorosi standard estetici, questo difetto rende i prodotti non conformi, rappresentando un collo di bottiglia fondamentale che riduce la resa produttiva di massa dei componenti in lega di alluminio anodizzati saldati con FSW.
2. Meccanismo di formazione dell'imbiancamento delle saldature
A differenza dell'annerimento da ossidazione e dei difetti di inclusione di scorie nella saldatura a fusione convenzionale, l'imbiancamento della saldatura è un problema specifico della saldatura per attrito-agitazione allo stato solido. In combinazione con le caratteristiche metallografiche e le effettive condizioni di produzione, questo difetto deriva principalmente dall'ossidazione ad alta temperatura dello strato superficiale della saldatura, dalla segregazione delle fasi precipitate della lega e da una diversa evoluzione della microstruttura nelle varie zone di saldatura. Allo stesso tempo, il processo di anodizzazione amplifica ulteriormente i difetti di differenza di colore originali. Il meccanismo di formazione dettagliato è illustrato di seguito.
2.1 Formazione di uno strato di allumina porosa tramite ossidazione per attrito ad alta temperatura
La saldatura per attrito-agitazione si basa sul calore generato dall'attrito rotazionale dell'utensile di agitazione per unire leghe di alluminio allo stato plastico, con temperature di saldatura mantenute al di sotto del punto di fusione della lega di alluminio. Durante la saldatura, il metallo superficiale del cordone di saldatura rimane plastico ad alte temperature per lungo tempo e reagisce completamente con l'aria formando una pellicola di allumina porosa e friabile. A differenza della densa pellicola di ossido nativo presente sul metallo base, questa pellicola di ossido di saldatura transitoria presenta uno spessore non uniforme, una struttura porosa e una scarsa adesione al substrato, con conseguente debole riflessione della luce e striature bianche opache macroscopicamente visibili. L'apporto di calore determina direttamente la gravità dell'imbrunimento: una maggiore velocità di rotazione, una minore velocità di avanzamento della saldatura e una maggiore esposizione alle alte temperature aggravano l'ossidazione superficiale e ispessiscono la patina bianca. Inoltre, l'abrasione prolungata dell'utensile di agitazione rilascia minuscoli frammenti duri di ferro e tungsteno, che si mescolano alla superficie della saldatura e peggiorano i difetti superficiali a chiazze bianco-grigiastre.
2.2 Macchie di colore causate dall'agglomerazione e dalla segregazione delle fasi di rinforzo della lega
Le leghe di alluminio 6061 e 6063 prodotte in serie appartengono alla serie Al-Mg-Si, con precipitati di rinforzo di Mg₂Si uniformemente dispersi all'interno del metallo base per garantire le proprietà fondamentali del materiale. L'elevato calore locale generato dalla saldatura FSW interrompe completamente la distribuzione uniforme delle fasi della lega nella zona di saldatura e nella zona termicamente alterata. Ad alte temperature, i fini precipitati di Mg₂Si all'interno della saldatura si ingrossano rapidamente, si agglomerano e si accumulano in modo massiccio sulla superficie della saldatura, mentre i precipitati nel metallo base rimangono fini e uniformemente distribuiti. Le zone arricchite di precipitati mostrano una distinta capacità di riflessione della luce rispetto alla matrice di alluminio puro, formando regolari striature bianche sulla superficie del pezzo. Questa è la ragione principale per cui l'imbiancamento è più pronunciato nella zona termomeccanicamente alterata sul lato di avanzamento delle saldature FSW.
3. Soluzioni di ottimizzazione dei processi e trattamento dei difetti in loco
3.1 Ottimizzazione dei parametri di saldatura per ridurre i difetti alla fonte
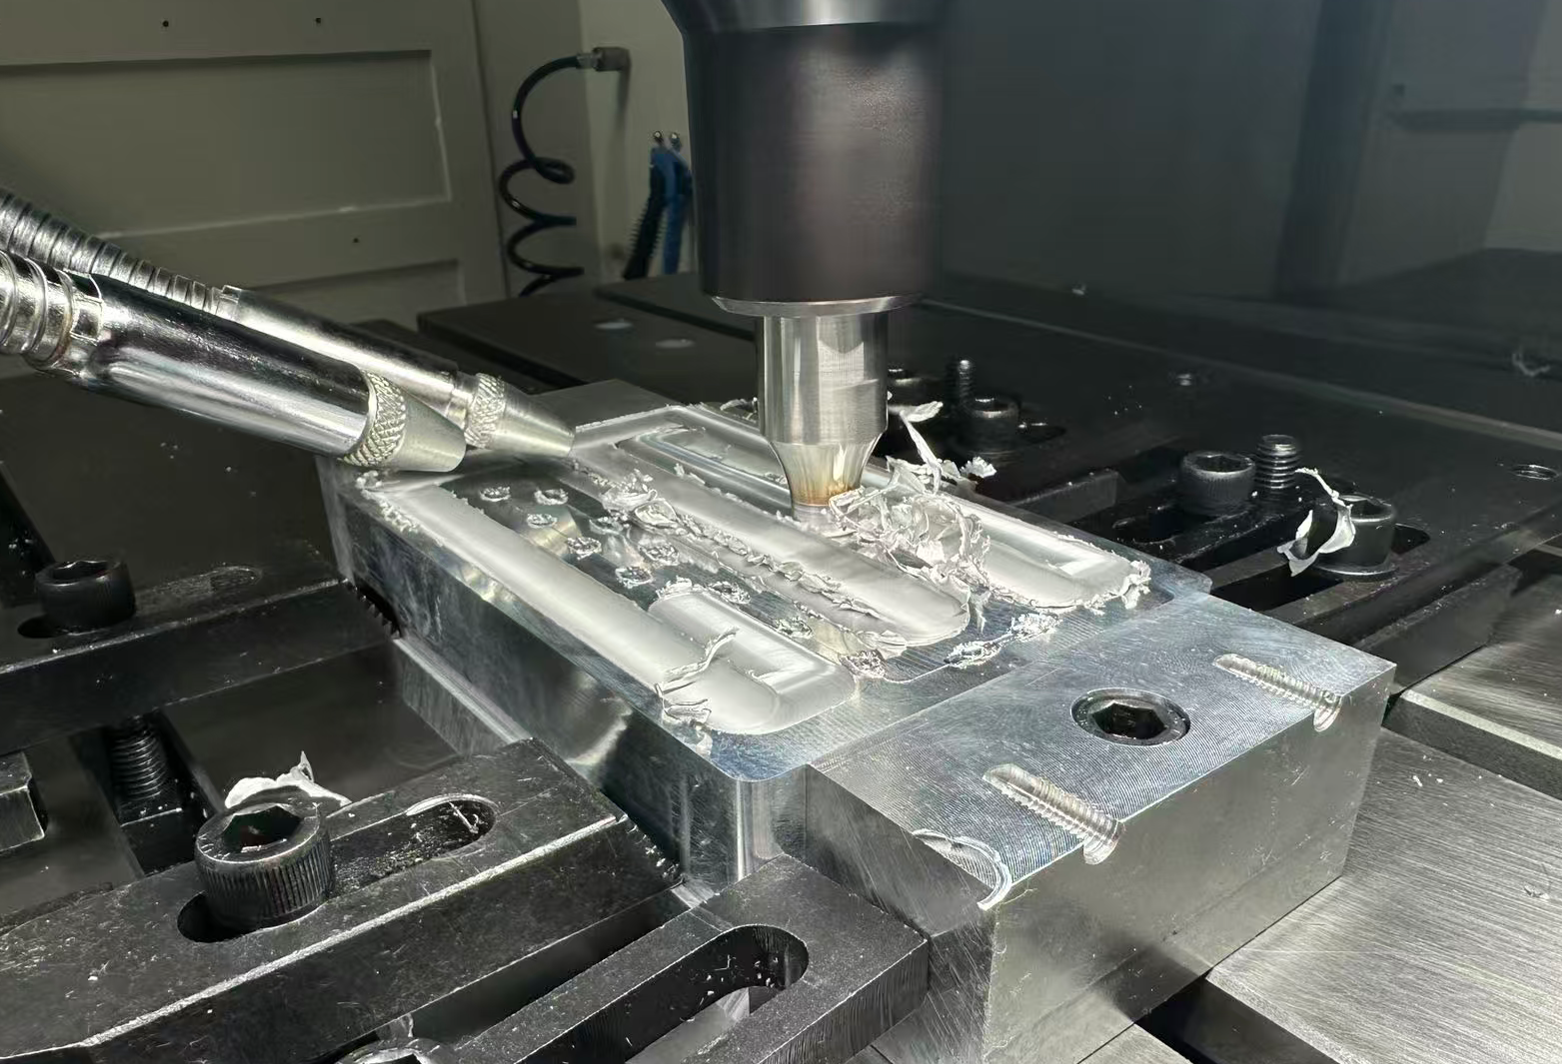
3.2 Pretrattamento di precisione post-saldatura per la rimozione completa della patina bianca superficiale
3.3 Regolazione del processo di anodizzazione per attenuare la differenza di colore strutturale
4. Conclusioni e raccomandazioni per l'applicazione nella produzione di massa