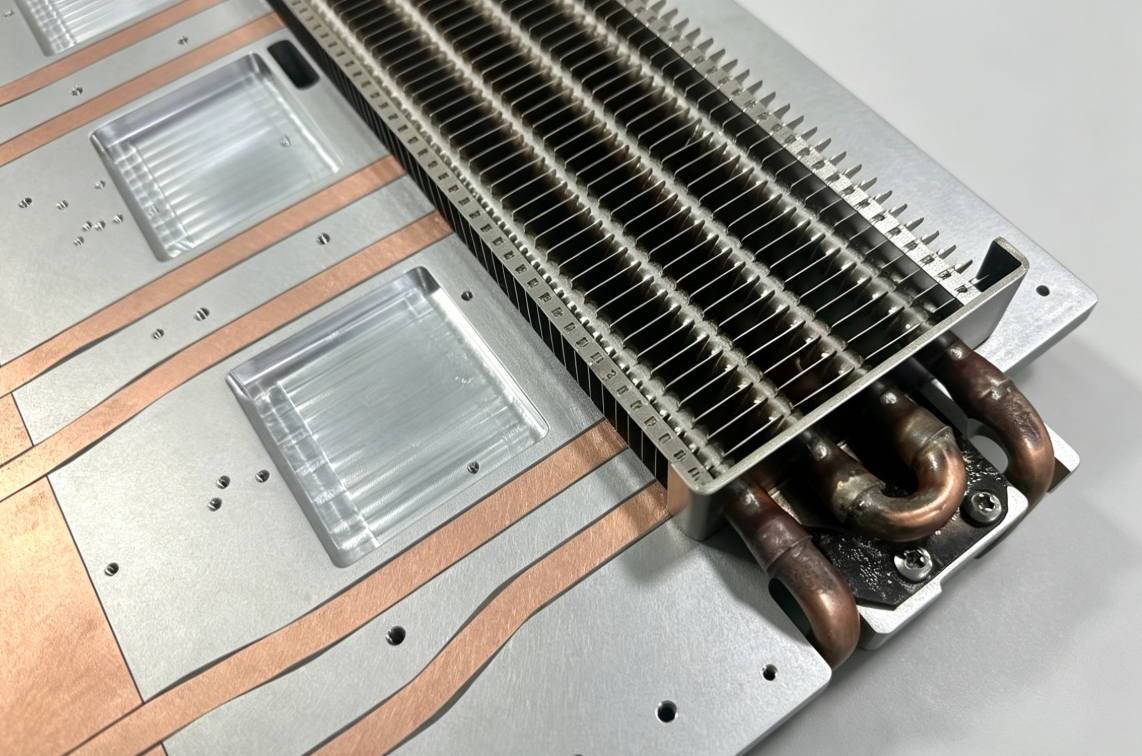
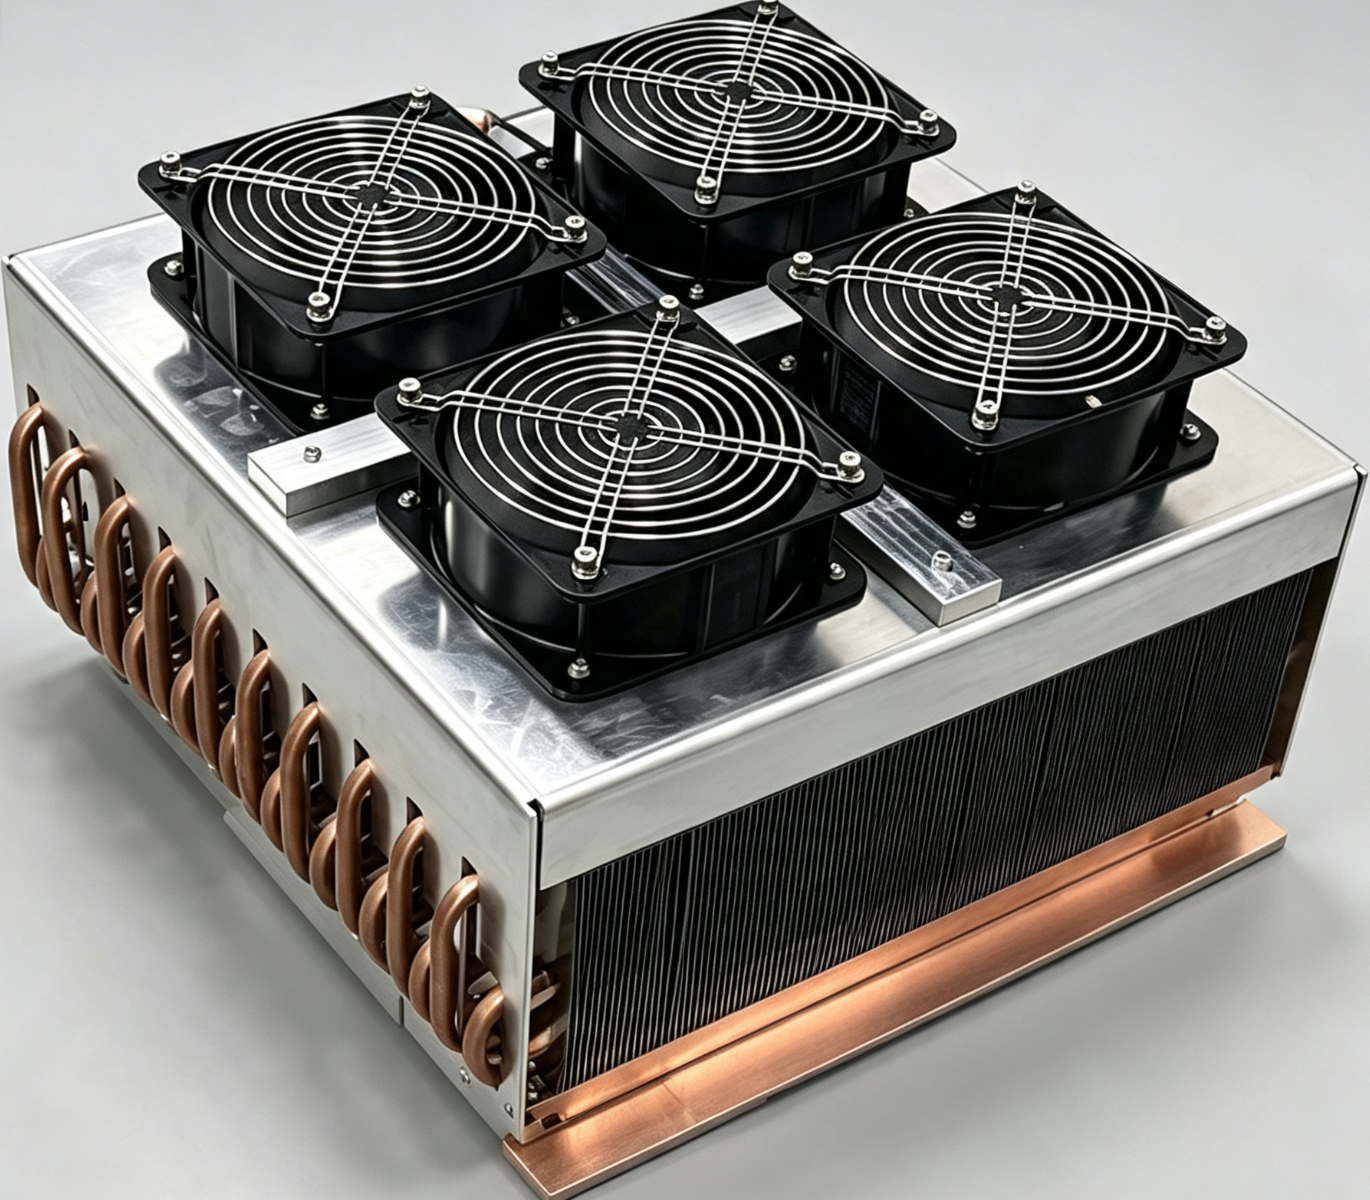
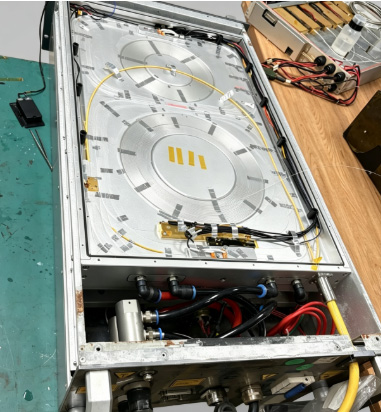
Questo articolo discute la modalità di dissipazione del calore di questo strumento ad alta precisione. Come tutti sappiamo, l'ambiente nello spazio è molto duro per l'ambiente sulla Terra. Quindi l'effetto del cambiamento di temperatura sui componenti elettronici è molto grande. Dopo aver studiato la superficie e le parti strutturali dell'apparecchiatura elettronica sopra lo spazio, i requisiti materiali sono molto elevati, in particolare le parti strutturali installate sulla scheda PCB. Come guidato dal titolo sopra, quindi, ci concentriamo sullo schema di dissipazione del calore su PCB. Sulla base del progetto elaborato dai nostri ingegneri, condividiamo uno schema di progettazione della piastra fredda liquida.

Che cos'è il materiale Invar36, UNS n. K93603?
Qui desideriamo presentare un materiale metallico di fondamentale importanza: l'Invar36 UNS n. K93603. La lega Invar36 è una lega di ferro-nichel al 36% con un coefficiente di dilatazione termica prossimo allo zero nell'intervallo di temperatura compreso tra -100 °C e 200 °C, circa un decimo di quello dell'acciaio al carbonio. Si tratta di un materiale molto particolare, che non subisce alcuna deformazione al variare della temperatura ambiente, evitando così guasti a strumenti e apparecchiature spaziali causati dalla deformazione del materiale. Durante la progettazione di questa piastra di raffreddamento a liquido , i nostri ingegneri hanno verificato e confermato ripetutamente i dettagli di lavorazione con il cliente, in modo che questa piastra di raffreddamento, frutto di una complessa lavorazione, possa essere utilizzata nello spazio per garantire il funzionamento stabile del calcolo di elaborazione delle immagini dei binocoli astronomici.
Come riscaldare e lavorare questo materiale?
1, dopo la pulizia e la ricottura della preforma di lavorazione grezza
UN. Pulizia con solvente organico per rimuovere la contaminazione superficiale.
B. Ricottura in un'atmosfera inerte come idrogeno o a bassa pressione P<1E-5 TORR. In alternativa il riscaldamento può essere effettuato con sale. Riscaldare a 845° ± 5° C, mantenere per 1 ora. Parte fredda a una velocità massima di 80 C/ ora a temperatura ambiente.
2, dopo aver lavorato la distensione e l'invecchiamento della preforma
UN. Riscaldare a 315° ± 5°C a una velocità massima di 90° C/ora e mantenere per 1 ora. Parte fredda a una velocità massima di 90° C/ora nella stanza
temperatura.
B. Riscaldare a 95° ± 2°, mantenere per 24 ore, velocità di riscaldamento/raffreddamento max 60°C/ora.
3, il produttore può eseguire la lavorazione finale (non più di 0.2 mm) dopo il trattamento termico, se necessario.
4, dopo la lavorazione finale la parte deve essere sigillata in un sacchetto per prevenire la corrosione.

Perché utilizzare l'acciaio inossidabile SUS304 per i canali?
Viene determinato il materiale del fondo della piastra di raffreddamento a liquido. Quale materiale viene utilizzato per il canale di flusso dell'intera piastra di raffreddamento a liquido? Dopo ripetute prove e test da parte dei nostri ingegneri, abbiamo finalmente rinunciato all'uso del rame C1100, ma utilizziamo il materiale in acciaio inossidabile SUS304. Il problema principale da considerare è se la deformazione della piastra raffreddata a liquido è influenzata dalla dilatazione termica.
Qual è il processo di realizzazione di questo piatto freddo liquido?
Gli ingegneri riacquistano il materiale, in base alle dimensioni richieste dal cliente, la lavorazione del prodotto nella gamma di dimensioni richieste, quindi la lavorazione CNC, l'installazione della posizione del truciolo, la disposizione uniforme dei canali, la lavorazione in una scanalatura di forma concava, utilizzata per pressare il tubo in acciaio inossidabile, allo stesso tempo riempito con legante epossidico. Abbiamo anche requisiti per la resina epossidica, la conduttività termica superiore a 1 W/(m*k), in modo che la piastra inferiore e il tubo in acciaio inossidabile si adattino perfettamente insieme. Quindi cuocere, qui prestiamo attenzione anche a impostare l'intervallo di temperatura, non lasciare che il trattamento termico della piastra di base del materiale Inva36 fallisca. Dopo 3 ore, la resina epossidica si è fissata. Abbiamo iniziato a utilizzare una macchina CNC per elaborare la planarità dell'intero prodotto, garantendo che la planarità sia inferiore a 0.05 nell'area di 100x100 mm.
Di seguito è riportato l'intero processo di produzione del prodotto che condividiamo. Spero che possa esservi utile per la vostra progettazione. Per qualsiasi esigenza, non esitate a contattare il nostro ufficio vendite.