Piastra di raffreddamento a liquido microcanale: una soluzione di raffreddamento salvavita per chip ad alta densità di potenza: un'analisi completa dal processo alla progettazione
Con il continuo miglioramento delle prestazioni dei chip, la crescente densità di potenza è diventata una tendenza irreversibile. Dai chip per l'intelligenza artificiale nei data center ai moduli IGBT nei veicoli a energia alternativa, le densità di flusso termico locale superano spesso i 100 W/cm². Il raffreddamento ad aria tradizionale non è più in grado di far fronte a questa "crisi di alta temperatura localizzata". Una volta che il calore si accumula, il chip non solo subisce throttling e lag di frequenza, ma può anche essere danneggiato in modo permanente dal surriscaldamento. È qui che entrano in gioco le piastre di raffreddamento a liquido a microcanali, capaci di controllare con precisione la temperatura locale. Creando minuscoli canali di flusso (tipicamente di 0.05-0.5 mm di diametro) all'interno della piastra, queste piastre consentono al liquido refrigerante di entrare in contatto diretto con la fonte di calore, raggiungendo un'efficienza di dissipazione del calore 5-10 volte superiore a quella del raffreddamento ad aria, rendendole una soluzione fondamentale per la gestione termica dei chip ad alta potenza.
Tre processi di produzione fondamentali per la produzione di piastre di raffreddamento a liquido a microcanali
1. Estrusione del profilo
Questo è il metodo di produzione di massa più consolidato. Utilizzando un estrusore metallico, leghe di alluminio, rame e altri materiali vengono estrusi da uno stampo personalizzato, formando in un unico passaggio un substrato per piastra di raffreddamento a liquido con microcanali.
• Vantaggi: Elevata efficienza produttiva, basso costo e pareti interne del canale lisce (ridotta resistenza al flusso). Adatto per applicazioni con canali di grandi dimensioni (1-3 mm) e produzione ad alto volume, come sistemi di azionamento elettrico per autoveicoli e raffreddamento dei moduli batteria per la gestione termica.
• Limitazioni: a causa delle limitazioni dello stampo di estrusione, non è possibile produrre forme di canale complesse e irregolari. È necessario un collegamento in serie. Canali lunghi possono portare a una differenza di temperatura stabile tra ingresso e uscita. Tuttavia, questo problema può essere generalmente risolto a portate elevate, in genere con una differenza di temperatura di circa 4-5 °C, che rientra in un intervallo accettabile.
2. Processo di alettatura scheggiata
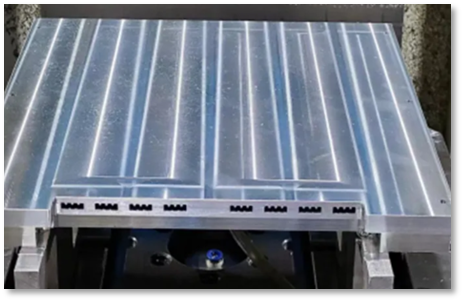
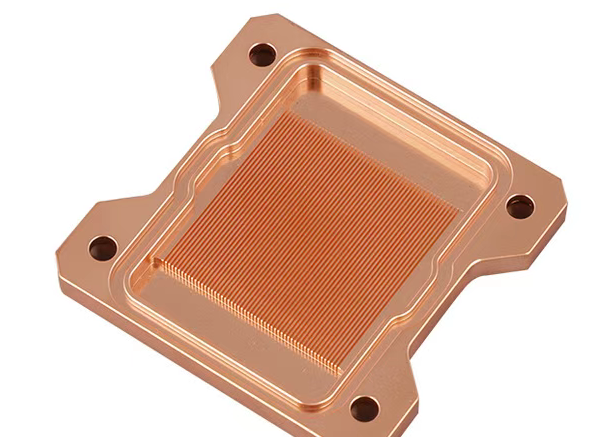
Questo processo, spesso chiamato "incisione di precisione", utilizza un utensile ad alta velocità per incidere direttamente alette a microcanali dense sulla superficie di un substrato metallico (principalmente rame o alluminio). Il coperchio alettato e la base vengono quindi saldati insieme tramite saldatura a frizione o brasatura per formare un canale di flusso sigillato. Per ridurre i costi, i due elementi possono spesso essere bloccati insieme utilizzando un anello di tenuta in silicone. Tuttavia, questo processo comporta il rischio di perdite e richiede una definizione rigorosa delle specifiche dell'anello in silicone e delle scanalature di tenuta.
• Vantaggi: Il canale di flusso e il substrato sono senza soluzione di continuità, il che si traduce in un trasferimento di calore estremamente efficiente (eliminando la resistenza termica interfacciale). Ciò consente la produzione di alette estremamente sottili (meno di 0.05 mm di spessore) e canali ultrafini, rendendolo adatto ad applicazioni con densità di flusso termico estremamente elevate, in particolare nei data center e nelle CPU/ GPU di grandi dimensioni dei server.
3. Processo di stampaggio + brasatura
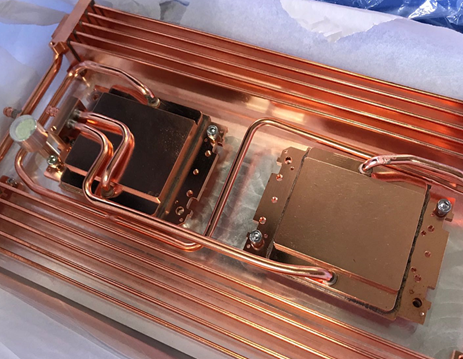
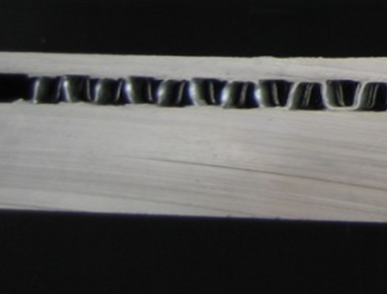
Si tratta di un approccio flessibile e innovativo. Una lamiera metallica (ad esempio acciaio inossidabile o lega di alluminio) viene prima stampata in uno strato scanalato a canale di flusso, che viene poi unito alla piastra di copertura tramite brasatura (saldatura ad alta temperatura) per formare una piastra fredda liquida completa.
• Vantaggi: l'elevato grado di libertà nella progettazione del canale di flusso consente di realizzare canali personalizzati e dalla forma personalizzata in base alla distribuzione della fonte di calore (ad esempio canali curvi che seguono il contorno del truciolo) ed è compatibile con una varietà di materiali metallici (incluso l'acciaio inossidabile ad alta temperatura).
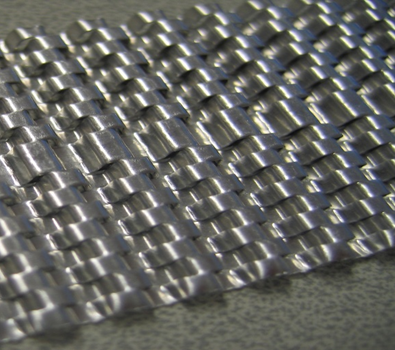
• Limitazioni: il processo di brasatura richiede un rigoroso controllo della temperatura e dell'atmosfera. Una saldatura allentata può facilmente causare perdite. Il processo prevede inoltre più fasi (stampaggio, pulizia, brasatura e collaudo), con conseguente lungo ciclo di produzione. Analogamente, il motivo irregolare dello stampaggio crea una significativa resistenza del canale di flusso. Inoltre, a causa del metallo d'apporto per brasatura, il prodotto finito richiede la pulizia del canale di flusso e il collaudo della resistenza del flusso. Di conseguenza, questo processo è relativamente costoso, con stampi costosi e la necessità di materiali di saldatura specializzati, come la grafite, che è relativamente costosa.
II. “Doppi controlli” per le prestazioni della piastra fredda liquida: test e apparecchiature
Una piastra di raffreddamento a liquido a microcanali completa deve essere sottoposta a rigorosi test prima di poter essere implementata. L'attenzione principale è rivolta all'efficienza di dissipazione del calore e al controllo della resistenza al flusso, entrambi fattori che incidono direttamente sulle prestazioni del chip e sul consumo energetico del sistema (un'eccessiva resistenza al flusso aumenta il consumo energetico della pompa).
1. Elementi chiave del test
• Test di dissipazione del calore: simula le reali condizioni operative del chip. Un'uscita termica target (ad esempio, 200 W, 500 W) viene applicata tramite un riscaldatore. La temperatura superficiale della piastra di raffreddamento a liquido viene monitorata tramite una termocoppia o una termocamera a infrarossi per verificare che il requisito di "temperatura massima non superiore a XX °C" sia soddisfatto (ad esempio, i chip per server richiedono in genere una temperatura superficiale ≤85 °C).
• Test di resistenza al flusso: misurare la differenza di pressione tra l'ingresso e l'uscita della piastra di raffreddamento del liquido a diverse portate (ad esempio, 0.5-2 m/s) per assicurarsi che rientri nell'intervallo consentito del sistema (in genere ≤50 kPa). In questo modo si evita che un'eccessiva resistenza al flusso causi una scarsa circolazione del refrigerante.
2. Strumenti e attrezzature di base
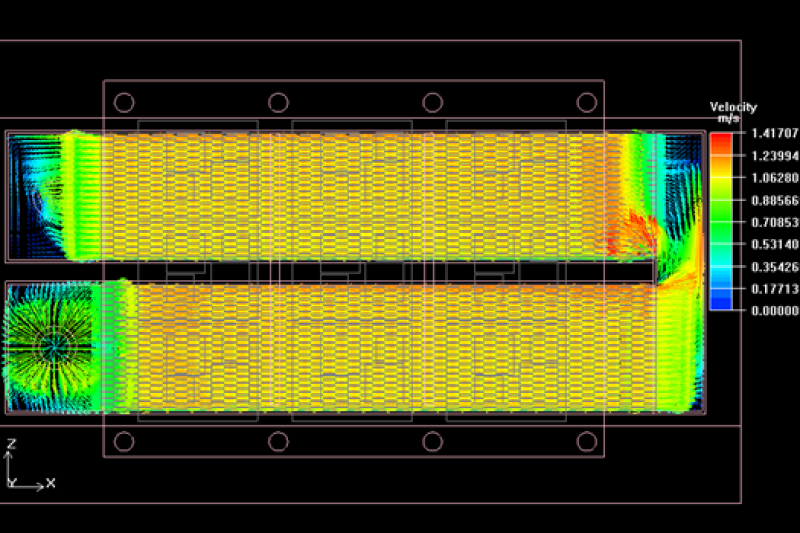
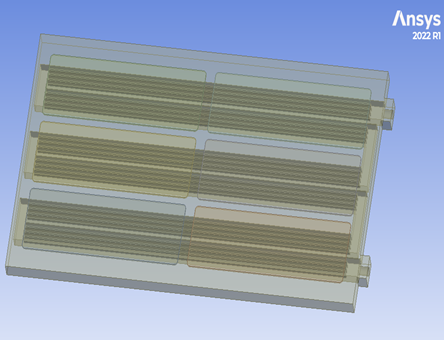
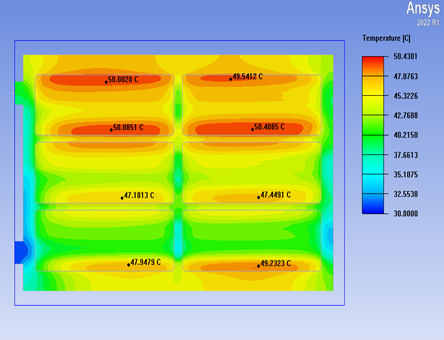
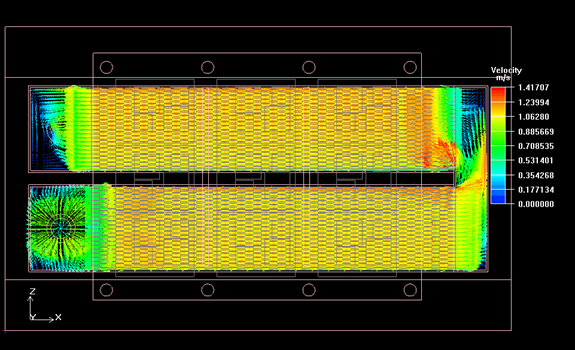
• Software di simulazione: ANSYS Icepak , Fluent e altri software vengono utilizzati nella fase iniziale di progettazione per simulare il flusso del refrigerante e la distribuzione della temperatura, consentendo la pre-ottimizzazione della struttura del canale di flusso (ad esempio, aggiungendo spoiler e regolando la densità dei canali) per ridurre i costi delle iterazioni del prototipo fisico.
• Attrezzatura sperimentale: include un serbatoio d'acqua a temperatura costante (per controllare la temperatura del refrigerante), un misuratore di portata ad alta precisione (per monitorare la portata), un sensore di pressione differenziale (per misurare la resistenza al flusso) e un misuratore di portata termica (per calibrare la potenza termica). Alcuni scenari richiedono anche una camera ad alta temperatura (per simulare temperature estreme che vanno da -40 °C a 85 °C).
• Attrezzature di produzione: estrusore (per la lavorazione dei profili), macchina da taglio CNC ad alta precisione (Skived Fin) e pressa per stampaggio con forno per brasatura sotto vuoto (per stampaggio e brasatura). Il forno per brasatura richiede un vuoto controllato o un'atmosfera protettiva (ad esempio, azoto) per prevenire l'ossidazione del metallo.
III. Progettazione di piastre fredde a liquido microcanale: 8 parametri chiave determinano il successo
Progettare una piastra di raffreddamento a liquido non significa semplicemente "disegnare canali a caso"; richiede un'attività di reverse engineering basata sulle reali condizioni operative. I seguenti otto parametri sono i pilastri della progettazione e nessuno di essi può essere ignorato:
1. Tipo di refrigerante: selezionare il mezzo in base all'ambiente. L'acqua deionizzata (a basso costo e con elevata capacità termica specifica) viene utilizzata per applicazioni generali; le soluzioni di glicole etilenico e acqua (antighiaccio) vengono utilizzate per applicazioni a bassa temperatura; e l'olio minerale (isolante e adatto ai componenti sotto tensione) viene utilizzato per alte temperature o ambienti speciali.
2. Portata del refrigerante: maggiore è la portata, migliore è la dissipazione del calore, ma maggiore è anche la resistenza al flusso. È necessario un approccio bilanciato (tipicamente 0.8-1.5 m/s, a seconda della capacità della pompa del sistema).
3. Temperatura di ingresso del refrigerante: determina la differenza di temperatura di dissipazione del calore. Ad esempio, i data center richiedono in genere una temperatura dell'acqua in ingresso ≤35 °C, mentre le applicazioni automobilistiche potrebbero richiedere ≤45 °C.
4. Differenziale di pressione massimo consentito: è determinato dalla prevalenza della pompa del sistema. Durante la progettazione, assicurarsi che il differenziale di pressione della piastra di raffreddamento del liquido alla portata desiderata sia ≤ al differenziale di pressione di uscita massimo della pompa (ad esempio, ≤30 kPa).
5. Temperatura ambiente: influisce sull'efficienza di dissipazione del calore. Ad esempio, le apparecchiature esterne devono tenere conto delle temperature estive (superiori a 40 °C), mentre i data center dovrebbero mantenere una temperatura intorno ai 23 °C.
6. Potenza termica target: definire la dissipazione del calore totale richiesta (ad esempio, 300 W per un singolo chip, 800 W per un modulo multi-chip) per calcolare l'area di dissipazione del calore totale del canale di flusso.
7. Fattore di forma e interfaccia: le dimensioni della piastra di raffreddamento a liquido devono essere adatte allo spazio di installazione dell'apparecchiatura (ad esempio, limitazioni relative alle dimensioni della scheda PCIe del server). I connettori di ingresso e uscita devono essere posizionati in modo da facilitare la disposizione delle tubazioni (ingresso laterale, uscita laterale, ingresso superiore, uscita superiore sono comuni). Le specifiche dell'interfaccia devono corrispondere alle tubazioni del sistema (ad esempio, a connessione rapida, filettate).
8. Requisiti di temperatura superficiale: questa è una specifica fondamentale: la temperatura massima (ad esempio, ≤80 °C) e la temperatura minima (per evitare la condensa, in genere ≥ punto di rugiada ambiente + 5 °C) della superficie di contatto della piastra di raffreddamento a liquido con il chip devono essere chiaramente definite. Ciò determina direttamente la densità del canale di flusso e la portata del refrigerante.
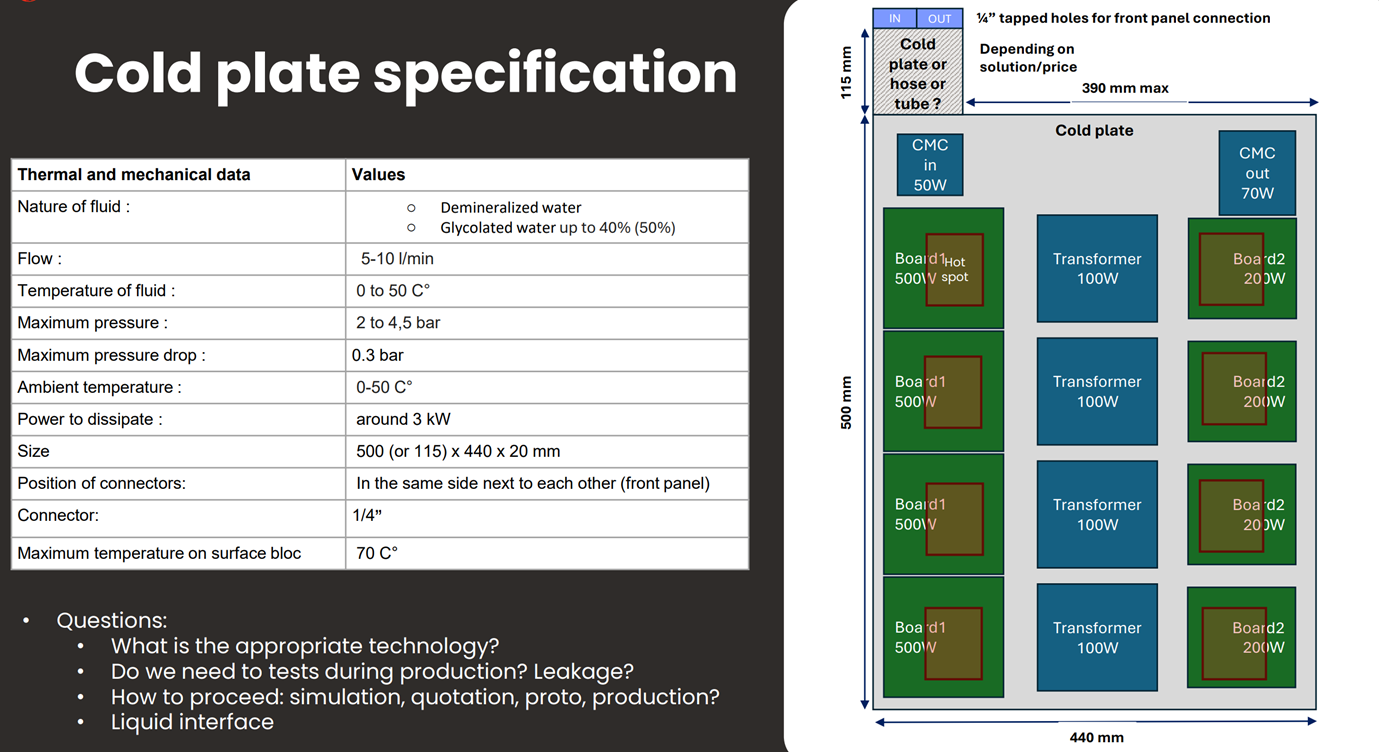
La tabella seguente illustra i parametri e i contenuti di base di cui solitamente abbiamo bisogno quando eseguiamo la progettazione e l'analisi termica per i nostri clienti. Questo ci permette di comprendere chiaramente le esigenze del cliente e i progetti dei nostri ingegneri.
Conclusione
Il valore delle piastre di raffreddamento a liquido a microcanali risiede nella loro capacità di affrontare l'"ansia termica locale" dei chip ad alta potenza attraverso una produzione e una progettazione precise. Dall'economicità dei profili di produzione di massa, all'estrema dissipazione del calore delle alette Skived Fin, fino alla personalizzazione flessibile di stampaggio e brasatura, questi tre processi soddisfano le esigenze di diversi scenari. Test e progettazione perfezionati garantiscono il funzionamento stabile ed efficiente delle piastre di raffreddamento a liquido. Con il continuo aumento della densità di potenza dei chip, la tecnologia a microcanali evolverà verso canali ancora più piccoli (ad esempio, inferiori a 0.1 mm) e compositi multi-materiale (ad esempio, combinazioni rame-alluminio per la riduzione dei costi), salvaguardando costantemente il funzionamento a freddo dei chip.