Piastra fredda liquida per processo di estrusione
La piastra di raffreddamento a liquido del processo di estrusione viene utilizzata per batterie di moduli ad alta potenza o batterie di alimentazione. L'efficienza della piastra raffreddata a liquido è molto elevata e il costo è basso. La lunghezza della piastra raffreddata a liquido può essere di circa 2500 mm
Cos'è un dissipatore di calore pressofuso?
Il dissipatore di calore pressofuso è una soluzione avanzata ed efficiente di dissipazione del calore. Utilizzando il processo di pressofusione, ADC12 può essere utilizzato come materia prima principale per modellare una struttura del dissipatore di calore complessa e raffinata. Il nucleo di questo processo è iniettare il metallo fuso in stampi ad alta precisione, raffreddarlo rapidamente e solidificarlo ad alta pressione, formando un prodotto robusto e integrato. Questo tipo di dissipatore di calore ha un'eccellente conduttività termica, trasferendo efficacemente il calore generato dall'apparecchiatura a la superficie del dissipatore di calore, ottenendo così una rapida dissipazione del calore.
Allo stesso tempo, il processo di pressofusione rende il prodotto estremamente denso e preciso, garantendo stabilità e durata del dissipatore di calore. La sua fusione di precisione non solo garantisce la qualità del prodotto, ma migliora anche l'aspetto del dissipatore di calore più alla moda. Il design leggero non solo facilita il processo di installazione, ma riduce anche il peso complessivo dell'apparecchiatura e ne migliora la portabilità. Nel complesso, il dissipatore di calore del processo di pressofusione è diventato una soluzione ideale per la dissipazione del calore in vari scenari applicativi grazie alla sua tecnologia di produzione avanzata.


Quali sono le caratteristiche della piastra fredda liquida per estrusione?
1. Il materiale della piastra fredda è generalmente 6063 o 6061;
2, la superficie del dissipatore di calore può essere spruzzata con olio o polvere, anodizzata;
3, il tempo di elaborazione del prodotto è relativamente basso, alta efficienza produttiva, prezzo unitario basso;
4, in generale, la lunghezza, la larghezza e l'altezza dei prodotti sono 2500X800X7.5-15 mm che possiamo realizzare.
5, il nostro consueto processo di realizzazione di questo prodotto è ottenere il disegno del cliente, faremo il feedback DFM e quindi realizzeremo il campione. Dopo che il campione sarà finalmente confermato, lo produrremo in serie;
6, il nostro ciclo di produzione del campione generale è di 3 settimane, il ciclo di produzione della produzione di massa è di 4 settimane
La piastra fredda liquida per estrusione viene utilizzata nelle soluzioni di raffreddamento delle apparecchiature laser
La piastra di raffreddamento a liquido del processo di estrusione può essere utilizzata anche per la dissipazione del calore dei moduli laser. Generalmente, il calore generato dal modulo laser è molto elevato. A causa dell'elevata efficienza della comunicazione ottica, ciascuna sorgente della pompa avrà una grande quantità di calore. La piastra di raffreddamento a liquido del processo di estrusione può essere utilizzata per la conversione del calore. In generale, la sezione della piastra di raffreddamento a liquido di questo processo di estrusione può raggiungere una larghezza di circa 600 mm e il canale di flusso medio può essere costituito da 4 canali o 6 canali, che possono formare canali di flusso in serie o paralleli per lo scambio di liquido e calore. Naturalmente è anche possibile creare funzionalità di microcanali, poiché questo processo può far risparmiare sui costi di elaborazione. È un metodo di dissipazione del calore altamente efficiente che spesso consigliamo ai nostri clienti.


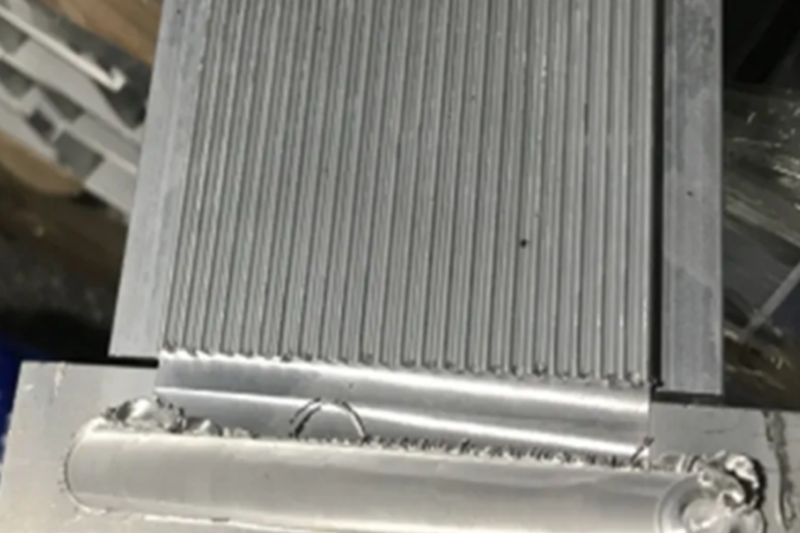
La tecnologia di produzione di ingresso e uscita della piastra fredda liquida per estrusione.
L'ingresso e l'uscita di questa piastra raffreddata a liquido di solito devono essere sigillati mediante un processo di saldatura per formare un circuito chiuso. Il processo di saldatura per attrito è uno di questi, che prevede il posizionamento di due blocchi di alluminio nelle due sezioni trasversali del profilo e quindi saldare insieme i blocchi di alluminio e il profilo utilizzando il processo FSW. Naturalmente, la caratteristica di questo processo è che deve essere posizionato orizzontalmente e richiede una profondità di saldatura più profonda, ad esempio 10-15 mm.
La saldatura con fluoro argon è un altro processo, che di solito utilizza corrente elevata per fondere l'asta di saldatura e lasciare punti di saldatura simili a scaglie di pesce sulla sezione trasversale del profilo. Questo processo richiede solitamente una saldatrice automatica per completare la saldatura. Naturalmente, il rischio di questo processo è che si formino buchi di sabbia, il che comporta il rischio di perdite. Pertanto, la fase di verifica delle perdite dopo la saldatura è molto importante
Come testare e controllare la qualità del liquido di estrusione a freddo
La lavorazione e il collaudo delle piastre raffreddate a liquido. Di solito, le dimensioni esterne vengono elaborate secondo i disegni del cliente e le tolleranze marcate devono essere conformi ai requisiti dei disegni. Le tolleranze non contrassegnate sono generalmente GB/T-1804-m. Per il canale di flusso della piastra raffreddata a liquido, il cliente solitamente fornisce solo una dimensione approssimativa o fornisce la fonte di calore e la posizione della potenza di riscaldamento, che richiede una progettazione dettagliata. In generale, il liquido nel canale di flusso è costituito per il 50% da acqua distillata e 50% di glicole etilenico. La temperatura dell'acqua in ingresso al refrigeratore è generalmente controllata intorno ai 20-25 gradi, con una portata di 8-15 litri al minuto e una resistenza al flusso inferiore a 350 mbar. Pertanto, la temperatura superficiale della piastra fredda testata non supera i 45 gradi.
Dopo la lavorazione iniziale e la saldatura della piastra di raffreddamento a liquido, è necessario pulire la superficie e l'interno con acqua deionizzata con conduttività inferiore a 3uS/cm. Durante il test, mantenere la pressione a 1 MPa per 5 minuti senza perdite d'acqua. Al termine del test, cuocere a secco il canale di flusso interno. All'interno del canale non rimangono gocce d'acqua. Per garantire che non entrino detriti nel canale, è necessario bloccare l'ingresso e l'uscita del canale con tappi di gomma. In questo modo, una volta spedito al cliente, potrà essere rimosso per garantire che il canale sia pulito e privo di polvere.