Vi siete mai chiesti come un veicolo elettrico riesca a sprigionare un'enorme potenza senza che la batteria si surriscaldi, o come i giganteschi data center che alimentano il nostro mondo digitale funzionino 24 ore su 24, 7 giorni su 7, senza collassare? La risposta non è magia; è un capolavoro di ingegneria termica. Al centro di questo processo c'è una delle decisioni più critiche che un ingegnere possa prendere: la scelta tra un dissipatore di calore fresato o estruso . Questa singola decisione determina tutto, dalle prestazioni e dall'affidabilità al costo finale e alle dimensioni fisiche della tecnologia. Fare la scelta giusta significa sbloccare la massima efficienza, ma fare una scelta sbagliata può portare a guasti del sistema, costose riprogettazioni e un significativo svantaggio competitivo.
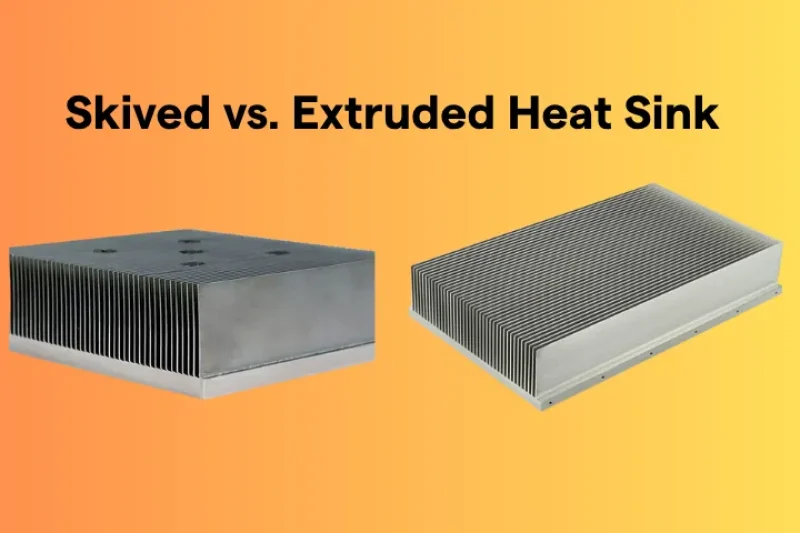
Dissipatore di calore raschiato vs estruso: la distinzione chiave
I dissipatori di calore estrusi vengono realizzati spingendo un blocco di alluminio attraverso una matrice, creando una soluzione economica ideale per carichi termici medio-bassi. I dissipatori di calore con alette skived, invece, vengono realizzati tagliando e piegando con precisione le alette da una base solida in rame o alluminio. Questo metodo produce una maggiore densità di alette, offrendo prestazioni termiche superiori per applicazioni ad alta potenza in cui la dissipazione del calore è fondamentale e lo spazio è limitato.
Come affrontare questa scelta cruciale? È la storia di due filosofie produttive concorrenti. Una è basata su efficienza e scalabilità, perfetta per il mercato di massa. L'altra è basata su precisione e prestazioni pure, progettata per le frontiere tecnologiche più esigenti. Scegliere tra le due è come scegliere tra un'affidabile berlina familiare e un'auto da corsa ad alte prestazioni: l'opzione "migliore" dipende interamente dalla gara che si vuole vincere. In questo articolo, vi accompagneremo nel mondo della gestione termica per scoprire le differenze fondamentali, i vantaggi sorprendenti e i compromessi nascosti tra dissipatori di calore skived ed estrusi. Scopriamo insieme qual è l'eroe sconosciuto di cui il vostro progetto ha bisogno.
Cosa sono fondamentalmente i dissipatori di calore estrusi e quelli fresati?
In sostanza, sia i dissipatori di calore ottenuti per estrusione che quelli ricavati per sgrossatura hanno lo stesso scopo: sottrarre calore a un componente elettronico critico e dissiparlo nell'aria circostante. La differenza fondamentale risiede nel processo di produzione . L'estrusione modella un dissipatore di calore da un blocco di metallo più grande, definendone la forma fin dall'inizio. La sgrossatura, invece, ricava le alette da un blocco solido, consentendo una progettazione molto più complessa e performante.
Dai blocchi solidi alle macchine di raffreddamento
Prima di confrontare questi due metodi, stabiliamo a cosa serve effettivamente un dissipatore di calore. Immaginate un minuscolo e potente chip di computer che lavora a pieno ritmo. Genera un'enorme quantità di calore in un'area molto piccola. Senza una via di fuga, quel calore si accumulerebbe rapidamente e distruggerebbe il chip. Un dissipatore di calore agisce come una superstrada per quel calore. Entra in contatto con il chip, assorbe l'energia termica e poi, grazie alla sua ampia superficie (le alette), trasferisce efficacemente quel calore all'aria ambiente più fredda. Maggiore è la superficie, più velocemente si può dissipare il calore. È qui che il processo di produzione diventa il protagonista della storia.
Dissipatori di calore estrusi: il cavallo di battaglia della gestione termica
Immaginate il processo di estrusione come se spremesse del dentifricio da un tubetto. Un grande cilindro di alluminio massiccio (chiamato billetta) viene riscaldato e forzato attraverso una matrice di acciaio che ha la stessa forma della sezione trasversale del dissipatore di calore finale. Dall'altro lato emerge un lungo pezzo continuo di alluminio alettato, che viene poi tagliato alla lunghezza desiderata. È un metodo incredibilmente semplice ed economico per la produzione di massa.

Questo processo rende i dissipatori di calore estrusi la scelta ideale per una vasta gamma di dispositivi elettronici di uso quotidiano. Ecco quali sono:
- Conveniente: L'attrezzatura (lo stampo) è un investimento una tantum, il che rende il costo unitario estremamente basso per grandi produzioni.
- Affidabile e coerente: Il processo è maturo e ben compreso e produce risultati costanti ogni volta.
- Buoni tuttofare: Per applicazioni con densità di potenza da bassa a media, come il raffreddamento delle CPU nei PC consumer, negli apparecchi di illuminazione a LED o negli alimentatori standard, garantiscono prestazioni di raffreddamento più che sufficienti.
Tuttavia, questa semplicità presenta dei limiti. La natura stessa del processo di stampaggio del metallo attraverso una matrice impedisce che le alette siano troppo alte, troppo sottili o troppo vicine tra loro. Questo vincolo fisico, noto come aspect ratio, impone un limite massimo alla superficie massima e, di conseguenza, al potenziale di raffreddamento di un dissipatore estruso.
Dissipatori di calore con alette raschiate: ingegneria di precisione per la massima potenza
Ora, immagina di avere un blocco solido di rame o alluminio. Invece di spingerlo attraverso una matrice, il processo di scarnitura utilizza una lama affilatissima, controllata da un computer, per tagliare con precisione uno strato sottile dal blocco. Ma invece di tagliarlo completamente, l'utensile piega questa fetta verso l'alto alla base, creando un'unica, delicata aletta. Questo processo viene ripetuto, riga dopo riga, creando una serie di alette incredibilmente sottili e fittamente ravvicinate, che fanno tutte parte del blocco solido originale.

Questa tecnica rappresenta una svolta per le applicazioni ad alta potenza perché infrange i limiti dell'estrusione.
- Superficie massima: La rasatura può produrre alette molto più sottili e alte, e molto più ravvicinate tra loro. Questo aumenta notevolmente la superficie totale per la dissipazione del calore all'interno di un dato volume.
- Conduttività termica superiore: Poiché le alette e la base sono un unico pezzo di metallo continuo, non vi è alcuna resistenza termica tra di esse. Il calore fluisce senza soluzione di continuità dalla base alle punte delle alette, massimizzando l'efficienza di raffreddamento. Al contrario, le soluzioni in cui le alette sono fissate separatamente (come i dissipatori di calore ad alette incollate) presentano sempre un'interfaccia che impedisce il trasferimento di calore, indipendentemente dalla qualità dell'incollaggio.
- Flessibilità materiale: Sebbene l'alluminio sia lo standard per l'estrusione, la skiving funziona eccezionalmente bene con il rame, che ha una conduttività termica quasi doppia rispetto all'alluminio. Per le applicazioni più impegnative, un dissipatore di calore in rame raschiato offre prestazioni che l'alluminio semplicemente non può eguagliare.
"Con le alette raschiate, non si scende a compromessi. Si ottiene un unico pezzo di metallo solido, progettato per un unico scopo: trasferire il calore il più velocemente possibile. Non c'è colla, né saldatura, né barriera termica: solo conduttività termica pura e ininterrotta. È il massimo che si possa ottenere a un'interfaccia termica perfetta."
Questo livello di prestazioni è il motivo per cui la tecnologia delle alette skived è al centro dei sistemi più avanzati al mondo. Quando gli ingegneri di una batteria per veicoli elettrici, di una stazione base 5G o di un inverter di potenza ad alta frequenza devono gestire carichi termici intensi in uno spazio ristretto, si affidano allo skiving. Non è solo un'alternativa all'estrusione; è un passo fondamentale in termini di capacità di raffreddamento.
In che modo il processo di produzione influisce sulla progettazione e sulle prestazioni delle pinne?
Il processo di produzione determina direttamente la geometria fisica delle alette del dissipatore, che è il fattore più importante per le sue prestazioni. L'estrusione è limitata da un basso "aspect ratio", il che significa che non può produrre alette alte e sottili. Lo skiving, tuttavia, eccelle in questo, creando alette ad altissima densità da un singolo blocco di metallo. Ciò si traduce in una superficie di dissipazione del calore notevolmente maggiore, consentendo prestazioni termiche superiori a parità di ingombro rispetto a un componente estruso.
La geometria della dissipazione del calore
È facile dire che uno è "migliore" dell'altro, ma come ingegnere, sai che il diavolo si nasconde nei dettagli. Il "perché" dietro la differenza di prestazioni è dovuto alla fisica e ai limiti pratici della lavorazione del metallo.
Il muro del “rapporto d’aspetto”: il più grande ostacolo all’estrusione
Nella progettazione dei dissipatori di calore, il rapporto d'aspetto si riferisce al rapporto tra l'altezza delle alette e la distanza tra di esse. Forzare l'alluminio semisolido attraverso uno stampo in acciaio è un processo brutale. Se si cerca di realizzare alette troppo alte e sottili (un elevato rapporto d'aspetto), queste si indeboliscono e sono soggette a deformazioni, rotture o a una formazione non corretta all'interno dello stampo.
Immagina di provare a creare una forma complessa con il Play-Doh. Puoi facilmente ottenere pezzi spessi e corti, ma produrre fili lunghi e ultrasottili è quasi impossibile: si spezzerebbero. Ecco perché i dissipatori di calore estrusi hanno in genere un rapporto di aspetto limite di circa 8:1, sebbene spesso sia molto più basso per una produzione pratica ed economica. Questa barriera fisica pone un limite rigido alla superficie totale ottenibile.
Skiving: infrangere i limiti della geometria delle pinne
La scarnitura non spinge il metallo; lo incide. Questa differenza fondamentale è fondamentale. Poiché l'utensile per scarnitura taglia e piega meticolosamente il metallo, non è soggetto alle stesse sollecitazioni dell'estrusione. Questo consente la creazione di geometrie di alette semplicemente impossibili da estrudere.
- Densità estrema delle pinne: Con la skiving è possibile ottenere proporzioni pari a 50:1 o anche superiori.
- Pinne ultrasottili: Le pinne possono essere tagliate fino a raggiungere uno spessore di 0.1 mm, consentendo di inserirne molte di più nello stesso spazio.
- Passo minimo delle pinne: Lo spazio tra le alette (il passo) può essere reso incredibilmente piccolo, massimizzando ulteriormente il numero di alette.
Questa precisione si traduce in un dissipatore di calore con una superficie esponenzialmente maggiore, contenuta nello stesso volume. Una maggiore superficie significa un maggiore contatto con l'aria di raffreddamento, il che si traduce in una dissipazione del calore più rapida ed efficiente.
La storia di due dissipatori di calore: i numeri non mentono
Mettiamo le cose in prospettiva. Immagina di avere uno spazio di 100 mm x 100 mm per il tuo dissipatore di calore. Ecco come un tipico dissipatore in alluminio estruso potrebbe confrontarsi con un dissipatore in rame fresato progettato su misura.
| Caratteristica | Alluminio estruso standard | Rame sfogliato ad alte prestazioni | Il vantaggio della tecnologia Kenfa |
|---|---|---|---|
| Altezza dell'aletta | 25 mm | 50 mm | 2 pinne più alte |
| Spessore dell'aletta | 1.5 mm | 0.4 mm | Pinne più sottili del 73% |
| Passo delle pinne (gap) | 3.0 mm | 1.0 mm | Divario ridotto del 67% |
| Numero di pinne (circa) | 22 finisce | 71 finisce | Oltre 3 volte più pinne |
| Area superficiale risultante | ~2,300 cm² | ~7,200 cm² | Aumento del ~213% della superficie di raffreddamento |
Come potete vedere, a parità di ingombro, il dissipatore con alette sagomate offre una superficie di dissipazione più che tripla . Non si tratta di un piccolo miglioramento, bensì di un salto rivoluzionario in termini di potenziale di raffreddamento, in grado di ridurre drasticamente la temperatura di esercizio dei componenti.
Il vantaggio invisibile: un percorso termico perfetto e monolitico
Al di là dei numeri, c'è un altro fattore critico per le prestazioni. Un dissipatore di calore fresato è monolitico.
Ciò significa che la base e le alette sono un unico pezzo di metallo continuo. Il calore fluisce dalla base alle alette senza attraversare alcun confine, giunto o interfaccia. Non c'è resistenza termica, nessuna saldatura o resina epossidica. Questo crea un percorso perfetto e ininterrotto per il calore, che è il modo più efficiente per raffreddare un componente.
Questo rappresenta un vantaggio importante rispetto ad altri metodi ad alte prestazioni, come i dissipatori di calore ad alette saldate o brasate, in cui le alette sono fissate alla base. Ognuna di queste giunzioni, indipendentemente da quanto ben realizzata, introduce uno strato di materiale di interfaccia termica (TIM) che funge da piccola barriera al flusso di calore. Nel tempo, queste giunzioni possono anche degradarsi o rompersi, soprattutto in caso di cicli termici (riscaldamento e raffreddamento ripetuti). Un dissipatore di calore ad alette skived non presenta questo punto debole. La sua integrità strutturale e termica è assoluta. Ecco perché, per le applicazioni mission-critical in cui il guasto non è un'opzione, il design monolitico di un dissipatore skived è il gold standard.
Quale dissipatore di calore offre prestazioni termiche superiori e perché?
Un dissipatore di calore con alette raschiate offre prestazioni termiche inequivocabilmente superiori. Ciò è dovuto alla densità delle alette significativamente più elevata, che crea un'ampia superficie per lo scambio termico, e alla sua struttura monolitica in rame o alluminio, che elimina la resistenza termica tra la base e le alette. Questa combinazione si traduce in una minore resistenza termica complessiva (Rth), consentendo di dissipare più calore più velocemente, rendendolo la scelta ideale per applicazioni mission-critical ad alta potenza, in cui ogni grado di raffreddamento è importante.
La scienza della resistenza termica inferiore
Nella gestione termica, l'obiettivo finale è raggiungere la più bassa resistenza termica (Rth) possibile . Pensatela come l'handicap nel golf: un valore più basso è sempre migliore. La resistenza termica misura di quanto aumenta la temperatura di un componente per ogni watt di calore che genera. Un dissipatore di calore con un basso valore di Rth può dissipare molto calore con un aumento di temperatura minimo, mantenendo i componenti elettronici freschi e al sicuro.
Un dissipatore di calore con alette raschiate consente di ottenere un Rth inferiore per due motivi principali:
- Superficie notevolmente aumentata: Come abbiamo visto nella tabella, un design con alette raschiate può contenere una superficie 2-3 volte maggiore nello stesso volume. Una maggiore superficie significa un maggiore contatto con l'aria circostante, che è la principale via di dispersione del calore.
- Percorso termico ininterrotto: Il design monolitico garantisce l'assenza di barriere al flusso di calore. Il calore si propaga dal componente, attraverso la base e lungo le alette in un unico percorso fluido. Questo è particolarmente importante quando si utilizza il rame, che ha una conducibilità termica di circa 400 W/mK, rispetto ai circa 200 W/mK dell'alluminio. Un dissipatore di calore in rame raschiato sfrutta perfettamente questo vantaggio.
Un dissipatore estruso, con alette più spesse e fessure più ampie, ha semplicemente una superficie di lavoro inferiore. La fisica è innegabile: una superficie inferiore significa una maggiore resistenza termica.
Perché la densità delle alette è fondamentale nelle applicazioni ad alta potenza
Il divario prestazionale tra le soluzioni ottenute per skiving e quelle estruse si amplia drasticamente quando si aggiunge la convezione forzata , ovvero quando si utilizza una ventola per soffiare aria sulle alette. Questo è l'ambiente standard per quasi tutti i dispositivi elettronici ad alta potenza.
"In una configurazione a convezione naturale (senza ventola), la differenza di prestazioni è evidente. Ma una volta accesa la ventola, le alette ad alta densità di un dissipatore di calore raschiato prendono vita. Il flusso costante di aria fredda attraverso così tante alette sottili crea un livello di dissipazione del calore che i profili estrusi semplicemente non possono raggiungere. È come paragonare una barca a remi a un motoscafo."
Pensate ai componenti utilizzati nei settori industriali più esigenti di oggi:
- Inverter per veicoli elettrici: La conversione della corrente continua della batteria in corrente alternata per il motore genera un calore concentrato e immenso.
- Apparecchiature per telecomunicazioni 5G: L'elaborazione di enormi quantità di dati richiede componenti elettronici densamente assemblati che si surriscaldano.
- Sistemi di accumulo dell'energia a batteria (BESS): La carica e la scarica di grandi gruppi di batterie richiedono un controllo preciso della temperatura per garantire sicurezza e longevità.
In tutti questi casi, gli ingegneri si battono per rimuovere quanto più calore possibile da uno spazio molto piccolo. L'elevata densità di alette di un dissipatore di calore raschiato è l'unico modo per fornire la superficie necessaria a rendere efficace la convezione forzata. Le ampie fessure di un dissipatore di calore estruso fanno sì che gran parte di quell'aria ad alta velocità passi senza mai toccare una superficie metallica, sprecandone il potenziale di raffreddamento.
Sbloccare un aumento delle prestazioni del 30%: il potere della personalizzazione
È qui che la collaborazione con un esperto di soluzioni termiche come Kenfa Tech fa la differenza. Non ci limitiamo a produrre dissipatori di calore con alette sagomate; progettiamo soluzioni termiche complete. Si afferma che una soluzione con alette sagomate progettata su misura possa migliorare le prestazioni termiche fino al 30% rispetto a soluzioni standard o della concorrenza. Come è possibile?
Ciò si ottiene attraverso un processo di progettazione olistico:
- Simulazione termica avanzata: Utilizzando software professionali come Flotherm e Ansys Icepak, i nostri ingegneri modellano l'esatto carico termico del tuo dispositivo. Possiamo simulare il flusso d'aria, identificare i punti caldi e ottimizzare l'altezza, lo spessore e il passo delle alette per creare la geometria perfetta per la tua specifica applicazione.
- Progettazione per la producibilità (DFM): Non creiamo solo un progetto teoricamente perfetto; ne creiamo uno pratico ed economico da produrre, garantendoti le massime prestazioni senza spese inutili.
- Ottimizzazione del materiale: Ti aiutiamo a scegliere il materiale giusto, che si tratti di alluminio 6063 per un equilibrio tra prestazioni e peso, o di rame 1100 per la massima conduttività termica, per raggiungere gli obiettivi del tuo progetto.
Con questo approccio meticoloso e basato sui dati, non stai semplicemente acquistando un prodotto; stai ottenendo una soluzione che è stata scientificamente dimostrata essere la più efficiente possibile per le tue esigenze. Quell'aumento del 30% non è una trovata di marketing; è il risultato di un'ingegneria esperta.
Quali sono le applicazioni ideali per i dissipatori di calore raschiati rispetto a quelli estrusi?
I dissipatori di calore estrusi sono ideali per applicazioni ad alto volume, sensibili ai costi e con carichi termici moderati, come l'elettronica di consumo, l'illuminazione a LED e gli alimentatori standard. I dissipatori di calore con alette raschiate sono essenziali per applicazioni ad alta potenza e con vincoli di spazio, dove le prestazioni sono fondamentali. Tra questi rientrano settori esigenti come i veicoli elettrici (EV), i sistemi di accumulo di energia a batteria (BESS), le telecomunicazioni 5G, gli inverter fotovoltaici e l'elaborazione ad alte prestazioni, dove la gestione del calore intenso è fondamentale per l'affidabilità e l'efficienza.
Scegliere lo strumento giusto per il lavoro
Scegliere un dissipatore di calore non significa solo scegliere quello più performante; significa trovare la soluzione più efficace per le proprie specifiche esigenze tecniche e commerciali. Una soluzione sovradimensionata è uno spreco di denaro, mentre una sottodimensionata porta a guasti.
Dove brillano i dissipatori di calore estrusi: il regno del "abbastanza buono"
Il termine "abbastanza buono" potrebbe sembrare riduttivo, ma in ingegneria è un complimento. Significa che una soluzione soddisfa perfettamente tutti i requisiti senza costi eccessivi o complessità. Questo è il mondo in cui dominano i dissipatori di calore estrusi.
- Elettronica di consumo: La CPU del tuo computer desktop o l'alimentatore del tuo laptop generano calore, ma si tratta di una quantità prevedibile e gestibile. Un dissipatore di calore standard in alluminio estruso fornisce un raffreddamento sufficiente a un costo molto basso, rendendolo la scelta perfetta.
- Illuminazione a LED: Gli apparecchi LED commerciali e residenziali devono dissipare il calore per preservare la loro durata e la coerenza del colore. L'estrusione consente la creazione di profili unici ed esteticamente gradevoli, che fungono sia da dissipatore di calore che da elemento strutturale della lampada.
- Elettronica di potenza standard: Gli alimentatori e gli azionamenti dei motori semplici che non superano i limiti della densità di potenza possono essere raffreddati in modo efficace ed economico con profili estrusi.
In questi scenari, le prestazioni superiori di un dissipatore di calore con alette raschiate sarebbero eccessive, una spesa inutile per un problema già risolto.
Dove i dissipatori di calore raschiati non sono negoziabili: l'arena ad alto rischio
Ora, addentriamoci in un mondo in cui "abbastanza buono" è una ricetta per il disastro. Nelle applicazioni ad alta densità di potenza, si ha a che fare con un calore immenso in uno spazio ristretto e un guasto può avere conseguenze catastrofiche. È qui che le alette fresate non sono solo un'opzione migliore, ma spesso l' unica opzione possibile.
Quando si progetta un sistema di raffreddamento per batterie di un veicolo elettrico, non ci si può permettere compromessi. Pochi gradi possono fare la differenza tra prestazioni ottimali e un surriscaldamento incontrollabile. È necessaria la migliore dissipazione del calore possibile nello spazio disponibile. Questo è compito di una soluzione con alette sagomate su misura , punto e basta.
Consideriamo queste applicazioni critiche:
- Automotive e veicoli elettrici: Raffreddamento dei moduli IGBT negli inverter di potenza, gestione dei sistemi di gestione termica delle batterie e garanzia dell'affidabilità dei caricabatterie di bordo. La combinazione di elevato flusso termico e condizioni operative estreme rende essenziali le soluzioni in rame e alluminio skived.
- Nuova energia e generazione di energia: Gli inverter fotovoltaici e i convertitori eolici gestiscono enormi carichi elettrici. Un raffreddamento efficiente si traduce direttamente in una maggiore efficienza di conversione energetica e in una maggiore durata delle apparecchiature.
- Data Center e 5G: Con l'aumento di potenza e compattezza dei server e delle apparecchiature per le telecomunicazioni, la densità del calore aumenta vertiginosamente. I dissipatori di calore con alette raschiate consentono agli ingegneri di raffreddare efficacemente questi potenti processori, prevenendo il throttling e garantendo tempi di attività più rapidi.
In questi campi, il problema non è risparmiare qualche centesimo su un componente. Si tratta di rendere la tecnologia pienamente funzionale. L'investimento in una soluzione termica superiore come un dissipatore di calore con alette raschiate si ripaga da solo grazie a una maggiore affidabilità, una maggiore durata e la possibilità di sfruttare appieno il potenziale prestazionale del sistema.
Come si confrontano costi, personalizzazione e tempi di consegna?
La scelta tra dissipatori di calore skived ed estrusi si riduce spesso a un classico compromesso ingegneristico: costo iniziale contro prestazioni e flessibilità. L'estrusione offre un prezzo unitario imbattibile per progetti standard in grandi volumi, ma al costo di utensili costosi e personalizzazione limitata. Lo skiving offre una libertà di progettazione senza pari e una prototipazione rapida senza costi di utensili, rendendolo ideale per soluzioni personalizzate ad alte prestazioni, sebbene con un prezzo unitario più elevato.
L'equazione dei costi: utensili vs. prezzo unitario
Comprendere la struttura dei costi è fondamentale per prendere la giusta decisione finanziaria per il tuo progetto. I due metodi si basano su modelli economici fondamentalmente diversi.
- Estrusione: Il costo principale qui è il oneri di ingegneria non ricorrenti (NRE) per la matrice di estrusione. La realizzazione di questo utensile in acciaio temprato può costare migliaia di dollari. Una volta pagato, tuttavia, il costo di produzione di ogni singolo dissipatore è molto basso. Questo modello favorisce notevolmente la produzione in serie di un singolo design immutabile.
- Skiving: Questo processo ha zero costi di attrezzaggioLa progettazione è puramente digitale, controllata da un programma CNC. Il costo è determinato dal tempo di lavorazione e dalla materia prima (spesso più costosa, soprattutto per il rame). Questo rende il prezzo unitario più alto rispetto all'estrusione, ma si evita l'ingente investimento iniziale.
Ecco una panoramica semplificata della ripartizione dei costi:
| Fattore di costo | Dissipatori di calore estrusi | Dissipatori di calore a pinna rasata | Key Takeaway |
|---|---|---|---|
| Costo degli utensili (NRE) | Alto (
, |
Nessuno ($0) | L'estrusione richiede un ingente investimento iniziale. |
| Prezzo unitario (basso volume) | Elevato (a causa dell'ammortamento degli utensili) | Moderato | La scarnitura è più economica per prototipi e piccole tirature. |
| Prezzo unitario (volume elevato) | Molto basso | Da moderato ad alto | L'estrusione diventa più economica in volumi molto elevati. |
| Costo materiale | Inferiore (alluminio) | Superiore (rame o alluminio) | Le prestazioni del rame comportano un costo del materiale più elevato. |
Personalizzazione e velocità: la corsa alla prototipazione
Nei cicli di sviluppo frenetici di oggi, velocità e agilità sono fondamentali. È qui che la flessibilità dello skiving supera di gran lunga la rigidità dell'estrusione.
"Con l'estrusione, il progetto è letteralmente impresso nell'acciaio. Se i test termici indicano che è necessaria un'aletta più alta o un passo più stretto, bisogna ricominciare da capo con una nuova e costosa matrice e aspettare settimane per la sua realizzazione. Con lo skiving, possiamo modificare la geometria dell'aletta nel software in pochi minuti e avere un nuovo prototipo in macchina il giorno stesso. Questo è il tipo di agilità che la moderna ricerca e sviluppo richiede."
Se è necessario testare diverse iterazioni di progettazione per trovare la soluzione termica ottimale, la skiving è la scelta ideale. Noi di Kenfa Tech sfruttiamo questo vantaggio per offrire ai nostri partner la prototipazione rapida con tempi di consegna dei campioni di sole 3-4 settimane . Questo processo iterativo, supportato dalla nostra simulazione termica interna e dall'analisi DFM, consente di testare, validare e perfezionare rapidamente il design, risparmiando mesi di sviluppo e accelerando l'immissione sul mercato del prodotto.
Trovare il punto di pareggio: volume, prestazioni e costo totale
Quindi, quando ha senso, dal punto di vista finanziario, scegliere l'uno o l'altro? La decisione dipende da tre fattori:
- Prestazioni richieste: Se la vostra applicazione ha un'elevata densità di potenza e una soluzione estrusa non riesce a fornire un raffreddamento adeguato, allora lo skiving è l'unica scelta possibile, indipendentemente dal volume. Le prestazioni sono determinanti per la tecnologia.
- Volume previsto: Se un profilo estruso può Per soddisfare le vostre esigenze termiche, la decisione diventa economica. È necessario calcolare il costo totale (attrezzature + prezzo unitario x volume) per entrambi i metodi. L'estrusione diventa in genere più conveniente per volumi nell'ordine di decine o centinaia di migliaia di unità.
- Maturità del progetto: Il tuo progetto è definitivo e garantito per gli anni a venire? In tal caso, investire in una matrice di estrusione può essere una scelta intelligente a lungo termine. Se il progetto può evolversi o se prevedi di dover migliorare le prestazioni in futuro, la flessibilità dello skiving (senza dover scartare utensili) offre un costo totale di proprietà inferiore.
In definitiva, la scelta non riguarda solo il confronto tra due componenti. Si tratta di allineare la tecnologia di produzione agli obiettivi tecnici, al budget e alle tempistiche del progetto.
Esistono soluzioni avanzate quando né la scorniciatura né l'estrusione sono sufficienti?
Sì. Quando i carichi termici diventano così estremi che persino le soluzioni di raffreddamento ad aria più avanzate, come le alette sagomate, risultano insufficienti, gli ingegneri si rivolgono al raffreddamento a liquido. Soluzioni avanzate come le piastre di raffreddamento a liquido personalizzate e i sistemi di raffreddamento bifase offrono un salto di prestazioni di un ordine di grandezza. Queste tecnologie sono progettate per le applicazioni più esigenti, come il calcolo ad alte prestazioni, l'elettronica di potenza per il settore automobilistico e l'accumulo di energia su larga scala, dove la rimozione di enormi quantità di calore è fondamentale.
Quando il raffreddamento ad aria raggiunge il suo limite
L'aria è un conduttore di calore relativamente scarso. Arriva un punto in cui, indipendentemente dalla superficie creata con le alette, l'aria non riesce a dissipare il calore abbastanza velocemente. Questo è il limite fisico per qualsiasi soluzione raffreddata ad aria, comprese le alette raschiate. Se la temperatura del componente continua a salire oltre il limite operativo di sicurezza, anche con un dissipatore di calore con alette raschiate ottimizzato e un flusso d'aria ad alta velocità, è un chiaro segno che è necessario andare oltre l'aria e abbracciare la potenza del liquido.
La prossima frontiera: piastre di raffreddamento liquide personalizzate
Una piastra di raffreddamento a liquido è una piastra metallica sigillata con una complessa rete di canali interni. Un fluido refrigerante (tipicamente una miscela di acqua e glicole) viene pompato attraverso questi canali, assorbendo calore direttamente dai componenti montati sulla superficie della piastra. Il liquido riscaldato viene quindi fatto circolare verso un radiatore esterno dove si raffredda prima di ritornare alla piastra.
Questo metodo è molto più efficiente del raffreddamento ad aria perché i liquidi possono assorbire e trasferire il calore in modo molto più efficace. Noi di Kenfa Tech siamo specializzati in due tecniche di produzione all'avanguardia per piastre fredde:
- Brasatura: Questo processo utilizza un metallo d'apporto per unire più strati di alluminio, creando una struttura interna complessa e a tenuta stagna. È ideale per creare piastre fredde leggere e ad alte prestazioni.
- Saldatura a frizione e agitazione (FSW): La FSW è un processo di giunzione allo stato solido che utilizza un utensile rotante per mescolare letteralmente il metallo di due pezzi adiacenti. Questo crea un legame incredibilmente forte, privo di vuoti e con la stessa integrità del metallo di base. La FSW è ideale per applicazioni ad alta affidabilità, come quelle nei settori automobilistico e aerospaziale, dove il cedimento del giunto non è un'opzione.
"Il passaggio a una piastra di raffreddamento a liquido non rappresenta solo un miglioramento incrementale. Rappresenta un cambio di paradigma nella capacità di raffreddamento. Possiamo progettare percorsi di flusso personalizzati che mirano direttamente ai punti caldi di un componente, dissipando il calore con precisione chirurgica. Per i dispositivi elettronici più potenti, questa è la tecnologia che li rende possibili."
Il massimo delle prestazioni: raffreddamento bifase
Per le sfide termiche più estreme, esiste il raffreddamento bifase . Questa tecnologia, che include soluzioni come heat pipe e camere a vapore, sfrutta il cambiamento di fase di un fluido di lavoro (da liquido a vapore e viceversa) per trasferire enormi quantità di calore con una differenza di temperatura minima. Il liquido vaporizza quando assorbe calore, si sposta allo stato gassoso verso un'area più fredda e poi condensa nuovamente in liquido, rilasciando il calore. Questo ciclo continuo è un meccanismo di trasferimento del calore incredibilmente efficiente, spesso utilizzato nei data center ad alta densità e nell'elettronica militare avanzata.
Scegliere di passare al raffreddamento liquido o bifase è una decisione ingegneristica importante, ma è il passo successivo necessario quando il raffreddamento ad aria non riesce più a tenere il passo con l'incessante progresso tecnologico.
Il tuo partner nella gestione termica avanzata
Scegliere tra soluzioni di raffreddamento estruse, skived o persino a liquido può essere complesso. La risposta giusta dipende da una profonda comprensione delle specifiche sfide termiche del progetto, dei vincoli di budget e degli obiettivi a lungo termine. È qui che una partnership con Kenfa Tech offre un vantaggio decisivo.
Con oltre un decennio di esperienza e un team di veterani provenienti dalle migliori aziende del settore, forniamo soluzioni termiche complete. Non ci limitiamo a vendervi un componente: lavoriamo con voi dall'ideazione alla realizzazione.
- Consulenza e simulazione di esperti: Analizziamo le vostre esigenze e utilizziamo strumenti avanzati per progettare e verificare la soluzione ottimale.
- Capacità interna completa: Da Lavorazione CNC e dalla skiving alla FSW e alla brasatura, controlliamo l'intero processo produttivo, garantendo i più elevati standard qualitativi (ISO9001, IATF16949).
- Soluzioni rapide e personalizzate: Forniamo rapidamente prototipi personalizzati, aiutandoti ad accelerare il ciclo di sviluppo.
Hai problemi di dissipazione termica? Non accontentarti di una soluzione standard. Lascia che i nostri esperti progettino un dissipatore di calore o una piastra di raffreddamento a liquido su misura che permetta di sfruttare appieno il potenziale del tuo progetto.
Contatta Kenfa Tech oggi stesso per una consulenza e un preventivo gratuiti. Costruiamo insieme qualcosa di più cool.