Come progettare una piastra di raffreddamento a liquido con tubi in acciaio inossidabile.
Nell'applicazione pratica dei prodotti per la dissipazione del calore tramite raffreddamento a liquido, da tempo ci occupiamo delle problematiche operative riscontrate dai clienti in prima linea: la maggior parte degli utenti finali non può utilizzare acqua pura come refrigerante durante l'intero processo, e l'acqua di rubinetto o un refrigerante debolmente corrosivo contenente impurità diventa la scelta convenzionale. Tuttavia, le tradizionali piastre di raffreddamento a liquido con canali di flusso in alluminio o rame, utilizzate nell'industria, sono inevitabilmente soggette a ossidazione, corrosione, perforazione e perdite dopo un funzionamento prolungato in tali condizioni. Nei casi meno gravi, l'efficienza di dissipazione del calore diminuisce drasticamente, mentre nei casi più gravi si verificano guasti alle apparecchiature e danni al circuito del liquido.
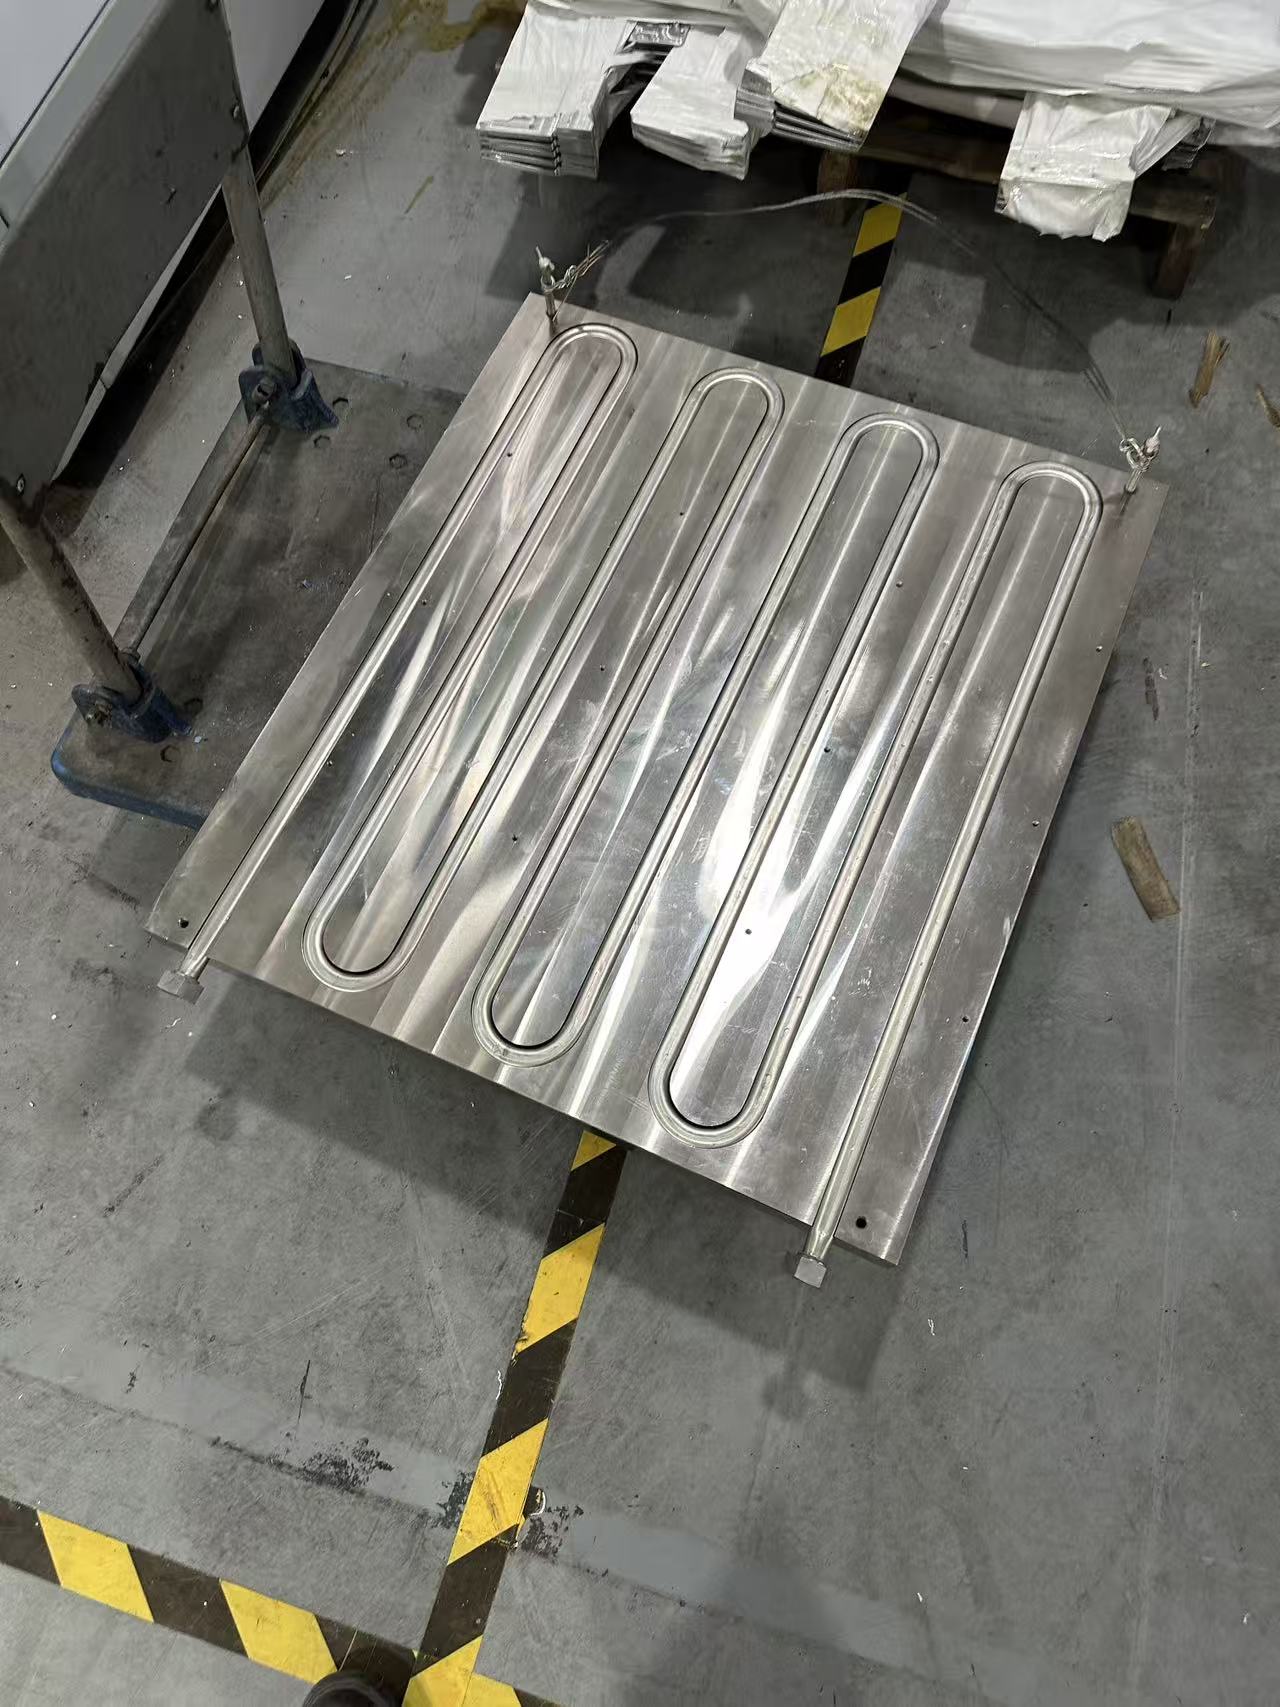
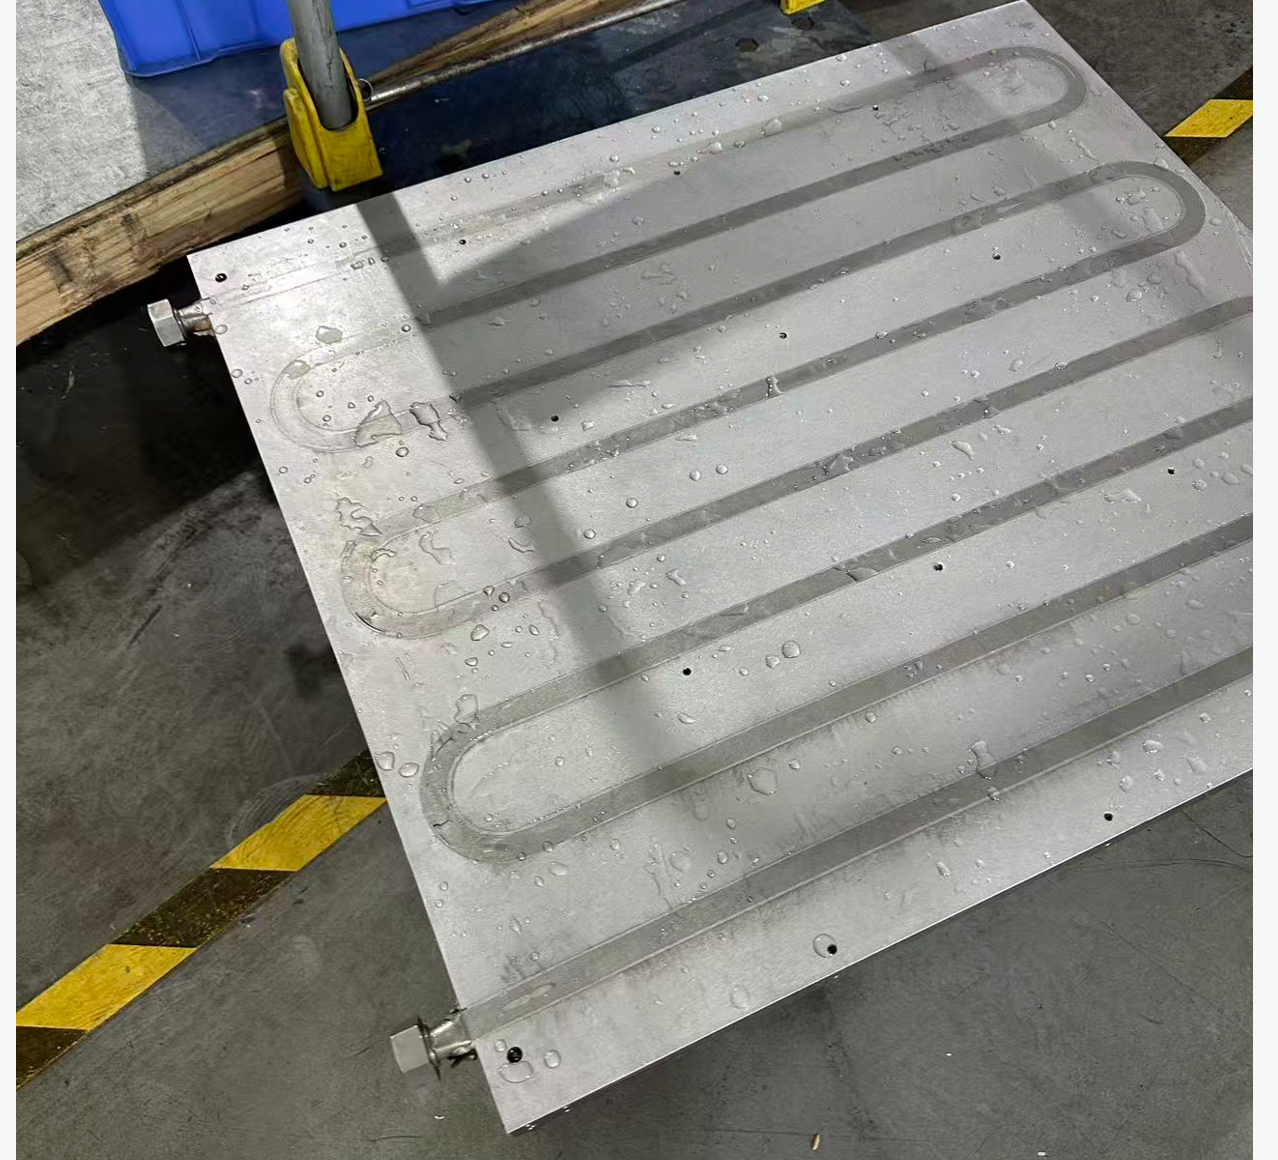
Grazie a un'esperienza pluriennale nella ricerca e sviluppo e nella produzione di prodotti per la gestione termica , abbiamo abbandonato i comuni design con canali di flusso integrati in alluminio e rame, sviluppati in modo indipendente, per realizzare una piastra di raffreddamento a liquido con tubi in acciaio inossidabile incorporati e base in alluminio. Per il prodotto standardizzato con dimensioni di 600 mm × 600 mm × 30 mm, abbiamo messo a punto un piano di processo produttivo unico che comprende la selezione dei materiali, la progettazione strutturale, il controllo della deformazione da stress, la saldatura termoconduttiva di metalli dissimili e l'adattamento delle finiture. Questo piano risolve completamente il problema della corrosione dei canali di flusso in condizioni operative corrosive e supera le tre principali barriere tecniche della deformazione da stress, dell'insufficiente conduttività termica e dell'incrudimento nella combinazione di acciaio inossidabile e alluminio, creando una piastra di raffreddamento a liquido esclusiva, realmente adatta alle condizioni operative reali.
1. Progettazione principale: Intenzione originale della piastra di raffreddamento a liquido con canale di flusso in acciaio inossidabile sviluppata internamente
La scelta del materiale del canale di flusso per la piastra di raffreddamento a liquido è determinata direttamente dalle effettive condizioni di lavoro dei clienti, piuttosto che dalla semplice ricerca della conduttività termica teorica. Abbiamo avviato la ricerca e lo sviluppo di questa piastra di raffreddamento a liquido con canale di flusso in acciaio inossidabile basandoci interamente sui problemi reali riscontrati dai clienti durante il loro utilizzo a lungo termine:
1) Grave problema di corrosione dei canali di flusso con materiali convenzionali: le tradizionali piastre di raffreddamento a liquido adottano per lo più canali di flusso integrati in lega di alluminio fresato o canali di flusso in rame per lo scambio termico. L'alluminio ha un'elevata attività chimica ed è soggetto a ossidazione elettrochimica nell'ambiente debolmente corrosivo dell'acqua di rubinetto contenente cloro e minerali. Ruggine e incrostazioni si formano rapidamente sulla parete interna del canale di flusso, ostruendo il canale e aumentando la resistenza del liquido, ma causando anche perforazioni e perdite di liquido. Sebbene il rame abbia una migliore conduttività termica, anch'esso subisce corrosione ossidativa se esposto a lungo a un liquido di raffreddamento non puro, e il suo costo elevato non soddisfa i requisiti di rapporto costo-prestazioni dei clienti.
2) L'acciaio inossidabile è la soluzione ottimale per condizioni di lavoro corrosive: l'acciaio inossidabile possiede un'elevatissima stabilità chimica, resistenza agli acidi e agli alcali e resistenza alla corrosione elettrochimica. Anche se viene a contatto prolungato con acqua di rubinetto o con un liquido refrigerante debolmente corrosivo, non si verificano ossidazione, corrosione o perforazione, eliminando di fatto i guasti dovuti alla corrosione dei canali di flusso e prolungando notevolmente la durata della piastra di raffreddamento a liquido. Questo è il motivo principale per cui abbiamo scelto l'acciaio inossidabile come materiale principale dei canali di flusso.
3) Posizionamento delle specifiche del prodotto: In base ai requisiti di installazione delle principali apparecchiature di dissipazione del calore ad alta potenza, abbiamo determinato le dimensioni standard di questo prodotto sviluppato internamente, ovvero 600 mm di lunghezza, 600 mm di larghezza e 30 mm di altezza, e abbiamo selezionato tubi tondi in acciaio inossidabile da Φ12 mm per il canale di flusso. Ciò tiene conto dell'area di scambio termico, della portata del circuito del liquido e della stabilità strutturale, creando una piastra di raffreddamento a liquido resistente alla corrosione, standardizzata e producibile in serie.
2. Design strutturale esclusivo: schema differenziato di inserimento del tubo a base di alluminio
Invece di adottare i comuni schemi di formatura di canali di flusso saldati in lamiera di acciaio inossidabile e compositi alluminio-acciaio inossidabile utilizzati nel settore, abbiamo progettato autonomamente un substrato di alluminio con struttura scanalata e tubo in acciaio inossidabile incorporato. La logica progettuale di base si adatta perfettamente ai nostri requisiti di produzione e prestazioni:
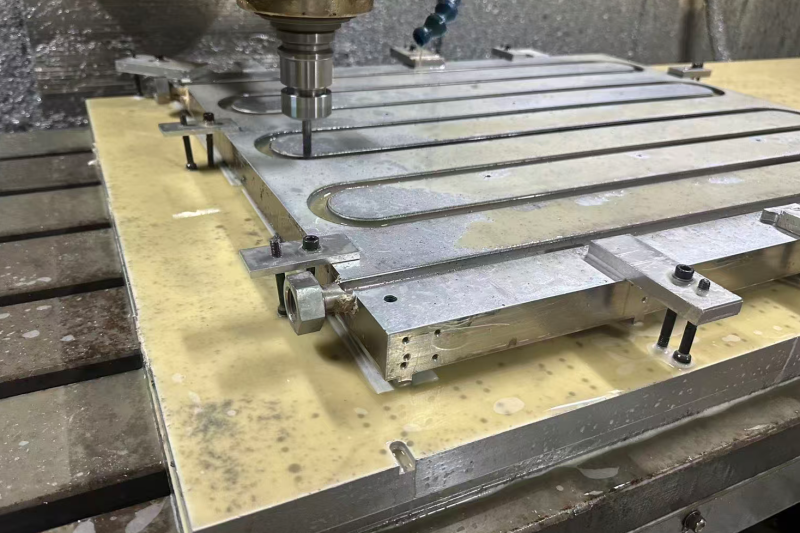
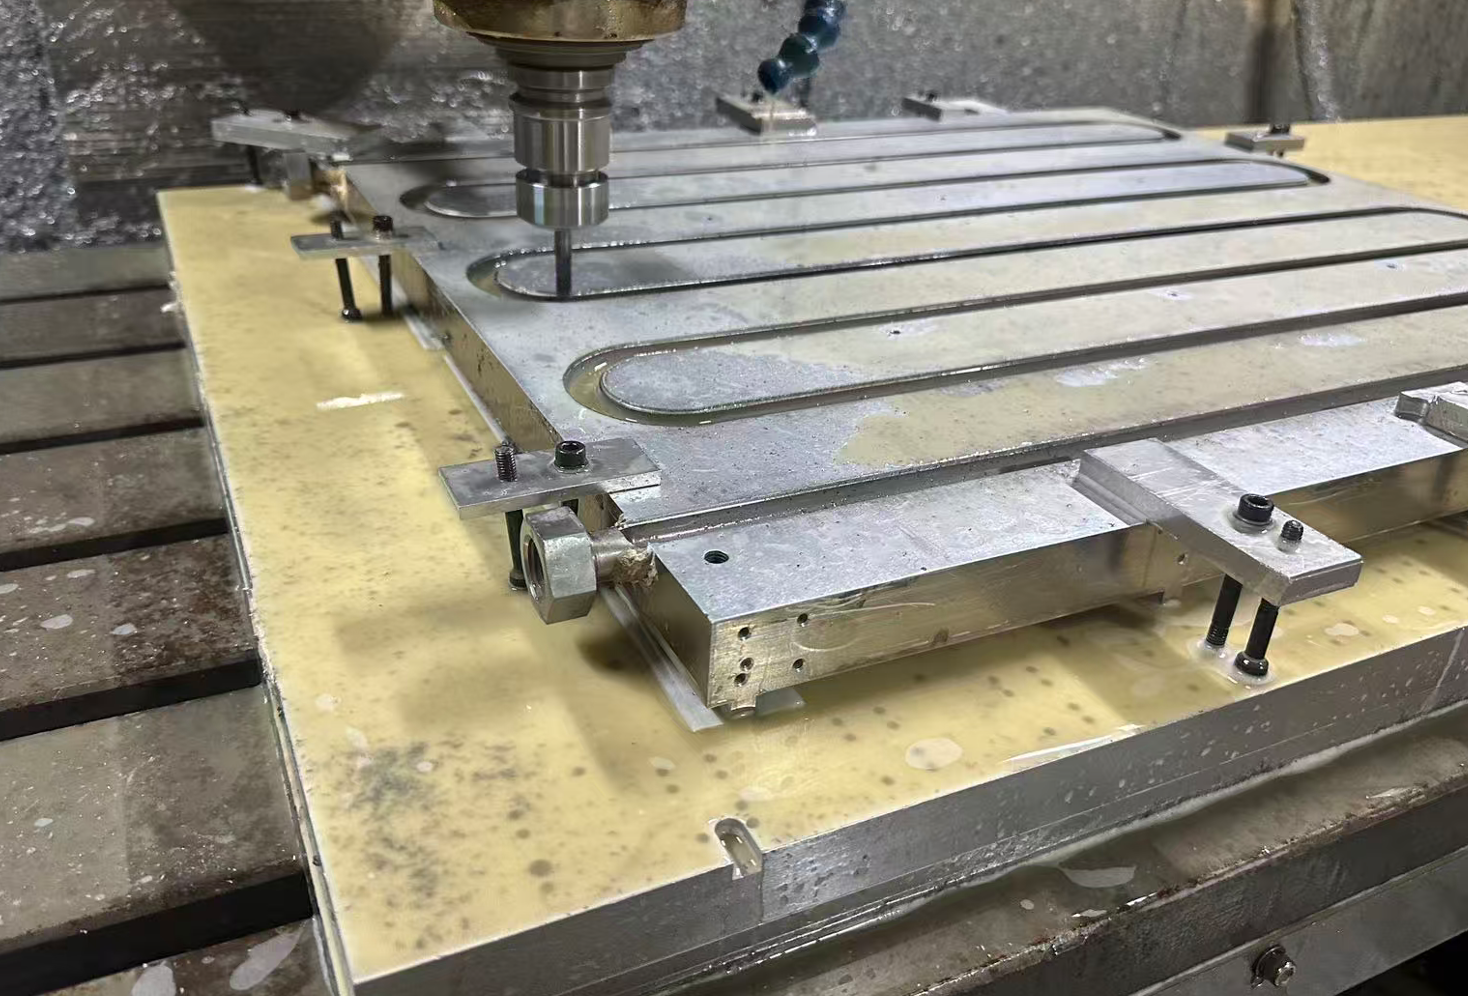
Utilizzando una lega di alluminio come substrato, e sfruttando l'eccellente conduttività termica di base e la leggerezza di questo materiale, realizziamo scanalature a forma di U che si adattano perfettamente ai tubi in acciaio inossidabile da Φ12 mm presenti sul substrato di alluminio, mediante fresatura di precisione CNC. Integriamo inoltre i canali di flusso in acciaio inossidabile all'interno delle scanalature, creando una struttura composita di "dissipazione del calore tramite substrato di alluminio + resistenza alla corrosione tramite canali di flusso in acciaio inossidabile".
I vantaggi esclusivi di questa struttura risiedono nel fatto che non solo conserva le caratteristiche di elevata conduttività termica, facilità di lavorazione e costi controllabili del substrato in lega di alluminio, ma garantisce anche un'elevata resistenza alla corrosione del circuito del liquido grazie al canale di flusso in acciaio inossidabile, tenendo conto delle prestazioni di dissipazione del calore, della durata e della fattibilità produttiva. A differenza delle piastre di raffreddamento a liquido integrate in acciaio inossidabile presenti sul mercato, che presentano svantaggi quali elevata difficoltà di lavorazione e costi elevati, questa soluzione è più adatta alla produzione di massa e alle applicazioni pratiche per il cliente.
3 processi fondamentali sviluppati autonomamente: superare la deformazione da stress e i problemi di formatura
L'acciaio inossidabile e l'alluminio sono metalli diversi, con notevoli differenze nel modulo elastico e nel coefficiente di dilatazione termica. Le tensioni residue dei componenti in alluminio dopo la lavorazione e l'elasticità intrinseca dell'acciaio inossidabile causano direttamente gravi deformazioni durante la formatura del prodotto. Allo stesso tempo, lo spazio di giunzione tra metalli diversi genera resistenza termica di contatto e influisce sull'efficienza della dissipazione del calore. Per far fronte a questi problemi industriali comuni, abbiamo sviluppato un processo di controllo della formatura in tre fasi, completamente ottimizzato a partire da esperienze di produzione reali, senza copiare alcuno schema industriale standard.
1) Prima ricottura e sagomatura: eliminazione delle tensioni residue di lavorazione del substrato di alluminio. Dopo che la scanalatura a U del substrato di alluminio è stata completata mediante fresatura CNC, durante il processo di taglio si genera una grande quantità di tensioni residue all'interno dell'alluminio. Se il tubo di acciaio inossidabile viene pressato direttamente in questa fase, la tensione elastica dell'acciaio inossidabile e le tensioni interne dell'alluminio interagiscono, causando una deformazione diretta e una concavità-convessità del substrato, e la planarità del prodotto risulterà completamente non conforme.
Il nostro esclusivo schema di trattamento: il substrato di alluminio scanalato a CNC viene posizionato direttamente in un forno ad alta temperatura per una ricottura a temperatura costante di 350℃, al fine di rilasciare con precisione le tensioni residue di taglio all'interno dell'alluminio ed evitare deformazioni causate dal successivo rilascio delle tensioni interne. Dopo la ricottura, il substrato di alluminio viene immediatamente sottoposto a un'esclusiva formatura meccanica per correggere le lievi deformazioni generate durante la ricottura, garantendo la piena planarità del substrato di alluminio e la precisione di posizionamento della scanalatura, preparandolo per il successivo inserimento del tubo ed eliminando fin dal primo momento i rischi nascosti di deformazione da stress.
2) Saldatura con pasta saldante al posto del riempimento con resina epossidica + modellatura secondaria: schema di incollaggio termoconduttivo esclusivo
Nell'industria, le piastre di raffreddamento a liquido con tubi integrati utilizzano generalmente resina epossidica per riempire lo spazio tra il tubo e il substrato. Tuttavia, la resina epossidica ha una conduttività termica estremamente bassa, che forma uno strato isolante termico tra il tubo in acciaio inossidabile e il substrato in alluminio, causando un drastico calo dell'efficienza di dissipazione del calore, un difetto fatale per le soluzioni industriali più diffuse.
La nostra esclusiva ottimizzazione dei processi:
2-1. Abbandonare completamente il riempimento con resina epossidica ed eseguire preventivamente un pretrattamento di nichelatura a stagno sulla parete interna della scanalatura del substrato di alluminio per migliorare l'adesione della saldatura di metalli dissimili ed eliminare le fessure di saldatura;
2-2. Premere con precisione il tubo in acciaio inossidabile sagomato nella scanalatura a U e riempire lo spazio della scanalatura con pasta saldante ad alta conduttività termica per ottenere un legame saldo tra il tubo in acciaio inossidabile e il substrato di alluminio;
2-3. Adottare un processo di cottura a bassa temperatura a 180-200℃ per fondere la pasta saldante e riempire completamente tutti gli spazi vuoti. Dopo il raffreddamento, si ottiene una saldatura solida tra il tubo in acciaio inossidabile e il substrato di alluminio, eliminando completamente la resistenza termica di contatto e garantendo un'efficiente conduzione del calore. Tuttavia, questo processo introduce un nuovo problema: la cottura a bassa temperatura equivale a un trattamento termico secondario del substrato di alluminio, le tensioni precedentemente rilasciate dalla ricottura si ripresenteranno e si verificherà inevitabilmente una deformazione secondaria dopo la saldatura del prodotto. In risposta al problema derivante da questo processo sviluppato internamente, ci siamo dotati contemporaneamente di un processo di formatura secondario esclusivo. Dopo il raffreddamento della saldatura della pasta saldante, la piastra di raffreddamento a liquido viene modellata con precisione per correggere la deformazione causata dalle tensioni termiche, garantendo che le dimensioni complessive e la planarità del prodotto soddisfino i requisiti di progettazione.
3) Finitura CNC esclusiva di materiali temprati: adattamento degli utensili e dei processi dopo la trasformazione di fase mediante tempra
Dopo due cicli di trattamento termico di ricottura e cottura, la piastra di raffreddamento a liquido subisce una rara modifica delle proprietà del materiale nel settore: durante il trattamento termico ripetuto, i tubi in alluminio e acciaio inossidabile completano virtualmente il processo di tempra e la durezza complessiva del materiale risulta notevolmente migliorata, molto superiore a quella dei componenti convenzionali in alluminio e acciaio inossidabile. In queste condizioni, la lavorazione con utensili CNC convenzionali causerebbe una serie di problemi quali rapida usura degli utensili, grandi deviazioni dimensionali, rottura degli utensili e rugosità superficiale non conforme.
La nostra soluzione esclusiva: in base alle proprietà del materiale dopo tempra e indurimento, gli utensili di lavorazione convenzionali vengono abbandonati e vengono selezionati utensili speciali in metallo duro ad alta durezza. Allo stesso tempo, i parametri di lavorazione come la velocità di taglio e la velocità di avanzamento vengono ottimizzati per completare le successive fasi di finitura CNC, come la finitura estetica, la lavorazione dell'interfaccia e il posizionamento dei fori di montaggio della piastra di raffreddamento a liquido, garantendo la precisione di lavorazione finale del prodotto e risolvendo il problema industriale della difficile lavorazione dei materiali induriti.
4. Processo di trattamento finale: anodizzazione e pulizia accurata.
Una volta completati tutti i processi di formatura e finitura, eseguiamo un esclusivo trattamento di anodizzazione sulla superficie del substrato di alluminio per migliorarne ulteriormente la resistenza alla corrosione e all'usura, evitando al contempo che l'ossidazione superficiale dell'alluminio influisca sull'aspetto e sulla durata del prodotto. Infine, il canale di flusso interno e la superficie esterna della piastra di raffreddamento a liquido vengono puliti a fondo per rimuovere completamente i residui della lavorazione CNC, le scorie di saldatura della pasta saldante e le impurità residue del trattamento termico, garantendo la libera circolazione del fluido all'interno del canale di flusso in acciaio inossidabile, evitando blocchi dovuti a impurità e un aumento della resistenza del liquido durante la circolazione del refrigerante, e assicurando che il prodotto possa essere messo in uso direttamente dopo la consegna.
5. Riepilogo dei principali vantaggi dei processi sviluppati internamente
Dalla progettazione al processo produttivo, questa piastra di raffreddamento a canale di flusso in acciaio inossidabile è stata sviluppata internamente da noi, distinguendosi così da tutti i comuni schemi industriali. I principali vantaggi esclusivi sono i seguenti:
1). Esclusiva adattabilità alle condizioni di lavoro: progettato interamente per condizioni di lavoro con acqua non pura e refrigeranti corrosivi, il canale di flusso in acciaio inossidabile garantisce zero corrosione e zero perdite, risolvendo i problemi di utilizzo effettivo dei clienti;
2). Controllo esclusivo della deformazione: l'esclusivo processo di doppia ricottura + doppia formatura risolve completamente il problema della deformazione da stress causata dal legame di metalli dissimili e dal trattamento termico, con una precisione di formatura del prodotto controllabile;
3). Prestazioni di dissipazione del calore esclusive: la saldatura con pasta saldante sostituisce il riempimento con resina epossidica, eliminando la resistenza termica di contatto, e l'efficienza di dissipazione del calore è molto più elevata rispetto a quella delle piastre di raffreddamento a liquido con tubi incorporati in resina epossidica industriali; 4. Adattamento esclusivo alla lavorazione: ottimizza lo schema di finitura per materiali temprati e induriti, supera i limiti della tecnologia di lavorazione convenzionale e realizza una produzione di massa stabile dei prodotti.
Conclusione 6
La progettazione e la ricerca e sviluppo di questa piastra di raffreddamento a liquido con canali di flusso in acciaio inossidabile non si limitano a copiare tecnologie industriali esistenti, ma si basano interamente sulle reali condizioni operative dei clienti e sulle problematiche riscontrate nella nostra pratica produttiva. Attraverso ripetuti processi di prova, errore e ottimizzazione, abbiamo sviluppato una logica di progettazione e un processo produttivo unici. Nell'attuale contesto di forte omogeneizzazione dei prodotti per la dissipazione del calore nei sistemi di raffreddamento a liquido, solo partendo dalle applicazioni pratiche e superando autonomamente i problemi tecnici possiamo creare prodotti che soddisfino realmente le esigenze dei clienti e che offrano un vantaggio competitivo fondamentale.
Le idee progettuali e gli schemi di processo descritti in questo documento sono tutti frutto della nostra esperienza di produzione e ricerca e sviluppo, e possono fornire spunti esclusivi per la ricerca e lo sviluppo e la produzione di piastre di raffreddamento a liquido resistenti alla corrosione, oltre a gettare le basi tecniche per la successiva ottimizzazione iterativa di piastre di raffreddamento a liquido di grandi dimensioni in condizioni operative complesse. Per qualsiasi esigenza o chiarimento tecnico, non esitate a contattarci via e-mail all'indirizzo king@kenfatech.com.