Il contenuto principale di questo articolo è spiegare le caratteristiche del processo di brasatura sotto vuoto della lega di alluminio, panoramica delle caratteristiche di base e della brasatura sotto vuoto di due tipi di leghe di alluminio 3003 e 6o61.
La lega di alluminio 3003 è una lega della serie Al-Mn, che presenta una buona resistenza alla corrosione e formabilità, ma non può essere rinforzata mediante trattamento termico. La lega di alluminio 6061 è una lega della serie Al-Mg-Si, che può essere rinforzata mediante trattamento termico e presenta elevata resistenza, buone prestazioni di lavorazione ed eccellenti prestazioni di saldatura. La brasatura sottovuoto è un processo di brasatura eseguito in un ambiente sottovuoto (generalmente con una pressione ≤10⁻³ Pa). Non richiede flussante e può evitare l'ossidazione del metallo base e del materiale d'apporto, ottenendo così saldature pulite e di alta qualità. È particolarmente adatta per il collegamento di componenti di precisione e materiali dissimili.
Spiegazione dettagliata delle caratteristiche di brasatura sotto vuoto delle leghe di alluminio 3003 e 6061
Lega 3003: offre buone prestazioni di brasatura sotto vuoto, grazie alla presenza di manganese (Mn). Il Mn può aumentare la temperatura di ricristallizzazione e affinare i grani. Tuttavia, è necessario controllare la temperatura di brasatura (ad esempio, nell'intervallo 580-590 °C) e il tempo di mantenimento per evitare che il metallo di base venga eccessivamente corroso dal metallo d'apporto, soprattutto in strutture a pareti sottili come i pannelli a nido d'ape.
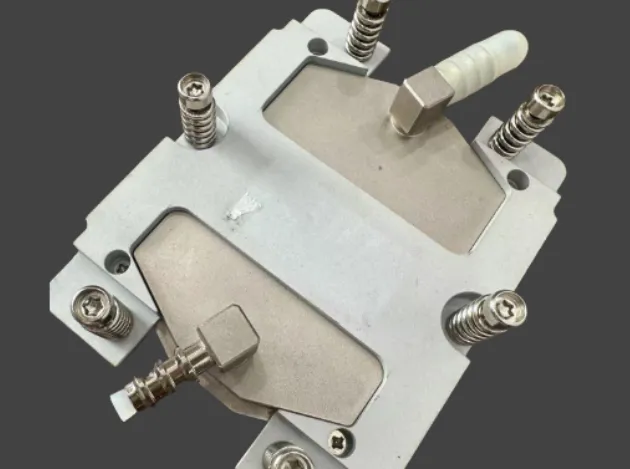
Lega di alluminio 6061: la sfida principale nella brasatura sotto vuoto risiede nell'elemento di magnesio (Mg) che contiene. Il Mg è soggetto a evaporazione alla temperatura di brasatura, il che è in qualche modo contrario all'intento originale dell'ambiente sotto vuoto di rimuovere la pellicola di ossido. L'evaporazione del Mg: Inquina la camera a vuoto. In generale, quando si progetta e si produce lpiastre fredde iquid or dissipatori di calore realizzato in lega di alluminio 6061 mediante brasatura sotto vuoto, è necessario controllare con precisione la temperatura (ad esempio, 588°C) e il tempo di mantenimento per bilanciare la volatilizzazione del Mg (è necessaria una quantità adeguata di Mg per favorire il flusso del metallo di apporto per brasatura) e prevenire problemi causati da un'eccessiva volatilizzazione.
Parametri chiave e punti di controllo del processo di brasatura sotto vuoto
Metallo d'apporto 4004 (Al – Si – Mg): è una scelta comune per la brasatura delle leghe di alluminio 3003 e 6061, con un punto di fusione di circa 559–591 °C. Metalli d'apporto speciali per brasatura a basso punto di fusione: per le leghe di alluminio rinforzate trattabili termicamente come la 6061, la ricerca mostra che l'utilizzo di metalli d'apporto per brasatura Al-Si-Cu-Mg con composizioni specifiche o metalli d'apporto per brasatura a basso punto di fusione (punto di fusione: 514–538 °C) preparati con la tecnologia di tempra a fusione aiuta a evitare la combustione eccessiva e la crescita dei grani del metallo base e a ottenere giunzioni di alta qualità.
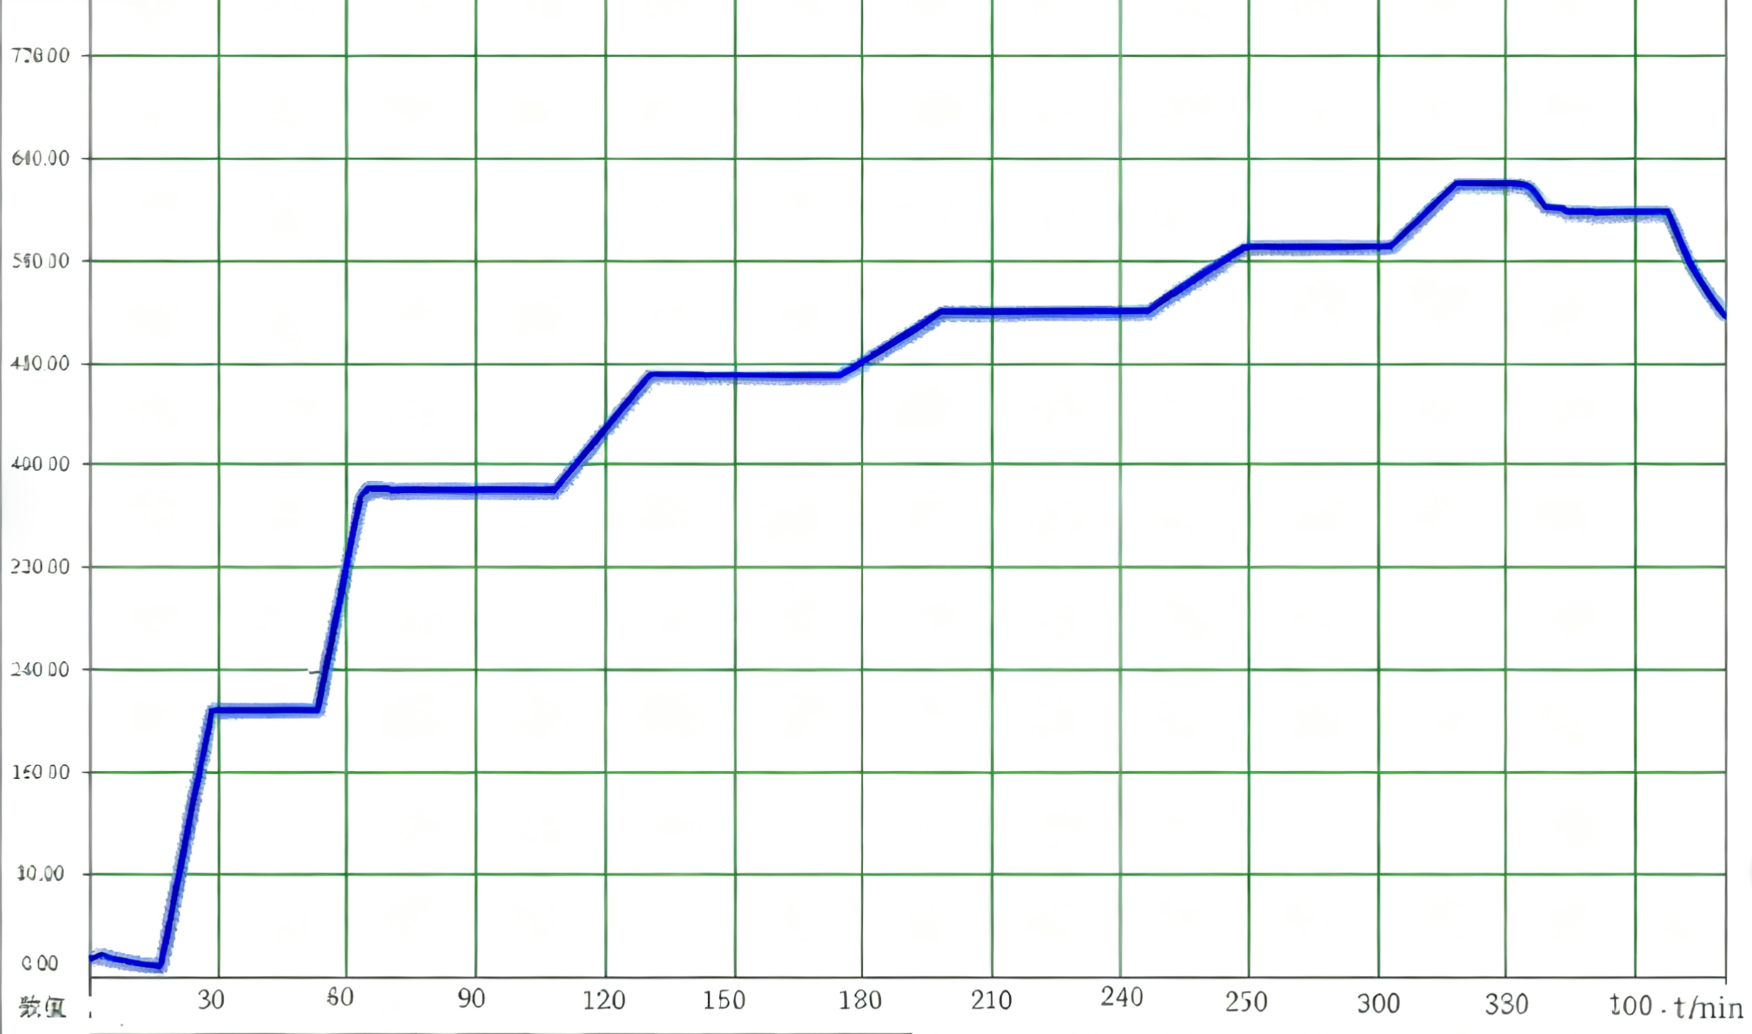
Come mostrato nella Figura 1 sopra, la temperatura è uno dei parametri più cruciali. Una temperatura troppo bassa può causare una fusione insufficiente e una scarsa fluidità del metallo d'apporto per brasatura. Una temperatura troppo elevata può facilmente causare corrosione del metallo base (nei casi più gravi, il nucleo a nido d'ape 3003 si dissolve quasi completamente a 595 °C), crescita del grano o eccessiva volatilizzazione degli elementi di Mg. Il tempo di mantenimento deve essere coordinato con la temperatura. Ad esempio, per il 6061 domestico con un contenuto di Mg relativamente basso, potrebbe essere necessario prolungare opportunamente il tempo di mantenimento (ad esempio, 12 minuti) per favorire lo scorrimento del metallo d'apporto per brasatura e la diffusione degli elementi di lega.
Grado di vuoto: un elevato grado di vuoto (solitamente ≤10⁻³ Pa) può rimuovere efficacemente la pellicola di ossido e prevenire l'ossidazione del pezzo, prerequisito per ottenere saldature pulite. Condizioni superficiali del metallo base e gioco di assemblaggio: la superficie da saldare deve essere pulita, priva di olio e strati di ossido. Il gioco di assemblaggio deve essere adatto al flusso capillare del metallo d'apporto. Attrezzature di fissaggio: una progettazione ragionevole delle attrezzature può controllare efficacemente la deformazione della saldatura, garantire le posizioni relative tra le parti e promuovere la conduzione del calore. Questi sono particolarmente cruciali per piastre raffreddate a liquido del pacco batteria corrispondente alla produzione gestione termicaUna piccola perdita può avere conseguenze catastrofiche per il raffreddamento dei moduli della batteria.
Difetti comuni e soluzioni
Traboccamento di saldatura (flusso improprio del metallo d'apporto per brasatura): il metallo d'apporto per brasatura si accumula all'esterno dell'area di saldatura, compromettendo l'aspetto e l'assemblaggio. Motivi: temperatura di brasatura eccessivamente elevata, tempo di mantenimento troppo lungo, quantità eccessiva di metallo d'apporto per brasatura, granulometria ridotta del metallo base (più bordi di grano forniscono canali per il flusso del metallo d'apporto per brasatura), ecc. Soluzione: ottimizzare i parametri di brasatura. Per i materiali compositi 3003/6063, la granulometria del metallo base può essere aumentata attraverso processi (come l'aggiunta di ricottura intermedia) per ridurre i bordi di grano, sopprimendo così il flusso eccessivo del metallo d'apporto per brasatura.
Erosione: il metallo di base si dissolva localmente ed eccessivamente nel metallo d'apporto liquido e, nei casi più gravi, si formano dei fori.
Motivi: la temperatura di brasatura è troppo alta, il tempo di mantenimento è troppo lungo e i punti di fusione del metallo d'apporto e del metallo base sono troppo vicini. Soluzioni: controllare rigorosamente la temperatura di brasatura al limite inferiore dell'intervallo consigliato per evitare sovratemperature; selezionare un metallo d'apporto con un punto di fusione adatto.
Formazione di saldature scadente: tra cui raccordo incompleto, mancanza di penetrazione, porosità, ecc. Cause: temperatura insufficiente, vuoto insufficiente, scarsa pulizia della superficie, gioco di assemblaggio non corretto, volatilizzazione di Mg insufficiente o eccessiva che influisce sulla bagnabilità (per 6061). Soluzione: garantire il vuoto; pulire la superficie da saldare; ottimizzare l'assemblaggio; per 6061, è necessario un controllo preciso del comportamento del Mg.
Suggerimenti per la selezione e l'ottimizzazione dei processi
Strategia di selezione del materiale: se il prodotto non deve sopportare carichi estremamente elevati, ma richiede buona formabilità, resistenza alla corrosione ed economicità (come negli scambiatori di calore e in alcune strutture a nido d'ape), la lega di alluminio 3003 è una scelta migliore, poiché presenta un intervallo di processo di brasatura sotto vuoto relativamente ampio. Se il prodotto richiede elevata resistenza e rigidità e può essere sottoposto a trattamento termico di rinforzo (come nei componenti strutturali aerospaziali e nelle scatole dei radiatori ad alto carico), è consigliabile scegliere la lega di alluminio 6061. Tuttavia, bisogna accettare il fatto che il suo processo di brasatura sotto vuoto è più complesso e richiede requisiti di controllo più elevati.
Indicazioni per l'ottimizzazione dei processi:
Per 3003: concentrarsi sul controllo della temperatura di brasatura per prevenire la corrosione e ridurre la fuoriuscita del metallo d'apporto per brasatura attraverso la progettazione degli utensili e l'ottimizzazione dei parametri. Per 6061: l'obiettivo principale è controllare l'influenza dell'elemento Mg. Ciò include:
Selezione di metalli di base e metalli d'apporto per brasatura con un contenuto di Mg appropriato. Controllo preciso della temperatura di brasatura e del tempo di mantenimento per bilanciare la volatilizzazione del Mg e la bagnatura del metallo d'apporto per brasatura. Prestare attenzione alla pulizia dell'atmosfera del forno per evitare la contaminazione da sostanze volatili del Mg. Considerazione del trattamento termico post-saldatura (T6) per migliorare ulteriormente la resistenza del giunto.
In generale, le piastre di raffreddamento a liquido o i dissipatori di calore in lega di alluminio 3003 offrono generalmente una migliore lavorabilità nella brasatura sotto vuoto rispetto alla lega di alluminio 6061. Poiché non contiene magnesio volatile, il controllo del processo è relativamente semplice e meno sensibile alle fluttuazioni dei parametri. Mentre le piastre di raffreddamento a liquido e i dissipatori di calore in lega di alluminio 6061 possono ottenere giunzioni più resistenti grazie alle sue proprietà di tempra trattabili termicamente, il processo di brasatura sotto vuoto richiede un controllo più preciso dei parametri di processo (in particolare temperatura e tempo di mantenimento) per gestire la volatilizzazione del Mg ed evitare i problemi associati. La scelta finale dipende dallo specifico scenario applicativo, dai requisiti prestazionali (resistenza, resistenza alla corrosione, aspetto) e dalle condizioni di produzione (precisione dell'apparecchiatura e capacità di controllo del processo). Attraverso test di processo approfonditi e l'ottimizzazione dei parametri, è possibile ottenere giunzioni soddisfacenti con entrambi i materiali utilizzando la brasatura sotto vuoto.
Per qualsiasi progetto di gestione termica, inviateci un'e-mail direttamente e i nostri ingegneri saranno lieti di rispondere alle vostre domande all'indirizzo king@kenfatech.com. Risponderemo alle vostre esigenze termiche entro 8 ore.